

 中文简体
Lorsque le même pulvérisateur de mélange maître est utilisé pour traiter des matériaux de couleurs différentes, la poudre résiduelle du lot de production précédent peut se mélanger au lot suivant, provoquant une contamination croisée des couleurs.
Ce problème est particulièrement visible lors du passage de matériaux de couleur foncée, tels que le mélange maître noir, à des matériaux blancs ou de couleur claire. Même de petites quantités de pigment résiduel peuvent affecter la cohérence de la couleur, augmenter la quantité de poudre non conforme aux spécifications et prolonger le temps de changement de production.
Cependant, la contamination croisée des couleurs ne se produit pas uniquement à l’intérieur de la chambre de broyage. De la poudre résiduelle peut également rester dans les systèmes d'alimentation, de transport, de criblage et de collecte. Par conséquent, réduire la contamination des couleurs nécessite de contrôler les résidus de matériaux tout au long du processus de traitement et de vérifier l'efficacité du nettoyage par des tests appropriés.
Cet article explique les principales causes de contamination croisée des couleurs lors de la pulvérisation du mélange maître, les zones clés à inspecter, les méthodes pratiques de changement de couleur et comment Maoyue aide les clients à évaluer les solutions de pulvérisation pour la production multicolore grâce à des tests de matériaux réels et à une évaluation de la configuration des équipements.
Pourquoi une contamination croisée des couleurs se produit-elle lors de la pulvérisation du mélange maître ?
La contamination croisée des couleurs est généralement associée à des matières résiduelles à l'intérieur de l'équipement, à l'adhésion des matériaux et à un nettoyage incomplet lors des changements de couleur.
Même après le déchargement du lot précédent, de la poudre peut rester à l'intérieur du système et réintégrer le flux de matériaux lors du prochain cycle de production.
Il y a trois causes principales.
La poudre résiduelle reste à l’intérieur de l’équipement
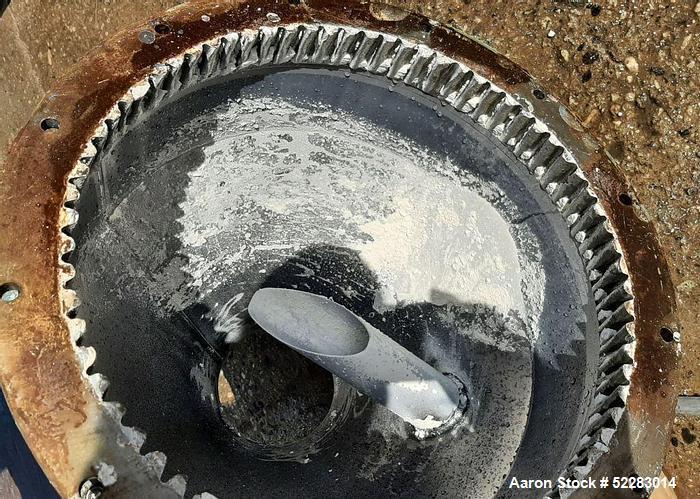
Lors de la pulvérisation, de la poudre peut s'accumuler autour des connexions des équipements, des zones mortes de flux de matériaux et d'autres zones difficiles à vider complètement.
Ces résidus peuvent ne pas être entièrement éliminés lors d’une évacuation normale. Lorsque le lot suivant entre dans le système, le flux d'air, les vibrations et le mouvement du matériau peuvent libérer la poudre restante dans le processus de production, provoquant une contamination croisée des couleurs.
Le matériau adhère aux surfaces des équipements
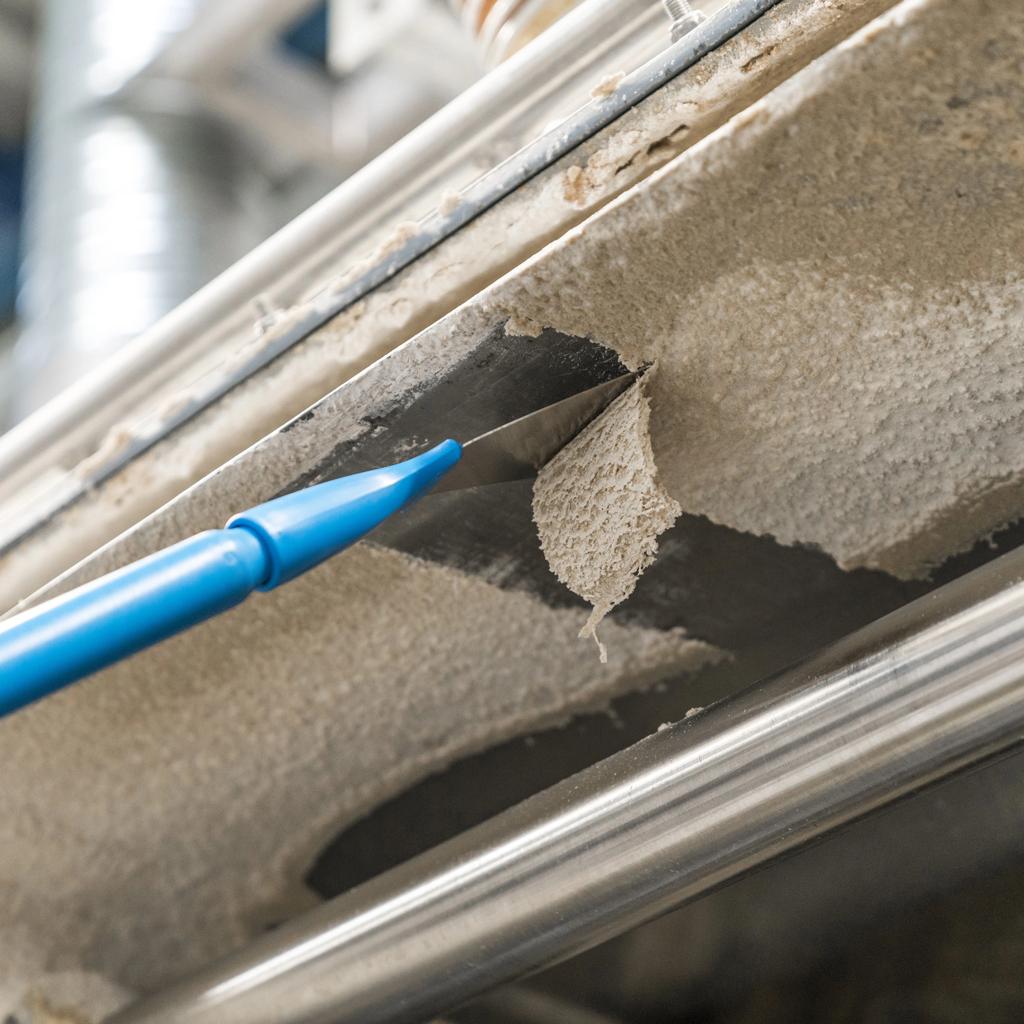
Différentes formulations de mélanges maîtres contiennent des supports polymères, des pigments, des charges et des additifs qui influencent leur comportement lors de la pulvérisation.
Pour certaines formulations sensibles à la température, la chaleur de friction peut ramollir ou devenir collant le support polymère, permettant au matériau d'adhérer aux disques de broyage et aux surfaces de la chambre.
Par rapport à la poudre libre, ces résidus adhérents sont généralement plus difficiles à éliminer.
Les procédures de nettoyage négligent les matières résiduelles dans le système
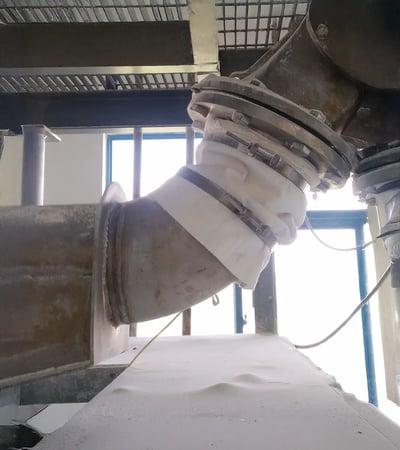
Même après le nettoyage de la chambre de broyage, la poudre du lot précédent peut rester dans les tuyaux de transport, les séparateurs à cyclone, les tamis et les composants de collecte de poudre.
Si ces zones sont négligées lors du nettoyage, de la poudre résiduelle peut pénétrer dans le prochain lot de production et provoquer une contamination.
Quelles zones doivent être inspectées lors des changements de couleur du mélange maître ?
Avant de changer de couleur, les points potentiels d'accumulation de matériaux doivent être inspectés tout au long du processus de traitement, depuis l'alimentation jusqu'à la collecte finale de la poudre.
L’inspection ne doit pas se concentrer uniquement sur les résidus visibles. Une attention particulière doit également être portée aux zones où la poudre peut rester piégée et être libérée lors du prochain lot de production.
Comment réduire la contamination croisée des couleurs lors de la pulvérisation du mélange maître ?
La réduction de la contamination croisée des couleurs nécessite une combinaison de planification de la production, de nettoyage complet du système, de maintenance des équipements et de configuration appropriée des composants plutôt que de s'appuyer sur une seule mesure.
Organiser les séquences de production de couleurs de manière appropriée
Lorsque les conditions de production le permettent, le traitement des matériaux de couleurs plus claires vers des couleurs plus foncées peut généralement réduire le risque de différences de couleur visibles causées par les pigments résiduels.
Par exemple, le passage du mélange maître blanc au noir est généralement moins susceptible de produire une contamination de couleur notable que le passage du noir au blanc.
Cependant, le séquençage de la production doit également prendre en compte la compatibilité des supports polymères, les additifs et les exigences de qualité des produits plutôt que de se fier uniquement à l'intensité de la couleur.
Approche recommandée : Regrouper les matériaux ayant des formulations compatibles et une sensibilité à la contamination similaire dans les séquences de production. Appliquez des procédures de nettoyage et de vérification plus strictes pour les changements à haut risque, en particulier lors du passage de couleurs sombres à des couleurs claires.
Nettoyer tout le chemin du flux de matériaux
Le nettoyage par changement de couleur doit couvrir toutes les zones de contact avec le matériau, depuis l'alimentation jusqu'à la collecte finale de la poudre.
Avant le nettoyage, l'équipement doit être arrêté conformément aux procédures établies, avec la mise en œuvre de mesures d'isolation énergétique appropriées. Les opérations nécessitant l'ouverture de la chambre de broyage ou le retrait de composants doivent être effectuées par du personnel qualifié conformément aux exigences de maintenance de l'équipement.
Les méthodes de nettoyage doivent être sélectionnées en fonction de la structure de l'équipement et des caractéristiques de la poudre. L'utilisation incontrôlée d'air comprimé doit être évitée pour empêcher la poudre fine de se propager dans l'air.
Lorsque les poudres de plastique peuvent créer une atmosphère de poussière combustible, l'équipement et les procédures de nettoyage doivent être conformes aux exigences de sécurité applicables.
Approche recommandée : Établissez une liste de contrôle de nettoyage pour le changement de couleur couvrant l’ensemble du trajet du flux de matériaux. Définissez la méthode de nettoyage et les exigences d'inspection pour chaque zone plutôt que de juger de l'efficacité du nettoyage uniquement par l'état visible de la chambre de broyage.
Inspecter l’état du disque de meulage et l’adhérence du matériau

L'état de surface, la géométrie et l'espace de fonctionnement des disques abrasifs peuvent influencer le mouvement du matériau et l'accumulation localisée à l'intérieur de la chambre de broyage.
Une usure anormale du disque, des dommages à la surface ou une adhérence importante du matériau peuvent rendre certaines zones plus difficiles à nettoyer.
Cependant, l’usure des disques abrasifs n’est pas nécessairement une cause directe de contamination croisée des couleurs. Sa pertinence doit être évaluée en fonction de la localisation réelle des résidus et des conditions d'exploitation.
Approche recommandée : Pendant l'entretien de l'équipement, inspectez les surfaces, les bords et les composants associés des disques abrasifs pour déceler toute adhérence anormale, tout dommage ou toute accumulation localisée de matériau. Utilisez les résultats pour déterminer si les conditions de fonctionnement doivent être ajustées ou si les composants nécessitent une maintenance.
Évaluez les composants dédiés aux changements de couleurs fréquents
Pour les lignes de production qui traitent fréquemment des matériaux de mélanges maîtres de couleurs différentes, certains composants partagés peuvent devenir des sources récurrentes de contamination résiduelle.
En fonction de la structure de l'équipement, des conteneurs de collecte de poudre, des tamis, des tuyaux de transport flexibles ou des outils de nettoyage dédiés peuvent être envisagés.
Lorsque les produits sont soumis à des exigences particulièrement strictes en matière de contamination croisée, la nécessité de lignes de production séparées peut également être évaluée.
Approche recommandée : Comparez la fréquence de changement de couleur, le temps de nettoyage, les pertes de poudre transitoires, les coûts des composants dédiés et les exigences d'acceptation des produits pour déterminer la configuration adaptée à la production réelle.

Comment vérifier l’efficacité du nettoyage après un changement de couleur de mélange maître ?
Terminer le nettoyage de l'équipement ne signifie pas automatiquement que la poudre du prochain lot répond aux exigences de qualité du produit.
Pour la production de mélanges maîtres multicolores, des essais contrôlés, un échantillonnage par étapes et des tests de produits sont recommandés pour vérifier si la contamination résiduelle a été réduite à un niveau acceptable.
Étape 1 : Terminer le nettoyage et l’inspection de l’équipement
Compléter le déchargement des matières, l'arrêt des équipements, le nettoyage et l'inspection des matières résiduelles selon les procédures établies.
Avant de redémarrer, vérifiez que tous les composants retirés ont été correctement réinstallés et que l'équipement répond aux exigences de démarrage sécurisé.
Étape 2 : Effectuer un essai contrôlé
Introduisez la couleur suivante du mélange maître dans le pulvérisateur et récupérez la poudre de transition initiale séparément du matériau de production normal.
La poudre de transition qui n'a pas passé avec succès les contrôles de qualité requis ne doit pas être mélangée directement avec des produits acceptés.
Étape 3 : Effectuer un échantillonnage et des tests par étapes
Recueillez des échantillons de poudre à des quantités de production ou à des intervalles de temps prédéterminés pour vérifier la présence de particules de couleur étrangère, de changements de couleur et d'indicateurs de qualité de formulation pertinents.
Pour les produits ayant des exigences de couleur strictes, une méthode appropriée de mesure des différences de couleur CIELAB peut être utilisée. Les conditions de préparation et de mesure des échantillons doivent être standardisées.
La réussite d'un test de couleur ne signifie pas nécessairement que la contamination croisée impliquant des supports polymères, des charges ou des additifs a été éliminée. Les produits soumis à des exigences de pureté de formulation doivent subir une vérification supplémentaire, le cas échéant.
Étape 4 : Déterminer si la production normale peut reprendre
Les critères de libération spécifiques, les quantités d'échantillonnage et la fréquence des tests doivent être déterminés en fonction des exigences du client en matière de produits.
Pour les lignes de production avec des changements de couleur fréquents, le temps de nettoyage, les quantités de poudre de transition, les résultats des tests et les emplacements nécessitant un nettoyage répété doivent être enregistrés.
La comparaison de ces enregistrements sur différents lots de production peut aider à déterminer si la procédure de changement de couleur s'est améliorée.
Scénario typique : passage du mélange maître noir au mélange maître blanc
Lors du passage du mélange maître noir au mélange maître blanc, différents modèles de contamination peuvent indiquer différentes sources de matières résiduelles.
Par exemple, si des particules noires continuent d'apparaître par intermittence après une période de fonctionnement prolongée, les zones où le matériau est difficile à évacuer doivent être inspectées plutôt que de simplement prolonger le temps de production transitoire.
La comparaison des modèles de contamination à différentes étapes peut aider à affiner les causes potentielles et à identifier des mesures de nettoyage ou de maintenance plus ciblées.
Comment Mao Yue aide-t-il ses clients à réduire la contamination croisée des couleurs lors de la pulvérisation de mélanges maîtres ?
Pour les fabricants de mélanges maîtres qui passent fréquemment d’une couleur à l’autre, le choix du pulvérisateur ne doit pas se limiter à la capacité de production et à la taille des particules de poudre. L’adhésion des matériaux, les risques de contamination résiduelle, l’accessibilité au nettoyage et les pertes transitoires de poudre sont également des facteurs importants.
Avec plus de 30 ans d'expérience dans la recherche, le développement et la fabrication de pulvérisateurs de plastique, Mao Yue aide les clients à évaluer les solutions de pulvérisation pour la production multicolore grâce à des tests de matériaux réels, à la fabrication en interne de disques et de lames de meulage et à une évaluation complète de la configuration du système de pulvérisation.
Identifiez les risques d’adhérence et de résidus des matériaux grâce à des tests de matériaux réels

Les supports polymères, les pigments et les additifs présents dans différentes formulations de mélange maître peuvent affecter l'adhérence et l'accumulation du matériau lors de la pulvérisation.
Mao Yue effectue des essais en utilisant des matériaux de mélange maître fournis par le client, en observant les changements de température de traitement, l'adhérence aux surfaces des disques de meulage et les matériaux résiduels à l'intérieur de la chambre de broyage.
Ces observations aident à identifier les caractéristiques des matériaux et les conditions de fonctionnement qui peuvent augmenter la difficulté de nettoyage lors des changements de couleur.
Pour les clients ayant des besoins fréquents de changement de couleur, la faisabilité des essais de changement de couleur peut également être discutée en fonction de besoins spécifiques. De tels essais peuvent être utilisés pour observer les matières résiduelles après le nettoyage et les modèles de contamination au cours du cycle de production de couleurs ultérieur.
Valeur client : Comprenez le comportement réel du traitement des matériaux et les risques potentiels de résidus avant la sélection de l'équipement, réduisant ainsi l'incertitude liée à l'évaluation de l'adéquation du changement de couleur sur la base uniquement des spécifications de la machine.
La fabrication interne de disques abrasifs et de lames fournit une assistance technique pour les composants de base
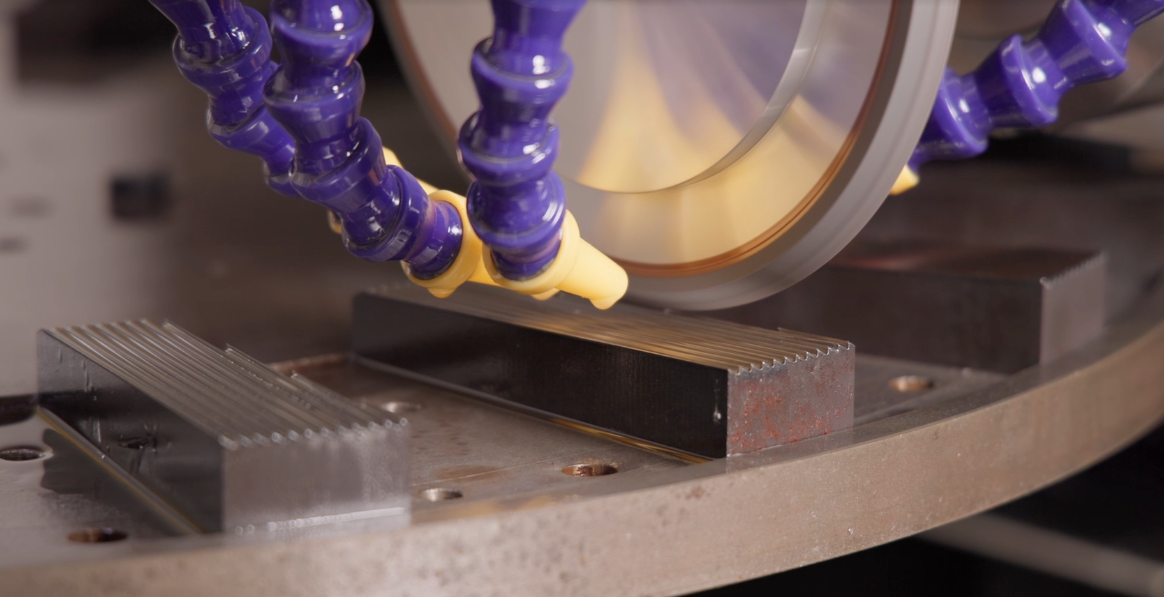
L’état de surface du disque abrasif, l’usure localisée et l’adhérence du matériau peuvent influencer l’accumulation de poudre et les difficultés de nettoyage.
Mao Yue fabrique en interne des disques et des lames de meulage, permettant un contrôle direct sur la géométrie des composants principaux, la cohérence de l'usinage et l'inspection de la qualité.
Lorsque les clients constatent une adhérence récurrente du matériau ou une accumulation localisée autour des disques abrasifs, Mao Yue peut évaluer la structure des composants, l'état d'usure et les paramètres de fonctionnement réels pour déterminer si le problème est lié aux composants principaux.
Sur la base des résultats, l'équipe technique peut évaluer si une maintenance, des ajustements de fonctionnement ou une évaluation plus approfondie de l'appariement des composants sont nécessaires.
Valeur client : Accédez à une assistance technique soutenue par des capacités internes de fabrication et d’inspection de composants, réduisant ainsi le risque de remplacement inutile de composants avant que la cause sous-jacente n’ait été identifiée.
Évaluer les configurations d'équipement en fonction des résultats des tests et des exigences de changement de couleur
Une contamination croisée des couleurs peut provenir de l’extérieur de la chambre de broyage. Par conséquent, la sélection de l'équipement doit également prendre en compte les résidus potentiels dans les systèmes de transport, de criblage et de collecte de poudre.
Mao Yue peut évaluer les options de configuration de l'équipement en fonction des résultats réels des tests de matériaux, de la fréquence de changement de couleur et des exigences d'acceptation du produit.
Valeur client : Combinez les tests de matériaux réels avec les exigences de production pour fournir une base plus ciblée pour la sélection des équipements, le contrôle de la contamination résiduelle, la réduction des pertes de poudre transitoires et une gestion améliorée du changement de couleur.
Les améliorations réelles doivent encore être vérifiées par des essais de changement de couleur et des enregistrements de production.
Questions fréquemment posées sur la contamination croisée des couleurs des mélanges maîtres
Un pulvérisateur Masterbatch peut-il empêcher complètement la contamination croisée des couleurs ?
Pour les systèmes de pulvérisation partagés, aucune contamination croisée ne doit être présumée sans vérification appropriée. Les niveaux réels de contamination résiduelle dépendent des caractéristiques des matériaux, des procédures de nettoyage et de la configuration de l'équipement.
Le nettoyage uniquement de la chambre de broyage est-il suffisant lors du changement de couleurs du mélange maître ?
Pas nécessairement. De la poudre résiduelle peut également rester dans les composants d'alimentation, de transport, de criblage et de collecte. L’ensemble du cheminement du flux de matériaux doit être inspecté.
Le passage du mélange maître noir au blanc nécessite-t-il un nettoyage plus approfondi ?
Une plus grande attention au nettoyage est généralement nécessaire car les résidus de couleur foncée sont plus facilement détectés dans la poudre blanche ou de couleur claire. Toutefois, les exigences spécifiques en matière de nettoyage doivent être déterminées par les normes de qualité des produits.
Comment réduire les déchets de poudre lors des changements de couleur des mélanges maîtres ?
Le gaspillage de poudre peut être réduit en optimisant les séquences de production, en nettoyant les zones sujettes à l'accumulation de matériaux, en séparant la poudre de transition et en établissant des critères clairs de libération du produit.
Les améliorations réelles doivent être vérifiées au moyen d'enregistrements de changement de couleur et de données de test.
Conclusion
Réduire la contamination croisée des couleurs lors de la pulvérisation du mélange maître nécessite de contrôler les matières résiduelles dans tout le système de pulvérisation et de vérifier l'efficacité du nettoyage par un échantillonnage par étapes et des tests de produits.
Pour les lignes de production avec des changements de couleur fréquents, la sélection de l'équipement doit également prendre en compte l'accessibilité au nettoyage, la fréquence de changement, les pertes de poudre transitoires et les exigences d'acceptation du produit.
Vous recherchez un pulvérisateur Masterbatch adapté à la production multicolore ?
Contacter Mao Yue avec les informations sur les matériaux de votre mélange maître, la taille des particules cible, les exigences en matière de capacité de production, la fréquence de changement de couleur et les défis actuels en matière de contamination.
Notre équipe technique peut vous aider à évaluer les configurations d'équipement de pulvérisation appropriées et à discuter des options de test de matériaux réelles pour vos besoins de production.