

 中文简体
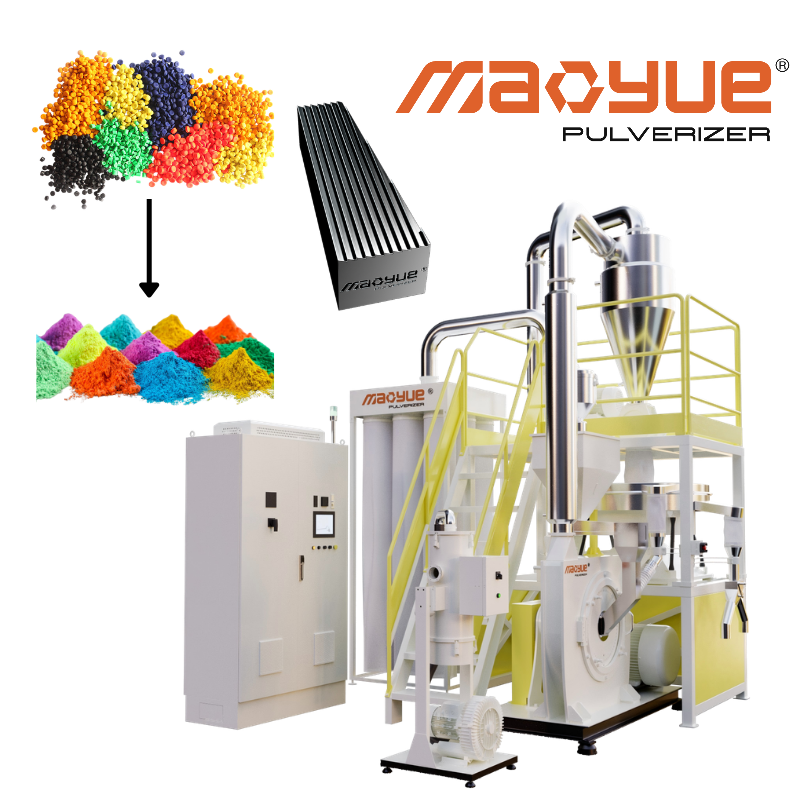
Lors de la pulvérisation d'un mélange maître coloré, certains fabricants peuvent constater que leurs pulvérisateurs fonctionnent normalement, mais la quantité de poudre collectée est inférieure à celle prévue. Une certaine poudre peut s'accumuler à l'intérieur des canalisations de transport, adhérer aux surfaces des équipements ou être transportée par le flux d'air vers le système de dépoussiérage en aval.
Une collecte insuffisante de poudre n’indique pas nécessairement une diminution de la capacité du pulvérisateur. Le problème peut être lié à la distribution granulométrique, au flux d'air de transport, à la séparation par cyclone, à l'électricité statique, à la température de traitement ou aux conditions de filtration et de décharge.
Pour les fabricants de mélanges maîtres de couleurs, ce qui compte le plus est la quantité de poudre récupérée qui répond à la taille des particules cible et aux exigences de traitement en aval, et la question de savoir si la production de poudre qualifiée peut rester stable.
Cet article explique six causes courantes de problèmes de collecte de poudre de mélange maître coloré, les méthodes de diagnostic et les indicateurs de récupération de poudre que les acheteurs doivent prendre en compte lors de l'achat d'équipement.
https://youtube.com/shorts/Xar9KV6QA28
Quels sont les signes courants de problèmes de collecte de poudre de mélange maître de couleur ?
Les problèmes de collecte de poudre survenant à différentes étapes du système présentent souvent des symptômes différents.
Ces symptômes peuvent aider à identifier l’endroit où se produit une anomalie, mais ils ne peuvent pas en confirmer directement la cause.
De plus, la poudre qui ne rentre pas dans le récipient principal de collecte n’est pas forcément perdue. Une certaine poudre fine peut être capturée par le dépoussiéreur. Le fait qu'elle puisse être considérée comme une poudre qualifiée dépend de sa conformité aux spécifications de qualité requises.
Six causes principales des problèmes de collecte de poudre de mélange maître de couleur
Des fines excessives affectent la séparation des poudres
La distribution granulométrique de la poudre de mélange maître de couleur affecte la façon dont les particules se déplacent et se séparent dans un flux d'air.
Lorsque la proportion de particules fines est trop élevée, une partie de la poudre peut ne pas être efficacement séparée par le séparateur à cyclone et peut plutôt voyager avec le flux d'air dans le système de dépoussiérage en aval, augmentant ainsi la charge de filtration.
Le jeu du disque de meulage, l'usure du disque, les conditions d'alimentation et la formulation du matériau peuvent tous influencer la proportion de fines.
Par conséquent, des difficultés de collecte de poudre peuvent parfois résulter d’une inadéquation entre la distribution granulométrique produite lors de la pulvérisation et les conditions de fonctionnement du système de séparation en aval.
Flux d'air de transport instable ou mal configuré
Le système de transport pneumatique transporte la poudre vers le séparateur à cyclone et l'équipement de collecte en aval.
Lorsque la vitesse de transport est insuffisante, la poudre peut se déposer à l'intérieur des canalisations et des coudes horizontaux. En revanche, un débit d’air excessif peut augmenter le transfert de particules fines et affecter les performances de séparation du cyclone.
La disposition des canalisations, les fuites d’air et les changements dans la résistance du filtre peuvent également influencer la stabilité du flux d’air.
L'amélioration du transport de poudre nécessite d'équilibrer les performances de transport avec l'efficacité de la séparation en aval, plutôt que d'augmenter simplement la vitesse du ventilateur.
Le séparateur cyclone ne correspond pas aux caractéristiques réelles de la poudre
Un séparateur cyclone utilise les forces centrifuges générées par le flux d’air en rotation pour séparer les particules du flux d’air.
Ses performances de séparation dépendent de la taille des particules, de la densité des particules, des conditions du flux d'air d'entrée, de la géométrie de l'équipement et des conditions de décharge de la poudre.
Pour les poudres relativement fines ou de faible densité, des conditions de fonctionnement inadaptées peuvent permettre à davantage de particules de passer dans le système de filtration en aval.
De plus, une fuite d'air à travers le sas rotatif, des sorties de décharge bloquées ou une accumulation de poudre à l'intérieur de la trémie peuvent réduire les performances efficaces de collecte de poudre.
L'électricité statique provoque l'adhérence de la poudre
Lors de la pulvérisation du mélange maître coloré et du transport pneumatique, la friction entre les particules et entre les particules et les surfaces de l'équipement peut générer de l'électricité statique.
Les forces électrostatiques peuvent faire adhérer la poudre aux pipelines, aux séparateurs à cyclone et aux surfaces des équipements de collecte, augmentant ainsi les résidus de matériaux et les exigences de nettoyage.
Ce comportement peut être influencé par le support polymère, la taille des particules, l'humidité ambiante et les matériaux en contact avec la poudre.
Toutefois, l’accumulation de poudre n’est pas nécessairement provoquée par l’électricité statique. Les anomalies d’adhérence et de débit d’air liées à la température doivent également être étudiées. Pour les systèmes dans lesquels des atmosphères de poussières combustibles peuvent se produire, les risques d'incendie et d'explosion de poussière doivent être évalués conformément aux normes de sécurité applicables.
Une température excessive provoque l’agglomération et l’adhérence de la poudre
La chaleur de friction générée lors de la pulvérisation peut amener certaines formulations de mélanges maîtres de couleurs à se rapprocher de leur plage de ramollissement ou de collant.
Une fois que la poudre commence à adhérer ou à s'agglomérer, sa fluidité peut diminuer, ce qui la rend plus susceptible de s'accumuler au niveau des coudes des pipelines, des sorties de décharge des cyclones et des trémies de collecte.
Pour les formulations sensibles à la chaleur, l’augmentation de la température pendant un fonctionnement continu peut progressivement aggraver les problèmes de collecte de poudre. Par conséquent, la température de traitement et l’état de la poudre doivent être surveillés.
Obstruction du filtre et mauvaise décharge de poudre
Lorsqu'un excès de poudre s'accumule sur les surfaces du filtre, que le nettoyage par jet pulsé est insuffisant ou que les médias filtrants ne sont pas adaptés, la résistance de filtration peut augmenter et affecter la stabilité du flux d'air du système.
Pendant ce temps, la poudre qui a déjà été séparée peut ne pas être déchargée correctement en raison d'un pontage de la trémie, d'un blocage du sas rotatif ou d'autres anomalies de déchargement.
Dans ces situations, le problème se produit au niveau de la phase de filtration ou de décharge. Le simple réglage du jeu du disque de broyage ou l’augmentation du débit du pulvérisateur ne résoudront pas le problème.
Comment pouvez-vous identifier où la poudre de mélange maître de couleur est perdue ?
Avant d’ajuster le pulvérisateur ou le système de collecte de poudre, il est important d’établir des conditions de test comparables et de déterminer où va le matériau dans le système.
Deux situations sont à distinguer :
-
Débit de pulvérisation réduit : La quantité de matériau réellement traitée par unité de temps diminue.
-
Récupération de poudre insuffisante : des matériaux ont pénétré dans le système de traitement, mais une partie de la poudre ne peut pas être correctement récupérée depuis les points de collecte désignés.
Ces problèmes peuvent survenir simultanément, mais leur identification nécessite des mesures différentes.
Étape 1 : Établir un bilan matière pour suivre le flux de poudre
Après avoir défini les limites des tests, enregistrez la masse totale d'alimentation, la poudre collectée à chaque point de collecte, les matériaux rejetés lors du criblage et les résidus de matériaux mesurables à l'intérieur de l'équipement.
Un bilan matières complet doit tenir compte des changements dans l'inventaire des matières au sein du système :
Entrée de matériaux = Poudre récupérée Autres sorties de matériaux mesurées Pertes de matériaux réelles Augmentation nette de l'inventaire de matériaux du système
Les pertes réelles peuvent inclure de la poussière non capturée, des fuites de matériaux et d'autres matériaux qui ne peuvent pas être directement récupérés.
Si toutes les pertes ne peuvent pas être mesurées directement, elles peuvent être estimées au moyen d’un bilan matière, en tenant compte des erreurs de pesée et des matières non mesurées.
Pour les tests de production en continu, une attention particulière doit être portée à la cohérence de la quantité de matière retenue à l'intérieur de l'équipement au début et à la fin du test. Autrement, les changements normaux dans l'inventaire du système pourraient être interprétés à tort comme des pertes de poudre.
Étape 2 : Vérifier les causes potentielles en fonction des symptômes sur site
Le but du diagnostic n'est pas d'ajuster chaque composant simultanément, mais d'identifier la source probable du problème de collecte sur la base des preuves disponibles.
Étape 3 : Ajustez les variables clés et comparez les résultats
Après avoir identifié la zone d'inspection prioritaire, maintenez la matière première, le débit d'alimentation et les autres conditions de fonctionnement aussi cohérents que possible et ajustez une variable majeure à la fois.
Par exemple, après avoir ajusté le débit d’air de transport, comparez ce qui suit :
-
Si l’accumulation de poudre à l’intérieur des pipelines a diminué.
-
Si les quantités de poudre collectées par le séparateur à cyclone et le dépoussiéreur ont changé.
-
Si la pression différentielle du filtre reste stable.
-
Si la récupération finale de la poudre qualifiée s'est améliorée.
Un ajustement ne peut être considéré comme efficace avec une plus grande confiance que lorsque les changements dans les résidus du système, la récupération de poudre et la production de poudre qualifiée soutiennent collectivement l'amélioration.
Dans le cas contraire, l'ajustement risque simplement de transférer la poudre d'un point de collecte à un autre.
Comment mesurer l'efficacité de la récupération de poudre
La poudre totale collectée ne représente pas entièrement la valeur de production réelle d’un système de pulvérisation de mélange maître de couleur.
Pour l'évaluation des équipements, les fabricants doivent prendre en compte le taux de récupération apparent de la poudre, le taux de récupération de poudre qualifié et la production de poudre qualifiée par unité de temps.
Taux apparent de récupération de poudre
Taux apparent de récupération de poudre (%) = Masse totale de poudre récupérée pendant le test ÷ Masse totale du matériau introduit pendant le test × 100 pour cent
Par exemple, si 100kg de mélange maître de couleur sont introduits dans le système et que 94 kg de poudre sont récupérés des points de collecte désignés, le taux de récupération apparent est de 94 %.
Toutefois, les 6 kg restants ne sont pas nécessairement entièrement perdus. Certains matériaux peuvent rester à l'intérieur de l'équipement, tandis que d'autres peuvent être rejetés lors du contrôle.
Par conséquent, cet indicateur doit être interprété conjointement avec le bilan matière.
Taux de récupération de poudre qualifié
Taux de récupération de poudre qualifié (%) = Masse de poudre récupérée répondant aux spécifications cibles ÷ Masse totale du matériau introduit pendant le test × 100 pour cent
Cet indicateur montre quelle quantité de matière entrante devient finalement une poudre utilisable qui répond aux spécifications requises.
Par exemple, dans des conditions de test identiques, deux systèmes traitent chacun 100kg de mélange maître couleur :
Les chiffres ci-dessus sont des exemples hypothétiques utilisés pour expliquer la différence entre ces indicateurs. Ce ne sont pas de véritables résultats de tests Maoyue.
Bien que le système A collecte globalement plus de poudre, le système B produit une plus grande quantité de poudre qui répond aux spécifications cibles.
Par conséquent, un taux de récupération total de poudre plus élevé n’indique pas nécessairement de meilleures performances de production réelles.
Les acheteurs doivent également vérifier si la poudre récupérée répond aux exigences requises en matière de distribution granulométrique, de fluidité et de traitement en aval.
Sortie de poudre qualifiée
Débit de poudre qualifié (kg/h) = Masse de poudre répondant aux spécifications cibles pendant le test ÷ Temps de test effectif (h)
La production de poudre qualifiée reflète la capacité de production réelle de l'équipement dans des conditions de matériau, de spécification de poudre et de fonctionnement spécifiques.
Pour les clients qui planifient une production continue, il est également important de déterminer si la production de poudre qualifiée reste stable sur différentes périodes d'exploitation.
Par exemple, un système peut atteindre un rendement de poudre hautement qualifié au cours d'un court test, mais son rendement peut diminuer considérablement pendant un fonctionnement continu en raison d'une augmentation de la température, d'une résistance de filtration accrue ou de problèmes de décharge.
Dans de tels cas, les résultats des tests à court terme ne peuvent pas représenter directement la capacité de production à long terme.
Lorsqu'ils comparent différentes solutions d'équipement, les acheteurs doivent utiliser autant que possible des matières premières, des conditions de test et des critères d'acceptation de poudre qualifiés, plutôt que d'évaluer les performances uniquement sur la base de la capacité nominale ou de la quantité de poudre collectée au cours d'un seul test.
Comment améliorer l'efficacité de la collecte de poudre de mélange maître de couleur
Les améliorations doivent être basées sur les résultats de diagnostic réels, dans le but de réduire la rétention de matière inutile tout en maintenant la qualité de la poudre et une production stable de poudre qualifiée.
Il est important de reconnaître que ces étapes s’influencent mutuellement.
Par exemple, l’augmentation du débit d’air peut réduire l’accumulation de poudre à l’intérieur des pipelines, mais également augmenter la proportion de particules fines pénétrant dans le dépoussiéreur.
Par conséquent, les performances globales de récupération du système doivent toujours être vérifiées après tout ajustement.
Comment les acheteurs devraient-ils évaluer un système de pulvérisation de mélanges maîtres de couleurs ?
Pour les fabricants envisageant d'installer ou de mettre à niveau une ligne de pulvérisation de mélange maître couleur, la puissance du moteur et la capacité nominale ne doivent servir que de références préliminaires pour la sélection de l'équipement.
Plus important encore, les acheteurs doivent vérifier si le système peut atteindre la production de poudre qualifiée requise et les performances de récupération dans des conditions matérielles spécifiées, des spécifications de poudre cible et des conditions de fonctionnement continu.
Avant les tests, les acheteurs doivent définir la matière première, la taille des particules cible, les critères d'acceptation de la poudre qualifiée, la durée des tests et les exigences de performance.
Si une ligne complète de pulvérisation et de collecte de poudre est achetée, les acheteurs doivent également confirmer si l'équipement de test dispose de configurations de transport, de séparation et de collecte comparables à celles de la ligne de production proposée.
Les résultats d’un test de pulvérisateur autonome ne peuvent pas représenter directement les performances de récupération d’une ligne de production complète.
Comment Mao Yue aide-t-il ses clients à améliorer la collecte de poudres de mélanges maîtres de couleurs ?
Les performances de collecte de poudre du mélange maître coloré dépendent non seulement des séparateurs à cyclone ou des dépoussiéreurs, mais également de la distribution granulométrique, de la température de la poudre et des caractéristiques d'écoulement générées lors de la pulvérisation.
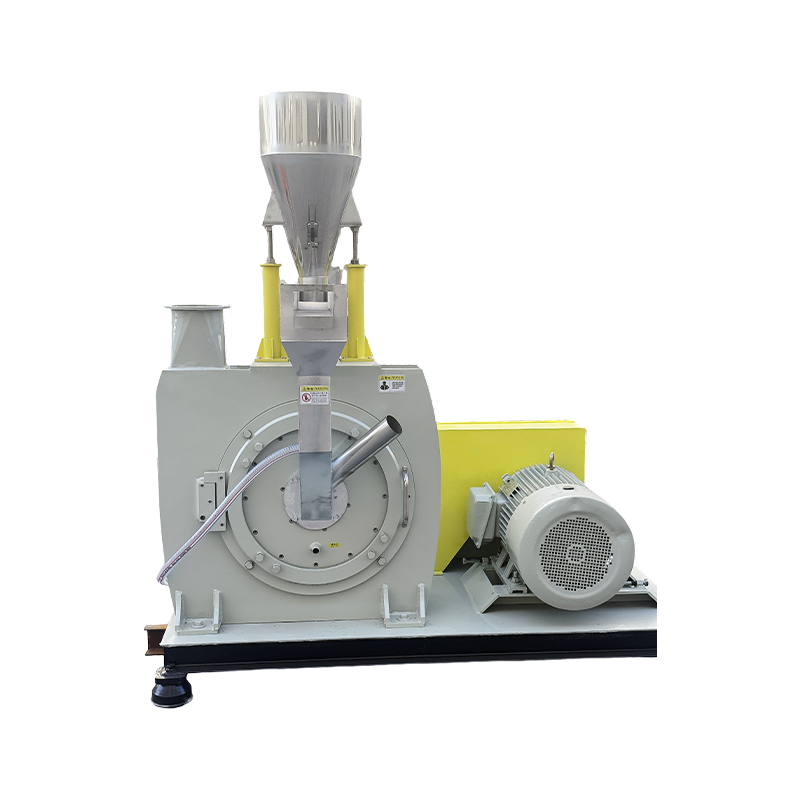
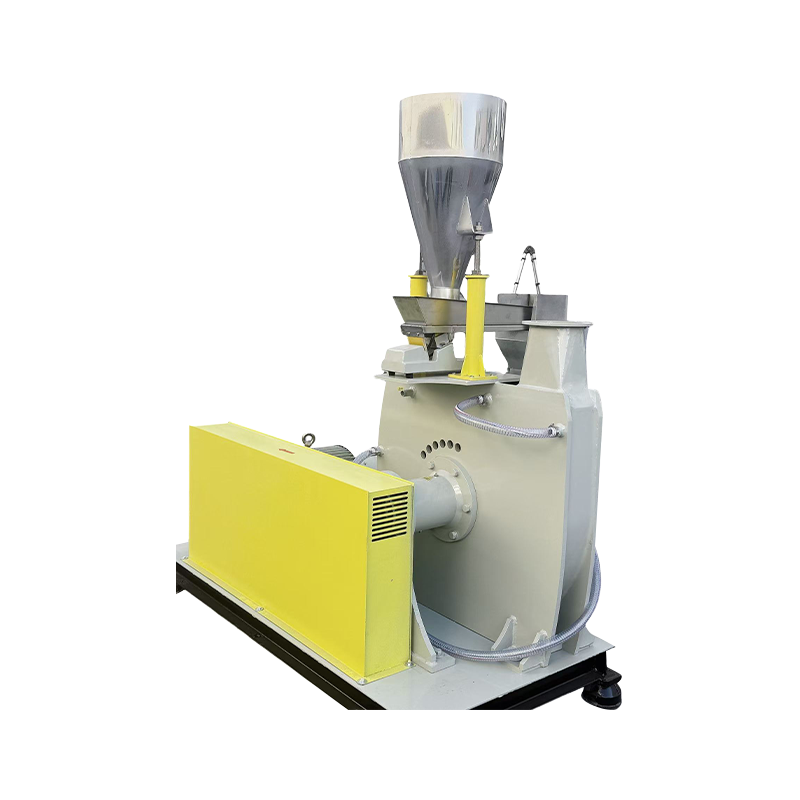
Par conséquent, lors de l'évaluation des projets de pulvérisation de mélanges maîtres de couleurs, Mao Yue prend en compte les composants de broyage de base, les caractéristiques réelles de la poudre et les configurations de collecte en aval pour aider les clients à identifier les conditions clés affectant la production de poudre qualifiée et la récupération de poudre.
La fabrication interne de disques abrasifs prend en charge la qualité de la poudre et la compatibilité du système de collecte
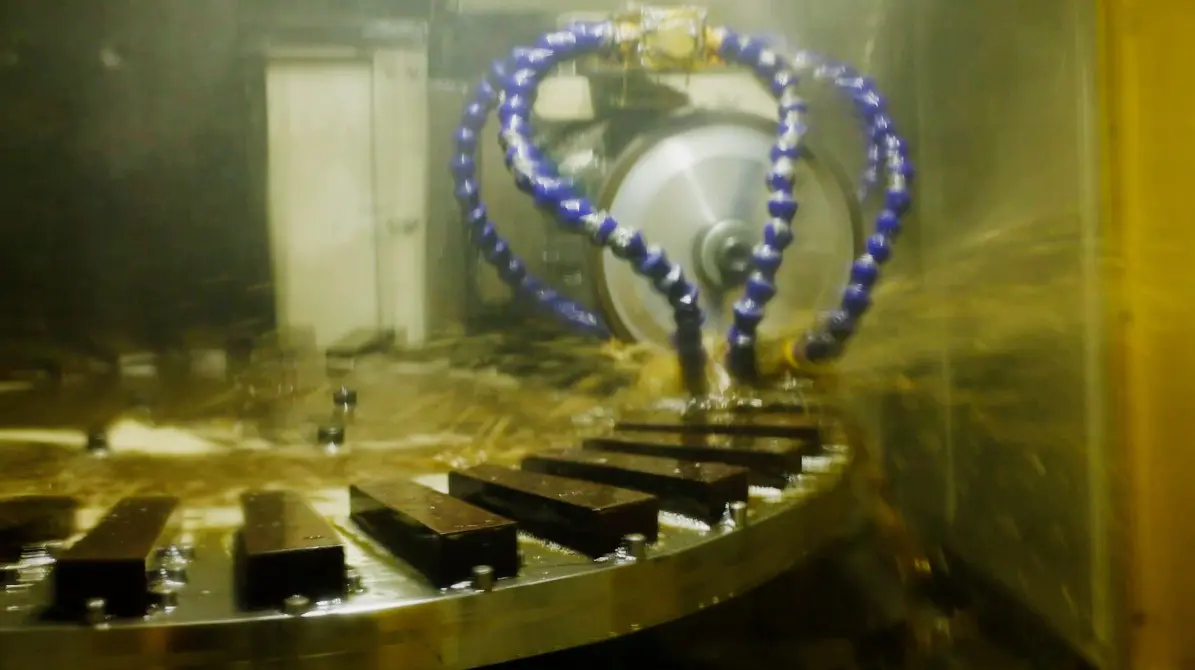
Mao Yue fabrique en interne des composants de pulvérisation de base, notamment des disques et des lames de meulage, et dispose de capacités d'usinage et d'inspection de précision.
La géométrie des dents du disque de meulage, la précision de l'usinage, l'ajustement de l'installation et l'état d'usure peuvent tous influencer les performances de pulvérisation réelles.
Pour les projets impliquant des fines excessives ou une distribution granulométrique instable, Mao Yue peut évaluer si le jeu du disque abrasif, l'état d'usure et la compatibilité structurelle contribuent au problème, en fonction des propriétés des matériaux, de la conception du disque et des conditions de fonctionnement.
L'avantage de la fabrication de composants en interne est la capacité de relier la production de disques abrasifs, la compatibilité des pièces de rechange et les exigences réelles de pulvérisation, offrant ainsi aux clients une assistance technique plus directe et une assistance de maintenance à long terme.
L'évaluation intégrée de la ligne de production réduit les décalages entre la pulvérisation et la collecte de poudre
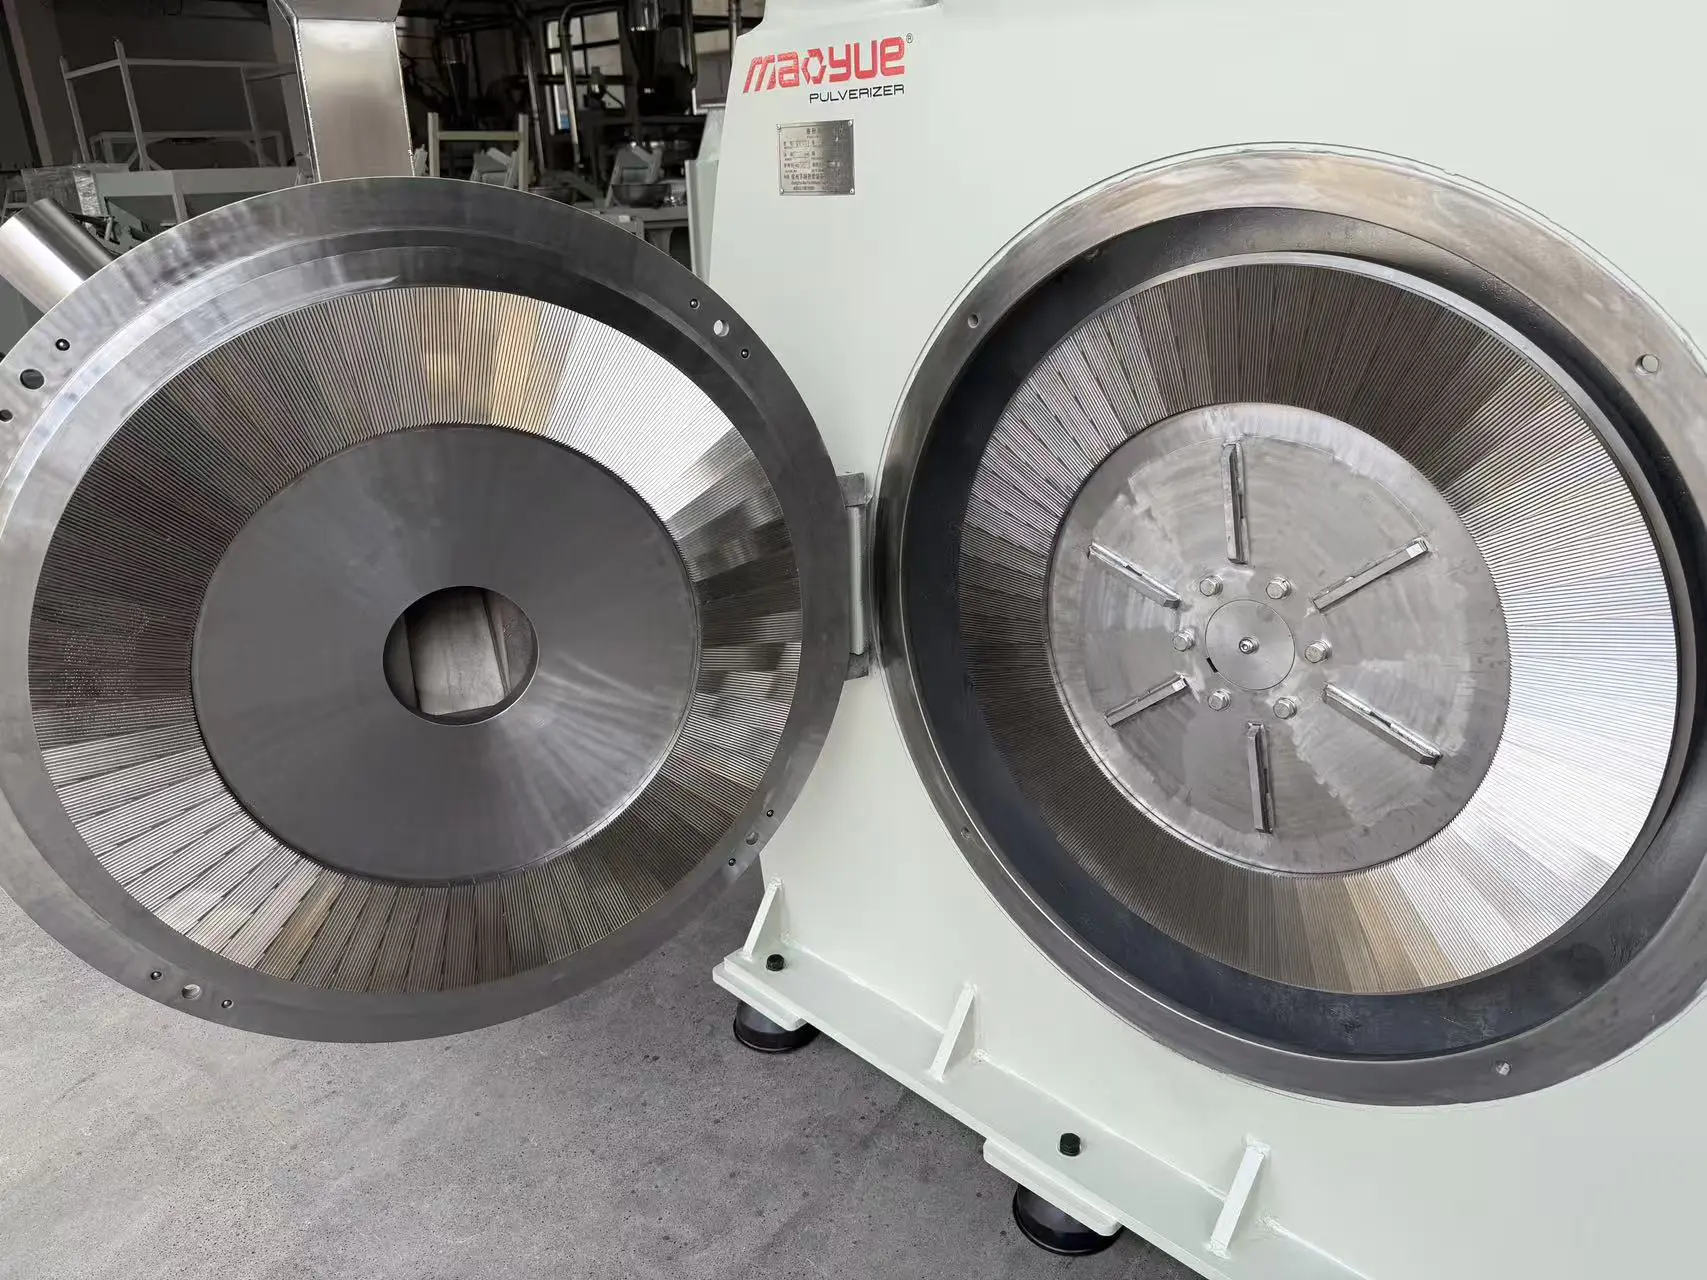
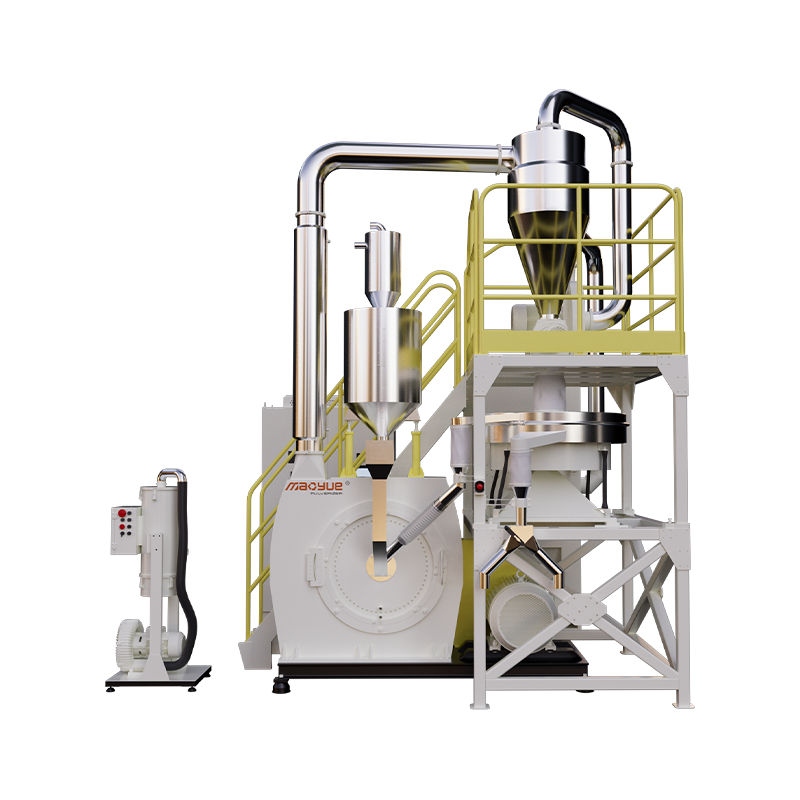
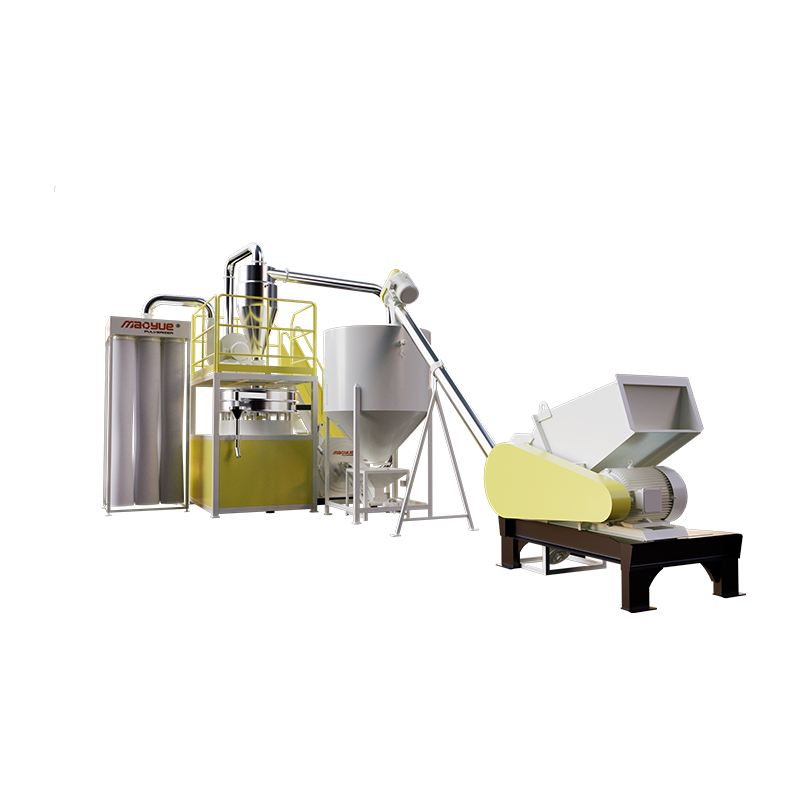
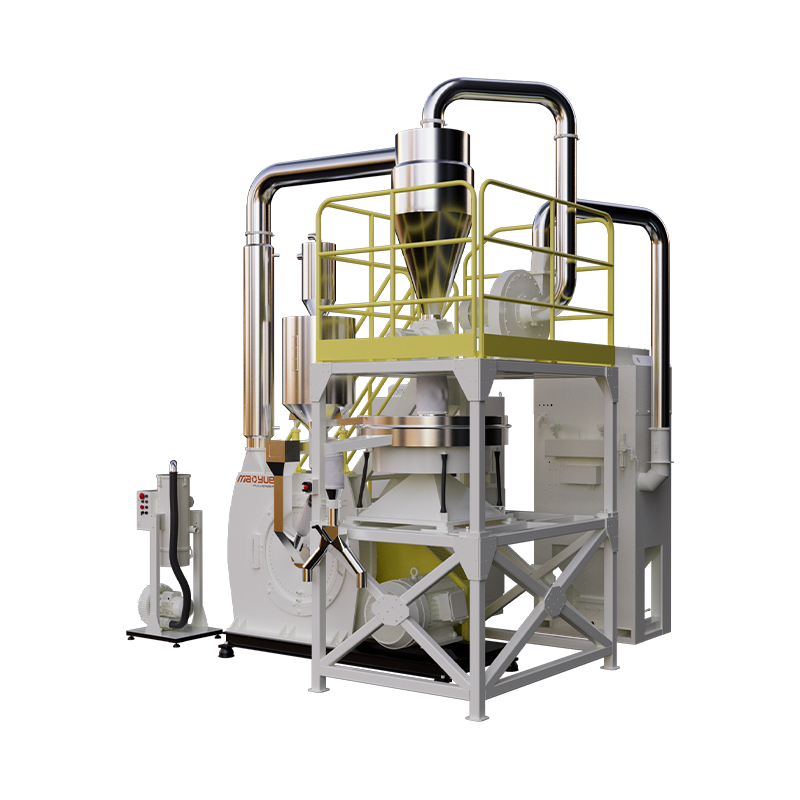
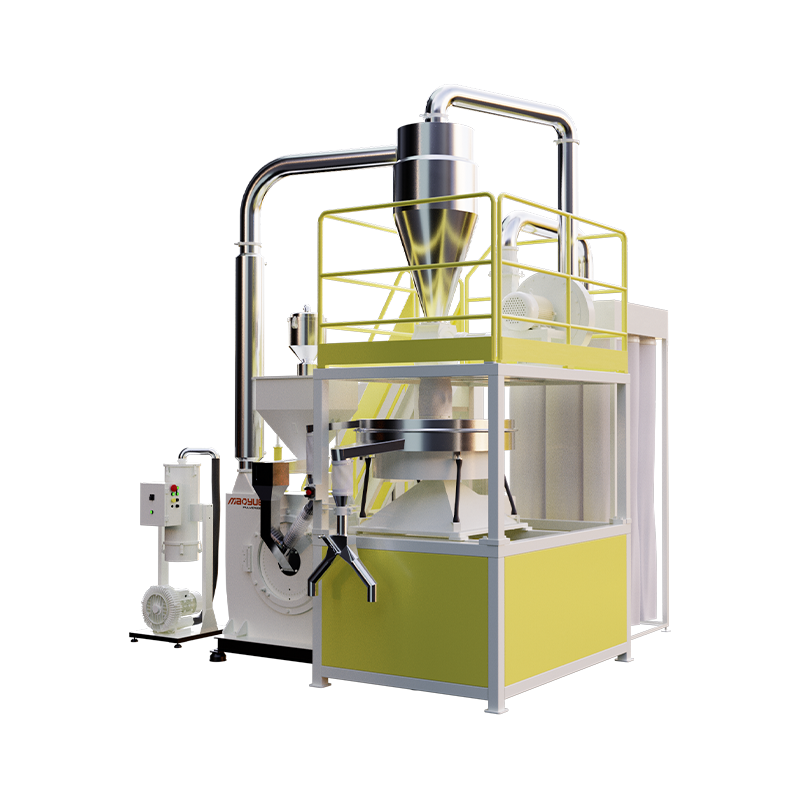
En fonction des exigences du client, Mao Yue peut fournir des configurations d'équipement couvrant l'alimentation, la pulvérisation, le refroidissement, le transport pneumatique, la séparation par cyclone, la collecte de poussière par jet pulsé, le criblage et l'évacuation de la poudre.
Pour les projets confrontés à des difficultés de collecte de poudre, le but de l’évaluation du système intégré n’est pas simplement d’ajouter davantage d’équipement de collecte.
Il s’agit plutôt de déterminer si la poudre produite lors de la pulvérisation peut être systématiquement transportée, séparée et déchargée par le système en aval.
En évaluant le pulvérisateur et l'équipement de collecte en aval en tant que système intégré, les clients peuvent mieux déterminer si des améliorations sont nécessaires dans le processus de pulvérisation, la configuration de transport et de séparation, ou les conditions de filtration et de décharge.
Pour les nouvelles lignes de production, cette approche de mise en correspondance des systèmes permet d'identifier les problèmes potentiels lors de la phase d'achat.
Pour les mises à niveau des lignes de production existantes, cela permet de déterminer des mesures d’amélioration plus ciblées.
Les tests de matériaux réels vérifient la production de poudre qualifiée et les performances de récupération
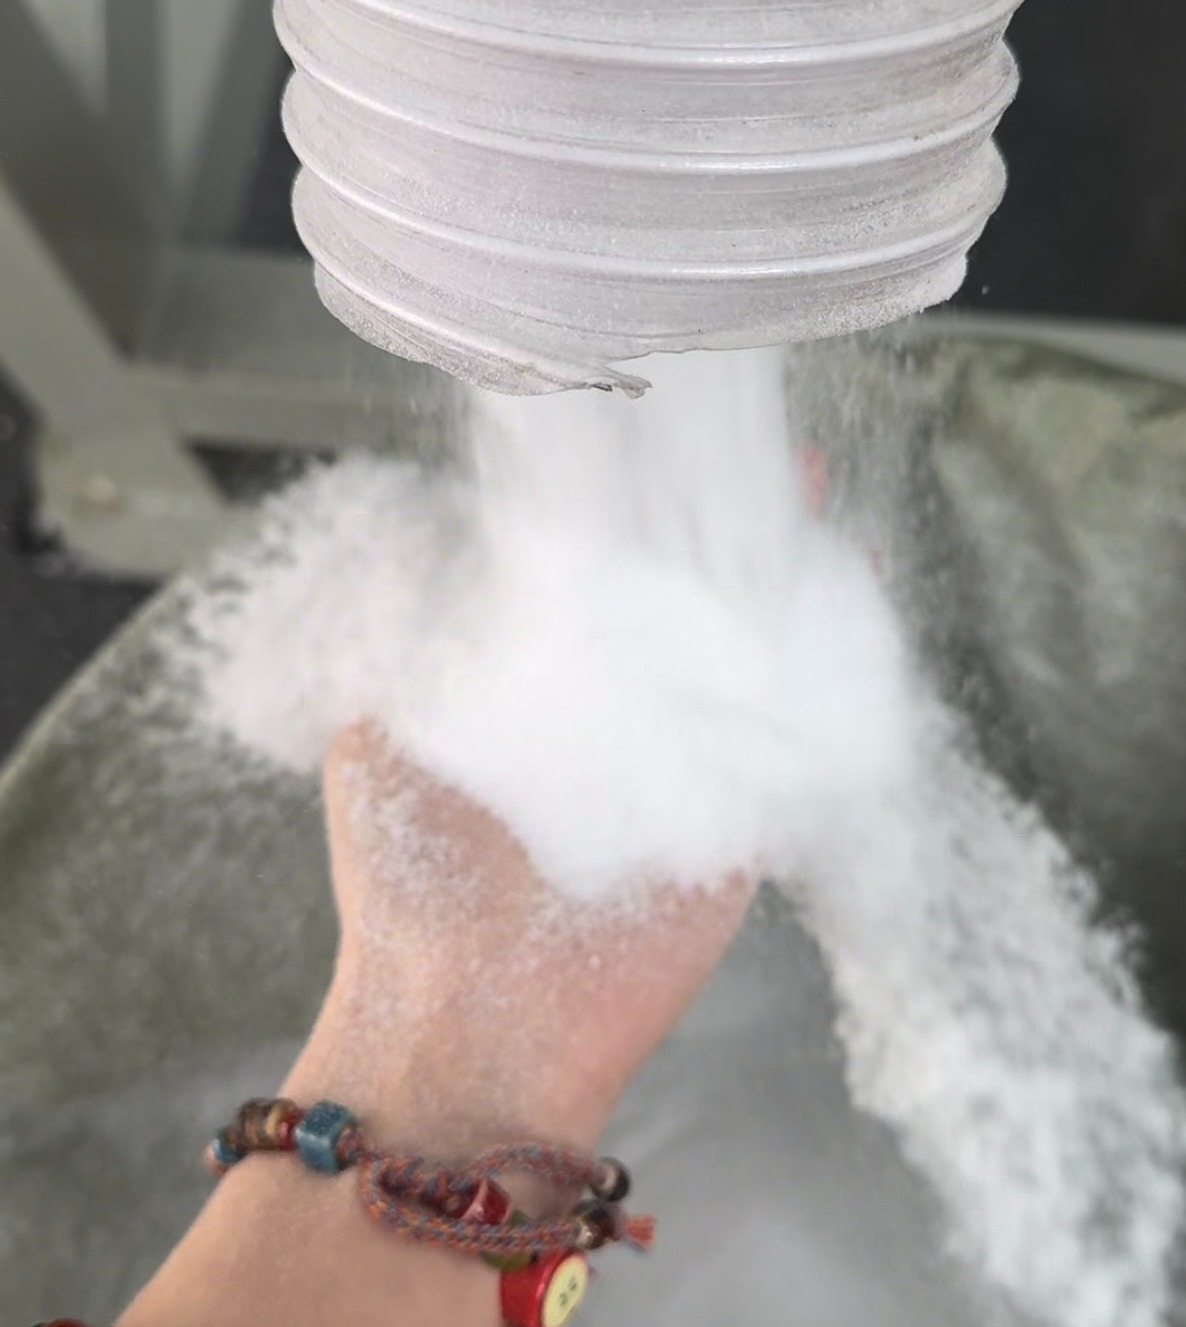
Les formulations de mélanges maîtres de différentes couleurs peuvent varier en termes de dureté, de propriétés thermiques, de fluidité et de tendance à l'adhésion.
Même lorsque la taille des mailles cibles est identique, leurs performances de pulvérisation et de collecte ne peuvent pas être considérées comme les mêmes.
Mao Yue prend en charge les essais de pulvérisation en utilisant les matériaux réels des clients et peut évaluer la distribution granulométrique, la température de traitement, le débit réel et les performances de fonctionnement continu en fonction de l'équipement de test disponible et des conditions de mesure.
Pour les projets d’achat où la récupération de poudre est une préoccupation majeure, les tests doivent aller au-delà de la simple question de savoir si le matériau peut être pulvérisé.
La question la plus importante est de savoir quelle quantité de poudre qualifiée peut être produite et récupérée de manière cohérente.
Les mesures telles que la poudre collectée aux points de collecte individuels, les résidus du système et les conditions de filtration doivent dépendre des capacités de l'installation de test réelle.
Pour les indicateurs de performance complets de la ligne de production qui ne peuvent pas être directement vérifiés par des tests de pulvérisateurs autonomes, une évaluation plus approfondie basée sur la configuration de la ligne de production proposée est nécessaire.
En définissant les conditions de test, les indicateurs de performance mesurables et les exigences d'acceptation, Maoyue aide les clients à prendre des décisions d'achat d'équipement plus éclairées plutôt que de se fier uniquement à la capacité nominale ou aux spécifications du modèle d'équipement.
Foire aux questions sur la collection de poudres Color Masterbatch
L’augmentation de la vitesse du ventilateur peut-elle améliorer la collecte de poudre ?
Pas nécessairement.
L'augmentation du débit d'air peut réduire les dépôts de poudre à l'intérieur des canalisations de transport, mais elle peut également augmenter le transfert de particules fines ou amener le séparateur à cyclone à fonctionner en dehors de ses conditions appropriées.
Les ajustements du débit d’air doivent être basés sur des mesures réelles.
Le remplacement des disques de meulage peut-il résoudre les problèmes de collecte de poudre de mélange maître de couleur ?
Le remplacement ou l'ajustement des disques de broyage peut améliorer la collecte de poudre uniquement lorsque l'état du disque ou les paramètres de pulvérisation sont confirmés comme étant des facteurs contributifs.
Si la cause principale est un séparateur à cyclone inadapté, un débit d'air anormal ou un colmatage du filtre, le remplacement des disques de broyage à lui seul peut ne pas améliorer les performances de collecte.
Pourquoi la production de poudre qualifiée peut-elle rester faible même lorsque le taux total de récupération de poudre est élevé ?
Parce que toutes les poudres récupérées ne répondent pas nécessairement à la taille de particule cible et aux exigences des applications en aval.
Certaines poudres peuvent être trop fines, trop grossières ou agglomérées.
Par conséquent, la poudre totale récupérée, la proportion de poudre qualifiée et la production de poudre qualifiée doivent être mesurées séparément.
Conclusion : la récupération de poudre dépend de la compatibilité du système de pulvérisation complet
Les problèmes de collecte de poudre de mélange maître coloré peuvent impliquer plusieurs étapes, notamment la pulvérisation, le transport, la séparation, la filtration et la décharge.
L'identification de la source du problème grâce à l'analyse du bilan matières et aux données d'exploitation sur site aide les fabricants à mettre en œuvre des améliorations plus ciblées.
Pour les acheteurs d’équipement, la production de poudre qualifiée, le taux de récupération de poudre qualifié et la stabilité de fonctionnement continue fournissent une évaluation plus significative de l’adéquation du système que la seule capacité nominale.
Vous rencontrez des difficultés pour collecter la poudre de mélange maître de couleur ? Contacter Mao Yue pour une évaluation du système de pulvérisation et de collecte
Si votre ligne de pulvérisation de mélange maître de couleur connaît une accumulation de poudre à l'intérieur des pipelines, des difficultés à collecter de la poudre fine ou une production de poudre qualifiée insuffisante, veuillez partager votre type de matière première, la taille des particules cibles, la capacité requise et les informations sur l'équipement existant avec Mao Yue.
L'équipe d'ingénierie de Mao Yue peut vous aider à évaluer les configurations de pulvérisateurs appropriées, les systèmes de collecte de poudre et les plans de test de matériaux réels en fonction de vos exigences de production.