

 中文简体
Pendant la pulvérisation d'un mélange maître couleur, une machine peut maintenir un rendement normal au démarrage, mais la production peut diminuer progressivement après une période de fonctionnement continu. Dans d’autres cas, les conditions opératoires peuvent sembler inchangées, mais la quantité de poudre collectée varie selon les périodes de production.
Une production instable rend plus difficiles la planification de la production, l’évaluation réelle de la capacité et la gestion continue de la production. Cependant, une baisse de la poudre finale collectée ne signifie pas nécessairement que le moteur du pulvérisateur manque de puissance ou que les disques de broyage sont usés.
Les causes potentielles incluent une alimentation instable, l'adhérence du matériau, des changements dans l'état du disque abrasif, des fluctuations de température et des blocages dans le système de décharge ou de collecte de poudre. Le dépannage doit commencer par identifier quelle étape est responsable du changement avant de décider s'il convient d'ajuster les paramètres de fonctionnement ou de remplacer les composants.
Quels sont les signes courants d’une sortie instable du pulvérisateur de mélange maître de couleur ?
Le calendrier et les caractéristiques des changements de production peuvent aider à en déterminer les causes possibles.
Ces symptômes sont des indices de dépannage plutôt que des diagnostics définitifs. Les dossiers d'exploitation et les conditions réelles des matériaux doivent également être vérifiés pour identifier la cause sous-jacente.
Causes courantes des fluctuations de sortie dans les pulvérisateurs de mélanges maîtres couleur
Alimentation instable ou inadéquation entre le débit d'alimentation et la capacité de traitement

Une alimentation insuffisante limite le débit réel de la machine, tandis que des changements fréquents d'avance peuvent entraîner des fluctuations de la charge et du rendement de broyage.
Que vérifier :
-
Que l'alimentation en matériaux soit continue ou affectée par des ponts, des blocages ou des interruptions intermittentes.
-
Si les changements de vitesse d'alimentation coïncident avec les changements de production.
-
Si les conditions d'alimentation actuelles sont adaptées à la forme du matériau et à la capacité de traitement de la machine.
Actions recommandées :
Tout d’abord, vérifiez l’état de fonctionnement du système d’alimentation. Ajustez ensuite la vitesse d'alimentation en fonction des performances de traitement réelles. Si la production continue de diminuer une fois que l'alimentation est devenue stable, inspectez le processus de pulvérisation et les systèmes en aval plutôt que d'augmenter simplement le débit d'alimentation.
Adhésion de matériaux ou agglomération de poudres
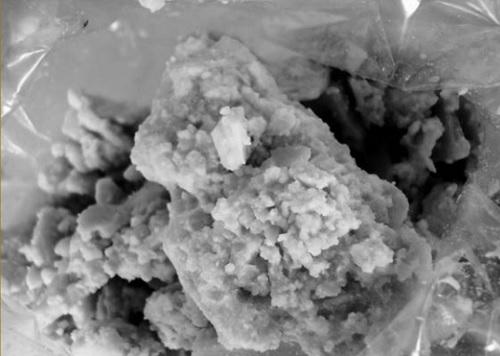
Différents supports polymères, formulations et additifs peuvent affecter les caractéristiques de ramollissement, d’adhésion et d’écoulement des matériaux de mélange maître coloré. Si du matériau adhère aux surfaces des disques de broyage ou aux parois intérieures de la chambre de broyage, il peut s'accumuler progressivement et interférer avec le traitement et le déchargement continus.
Que vérifier :
-
Une accumulation visible de matière s'est formée sur les disques abrasifs ou à l'intérieur de la chambre de broyage.
-
Si la poudre déchargée contient des agglomérats.
-
Si les performances de traitement changent après la modification d'un lot de matériaux ou d'une formulation.
Actions recommandées :
Évaluez les conditions de température, d’alimentation et de refroidissement en fonction de l’emplacement de l’accumulation de matériaux et de l’état observé des matériaux. Pour les formulations qui provoquent une adhérence de manière répétée, effectuez des tests de matériaux pour identifier les conditions de traitement appropriées plutôt que de considérer un débit d'alimentation inférieur comme une solution universelle.
Écart incorrect du disque de meulage ou usure des composants critiques

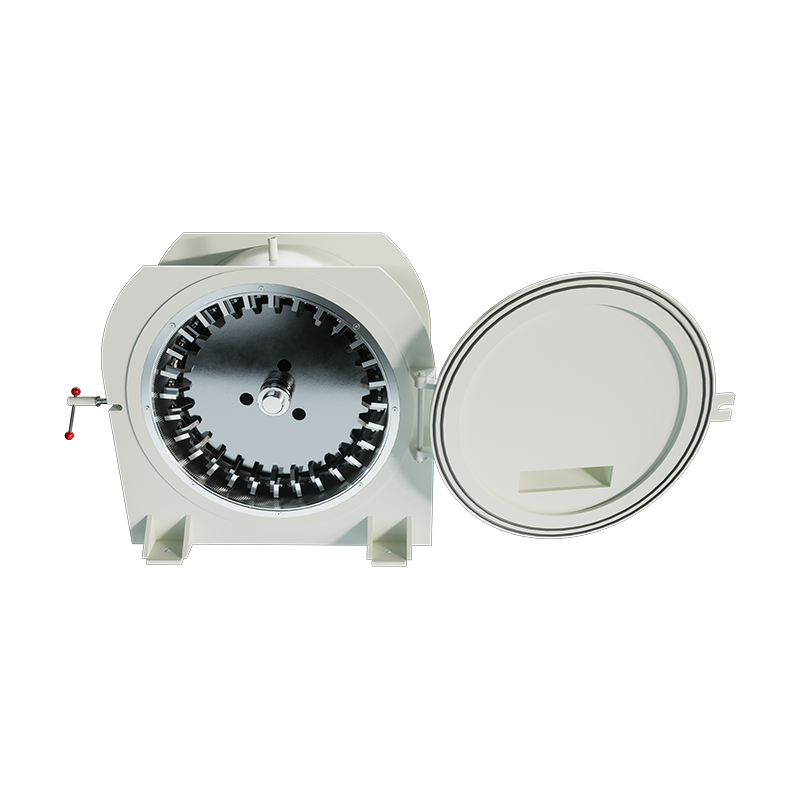
L'écartement du disque de meulage et l'état de la surface de travail affectent le processus de broyage et la finesse de la poudre obtenue. Un réglage d'écartement inapproprié, une usure du disque ou des dommages à la surface peuvent modifier les performances de traitement de la machine.
Cependant, une baisse de production ne prouve pas à elle seule que les disques abrasifs sont usés ou doivent être remplacés.
Comment diagnostiquer le problème :
-
Vérifiez que l'espace entre les disques abrasifs répond aux exigences de fonctionnement et de maintenance du modèle de machine spécifique.
-
Inspectez les surfaces des disques abrasifs pour déceler toute usure ou tout dommage anormal.
-
Comparez la finesse de la poudre et la distribution granulométrique avant et après le changement de rendement.
-
Si des vibrations ou un bruit anormal se produisent en même temps, effectuez des inspections supplémentaires conformément aux procédures de maintenance de la machine.
Actions recommandées :
Après avoir arrêté la machine et suivi les procédures de sécurité et de maintenance requises, inspectez les disques abrasifs et les composants associés et vérifiez le réglage de l'écart. Comparez les résultats des tests avant et après tout ajustement. Ajustez ou remplacez les composants uniquement lorsque les résultats de l'inspection indiquent que leur état ou le réglage de l'écart peut affecter les performances de production.
Refroidissement insuffisant ou contrôle de température instable

La chaleur générée lors de la pulvérisation est affectée par les propriétés du matériau, les conditions de traitement et la charge de la machine. Pour les matériaux qui se ramollissent facilement, les changements de température peuvent affecter davantage les performances d’adhésion et de décharge.
Une augmentation de la température n'indique pas nécessairement une panne du système de refroidissement. Cela peut également être lié à des changements dans la charge d'alimentation ou dans les propriétés des matériaux.
Que vérifier :
-
Que les températures des matériaux ou de la chambre de broyage diffèrent considérablement avant et après le changement de rendement.
-
Si les systèmes de refroidissement par air et par eau fonctionnent correctement.
-
Si les passages de refroidissement sont bloqués ou si les performances de refroidissement réelles ont changé.
Actions recommandées :
Comparez les enregistrements de température avec le rendement, l'adhérence des matériaux et les conditions d'alimentation. Si une augmentation de la température se produit parallèlement à des changements dans les performances de traitement, étudiez la capacité de refroidissement et les conditions de fonctionnement associées pour en vérifier la cause.
Décharge restreinte ou collecte de poudre

Le résultat final collecté dépend non seulement du processus de pulvérisation, mais également de l'efficacité du transport, de la séparation et de la collecte de la poudre. L'accumulation de matériaux dans les pipelines, les blocages dans les séparateurs à cyclone ou les trémies de collecte et les anomalies du système de collecte de poussière peuvent réduire la quantité de poudre finalement collectée.
Que vérifier :
-
Si la poudre est déchargée en continu.
-
Que des matériaux se soient accumulés dans des canalisations de transport, des séparateurs à cyclone ou des trémies de collecte.
-
Si les équipements de circulation d’air, d’étanchéité et de dépoussiérage fonctionnent correctement.
Actions recommandées :
Inspectez tout le chemin depuis la décharge jusqu’à la collecte finale pour identifier la rétention ou les pertes de matériaux. Si la machine principale ne présente aucun changement évident dans son état de fonctionnement alors que la production collectée continue de diminuer, vérifiez en priorité le système en aval pour éviter de diagnostiquer à tort un problème de collecte comme une capacité de traitement insuffisante de la machine principale.
Une inadéquation entre les propriétés des matériaux, la configuration de l'équipement et les exigences de production
La capacité nominale d'une machine ne signifie pas que le même rendement peut être obtenu avec chaque matériau et dans toutes les conditions de traitement. Les propriétés des matériaux, la finesse de la cible, le débit requis et les exigences de fonctionnement continu peuvent tous affecter l'adéquation de l'équipement.
Les tests de courte durée peuvent fournir une première compréhension des performances de traitement des matériaux, mais ils peuvent ne pas représenter pleinement les conditions d'un fonctionnement prolongé.
Que vérifier :
-
Si le matériau actuel correspond au matériau utilisé lors des tests de sélection de l'équipement d'origine.
-
Si les caractéristiques réelles de la poudre répondent aux exigences de finesse cibles.
-
Si la machine principale et les systèmes auxiliaires existants sont adaptés à la puissance et à la durée de fonctionnement requises.
Actions recommandées :
Réévaluer la configuration de l'équipement par rapport aux exigences réelles en matière de matériaux et de production. Si l'adéquation de l'équipement n'a pas été correctement vérifiée, définissez la finesse, le rendement et les conditions de fonctionnement requis avant de décider si des modifications de configuration sont nécessaires.
Comment mesurer avec précision le débit du pulvérisateur
Après le dépannage initial, une méthode de mesure cohérente est nécessaire pour confirmer si la production collectée a réellement diminué et pour aider à identifier quelle étape en est responsable.
Étape 1 : Mesurer le taux réel de collecte de poudre
Choisissez une période de mesure clairement définie et enregistrez la durée de fonctionnement réelle de la machine ainsi que le poids net de la poudre collectée.
Par exemple, si la machine récupère 120 kg de poudre nette pendant 30 minutes de fonctionnement réel :
Débit moyen de collecte de poudre = 120 kg ÷ 0,5 h = 240 kg/h
Cela représente le taux moyen de collecte de poudre au cours de cette période. Il n'est pas nécessairement égal au débit réel du pulvérisateur, car certains matériaux peuvent rester temporairement à l'intérieur de la machine ou du système de transport, tandis que d'autres peuvent être perdus avant d'atteindre le point de collecte.
Étape 2 : Comparez les données pour distinguer les problèmes liés à la machine principale des problèmes de collecte
Comparez les données enregistrées pendant un fonctionnement stable avec les données collectées après une baisse de production. Examinez simultanément les enregistrements d’alimentation, de température, d’état de la poudre et de décharge.
Lorsque les conditions le permettent, un bilan matières simplifié peut être utilisé à des fins de vérification :
Entrée de matière au cours de la période = Poudre collectée au cours de la période Pertes de matière comptabilisées Augmentation de l'inventaire de matière au sein du système
L'augmentation du stock de matériaux est calculée comme la quantité de matériaux restant dans le système à la fin de la période de mesure moins la quantité restante au début. Si la quantité de matière retenue dans le système diminue, cette valeur peut être négative.
Les périodes de mesure et les limites du système doivent être cohérentes pour tous les termes, et les erreurs de mesure doivent également être prises en compte.
Si le débit réel pendant l'étape de pulvérisation ne peut pas être mesuré directement, le résultat doit être rapporté comme le taux moyen de collecte de poudre plutôt que d'être traité comme la capacité de traitement réelle de la machine.
Étape 3 : Vérifiez la cause grâce à des tests comparatifs contrôlés
Sur la base des facteurs suspectés identifiés au cours des deux étapes, ajustez une variable pertinente à la fois et répétez le test dans des conditions de fonctionnement comparables. Maintenez la cohérence du lot de matériaux, de la finesse cible et de la méthode de mesure dans la mesure du possible, et documentez toutes les conditions qui ne peuvent pas être maintenues constantes.
Évaluez ensemble les indicateurs suivants :
-
Rendement ou taux moyen de collecte de poudre.
-
Finesse de la poudre et répartition granulométrique.
-
Changements de température et adhérence des matériaux.
-
Conditions de décharge et de collecte de poudre.
Un ajustement ne doit être considéré comme efficace que lorsque l’amélioration est reproductible et ne crée pas d’autres problèmes de production inacceptables.
Comment Mao Yue aide-t-il les clients à évaluer les problèmes de sortie du pulvérisateur ?
Pour les projets de traitement de mélanges maîtres de couleurs où les fluctuations de production sont un problème, Mao Yue se concentre sur plus que simplement recommander un pulvérisateur. Grâce à des tests de matériaux réels, à la correspondance de configuration des équipements, à la fabrication en interne de composants critiques et à l'évaluation de la ligne de traitement complète, Mao Yue aide ses clients à évaluer si l'équipement est adapté à leurs besoins réels de production.

Vérifier l'adéquation de l'équipement grâce à des tests de matériaux et à une évaluation du fonctionnement continu
Mao Yue évalue les équipements en fonction des matériaux réels des clients et des exigences de production plutôt que de se fier uniquement aux noms de matériaux ou à la capacité nominale de la machine.
En testant des échantillons de matériaux fournis par les clients et en tenant compte de la finesse cible, du rendement attendu et des exigences de l'application, Mao Yue peut évaluer la qualité de la poudre, la distribution granulométrique, la fluidité du matériau et les changements de température dans les conditions de test.
Pour les applications nécessitant un fonctionnement continu, la durée du test et les critères d'évaluation peuvent également être convenus à l'avance.
Ces résultats de tests donnent aux clients une base plus fiable pour évaluer l’adéquation de l’équipement avant l’achat.
Faites correspondre le pulvérisateur et les systèmes auxiliaires aux résultats des tests

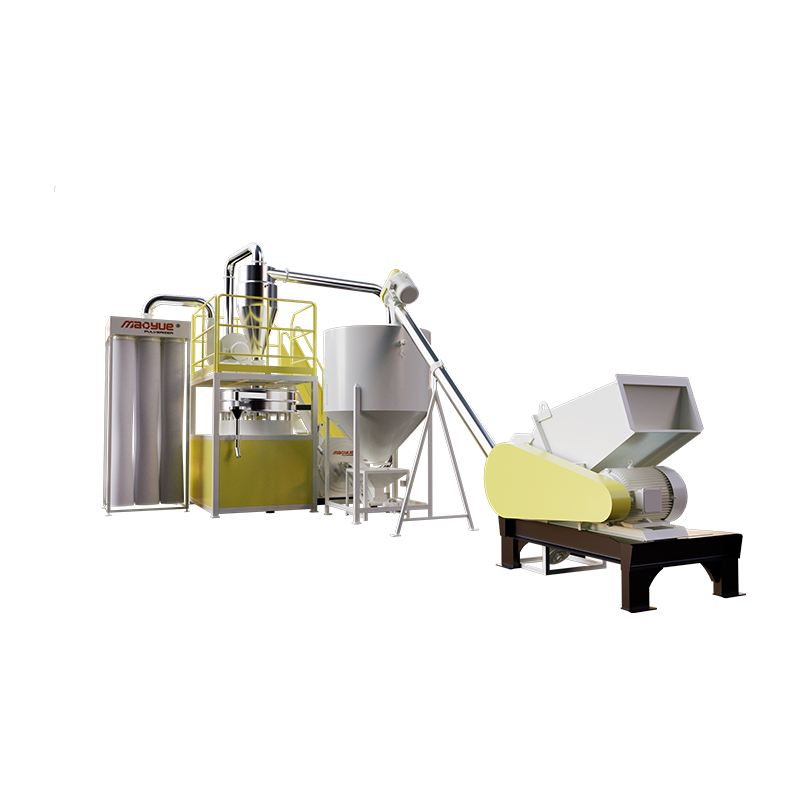
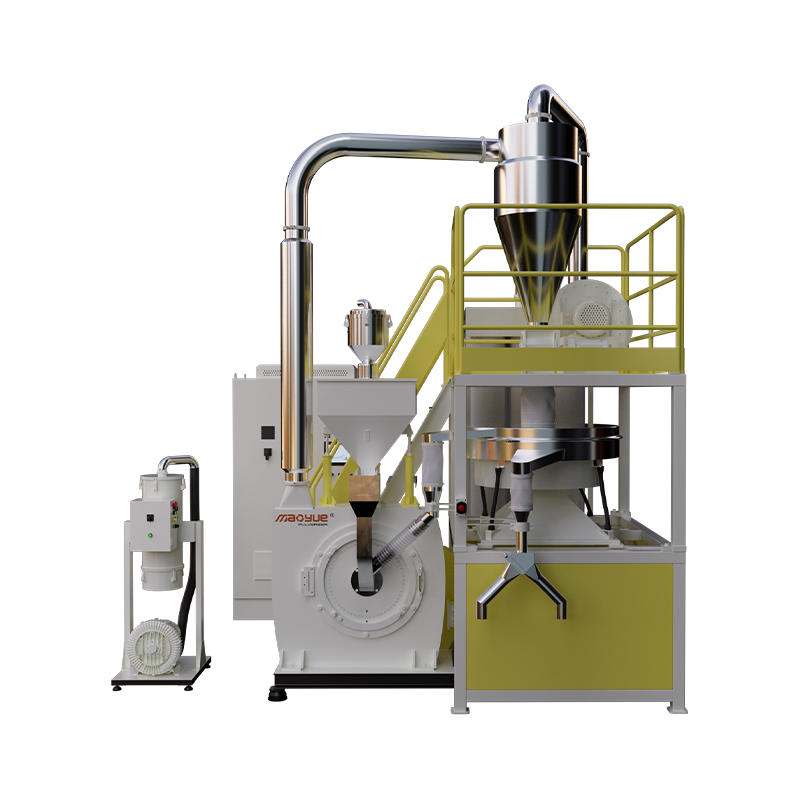
Les résultats des tests peuvent aider à identifier les parties de la chaîne de production qui nécessitent une évaluation plus approfondie. En fonction du rendement cible du client et des spécifications de la poudre, l'évaluation de la configuration de l'équipement peut couvrir le pulvérisateur principal, le système d'alimentation, le système de refroidissement, l'équipement de criblage et les unités de transport et de collecte de poudre.
Par exemple, si la poudre atteint déjà la finesse requise mais que le débit final collecté reste faible, les étapes de décharge et de collecte doivent être étudiées plutôt que de se concentrer exclusivement sur le pulvérisateur principal.
Si des augmentations de température se produisent parallèlement à l’adhésion du matériau, les propriétés du matériau, les conditions d’alimentation et la configuration de refroidissement doivent être évaluées ensemble.
Mao Yue se concentre sur l'adaptation de la ligne de traitement complète aux exigences du client en matière de matériaux et de production plutôt que sur la simple sélection d'une machine avec une capacité nominale plus élevée.
Fabrication en interne de disques et de lames de meulage pour contrôler la production de composants critiques

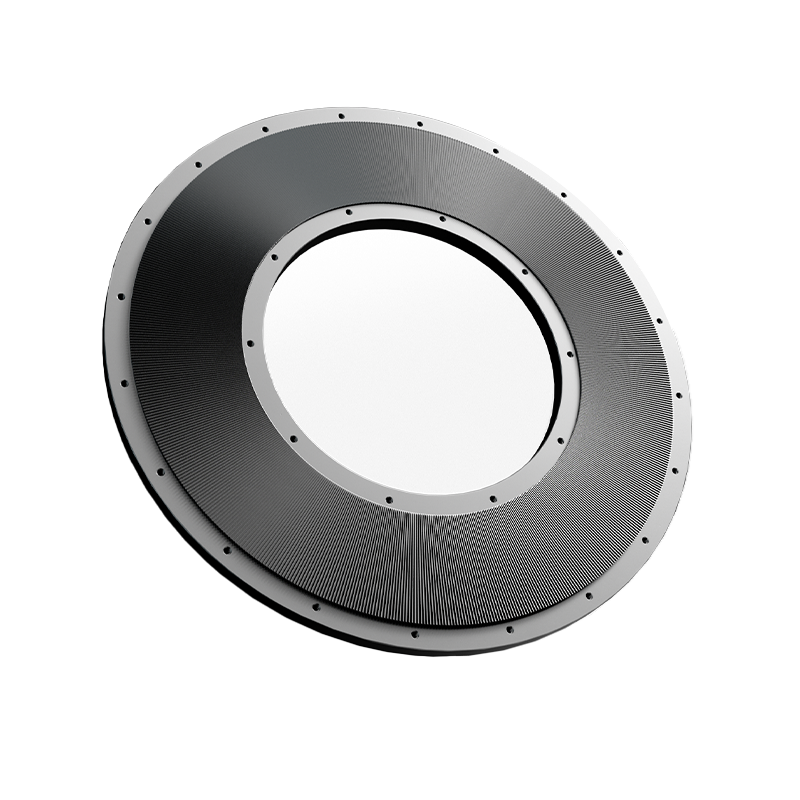
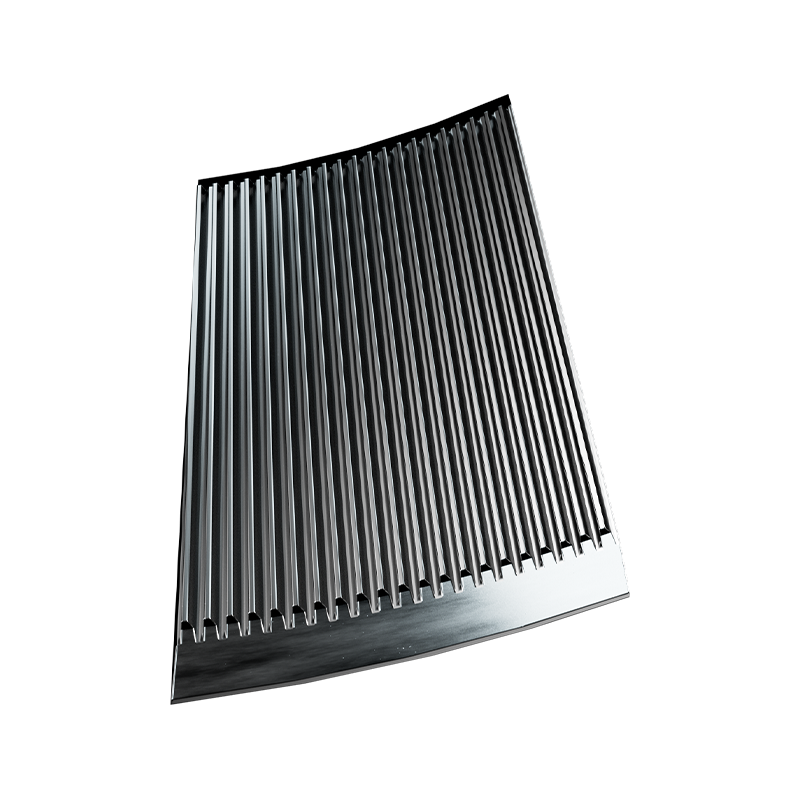
Mao Yue fabrique ses propres disques et lames de meulage, permettant un meilleur contrôle sur les processus clés de fabrication et d'inspection de ces composants critiques.
La conception du disque de meulage, la précision de l'usinage, l'état de la surface et l'usure peuvent tous affecter les performances de pulvérisation pendant le fonctionnement. En gérant la fabrication des composants critiques et en inspectant l'état des composants, Mao Yue peut fournir une assistance technique plus ciblée lorsque les clients évaluent l'usure des disques abrasifs, les exigences de maintenance ou le calendrier de remplacement.
Pour les clients, cela fournit une base plus claire pour comprendre l’état des composants d’usure critiques et planifier la maintenance et le remplacement pendant le fonctionnement de la machine.
Quelles informations devez-vous préparer avant de contacter un fabricant d’équipement ?
Si votre pulvérisateur de mélange maître couleur connaît une baisse de rendement, des taux de collecte de poudre fluctuants ou un fonctionnement continu instable, préparez les informations suivantes pour prendre en charge une évaluation plus ciblée :
-
Informations matérielles : Support polymère, détails de formulation pertinents et lot de matériaux.
-
Conditions d'alimentation : Forme du matériau, taille des particules ou des granulés, méthode d'alimentation et débit d'alimentation approximatif.
-
Exigences en poudre : Finesse cible et distribution granulométrique requise.
-
Objectifs de production : Débit requis en kg/h et heures de fonctionnement prévues par jour.
-
Description du problème : Production initiale, production ultérieure, durée de fonctionnement réelle et début du déclin.
-
Conditions de fonctionnement : Enregistrements de température, adhérence des matériaux, interruptions de fonctionnement ou accumulation de matériaux.
-
Équipement existant : Modèle de pulvérisateur et puissance du moteur, méthode de refroidissement, configuration de décharge et configuration de collecte de poudre.
Évaluez la configuration de votre pulvérisateur Color Masterbatch
Si votre pulvérisateur de mélange maître de couleur connaît une baisse de rendement, des taux de collecte de poudre fluctuants ou une adhérence du matériau pendant une production continue, contactez Mao Yue.
Fournissez votre type de matériau, la finesse de la poudre cible, le débit actuel, la capacité cible et les conditions de fonctionnement. En fonction de vos besoins de production réels, Mao Yue peut vous aider à évaluer la configuration de l'équipement et à discuter d'un plan de test des matériaux, le cas échéant.
Les résultats des tests s'appliquent aux matériaux spécifiques et aux conditions de test utilisés. Les performances de production réelles peuvent encore être affectées par la formulation, les paramètres de fonctionnement et les conditions sur site.