

 中文简体
Sélection du disque de pulvérisation approprié pour la taille des particules cible
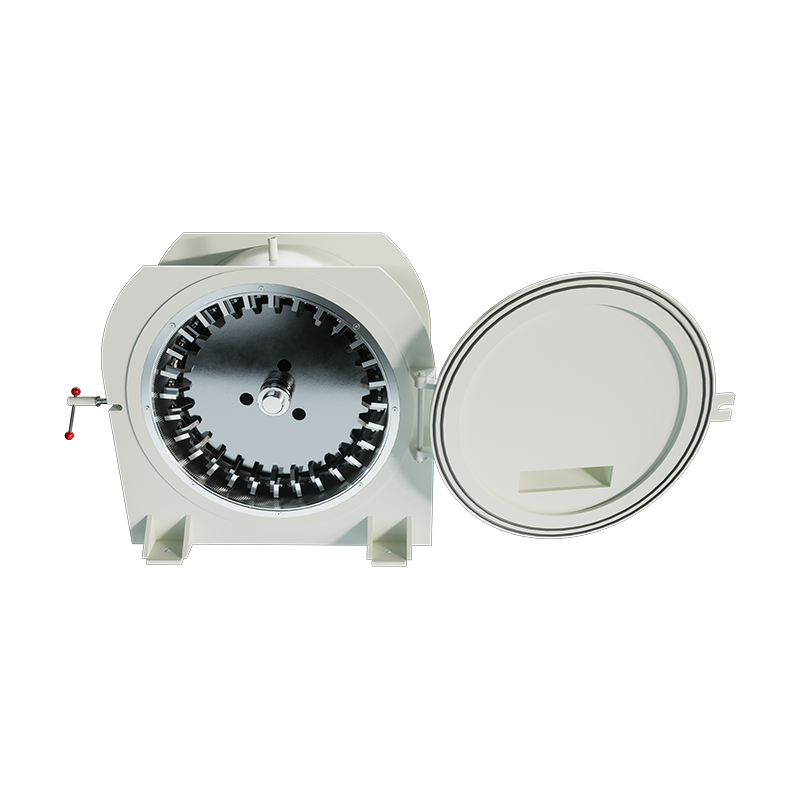
Le disque pulvérisateur est le principal déterminant de la distribution granulométrique finale, de la capacité de débit et de l’efficacité énergétique des équipements mécaniques de réduction de la taille. Le choix d'un profil de disque qui correspond à la friabilité de votre matériau et à la taille de maille cible est plus critique que la seule puissance du moteur. Un disque mal adapté peut réduire le rendement jusqu'à 40 % et multiplier par trois les taux d'usure, quelles que soient les spécifications de la machine.
Pour la plupart des applications industrielles allant des plastiques aux minéraux, la configuration optimale des disques permet d'obtenir Rendement de 85 à 95 % à ± 10 % du maillage cible tout en maintenant la consommation énergétique spécifique en dessous de 0,15 kWh/kg. Cet équilibre est obtenu grâce à un alignement précis de la géométrie du disque, de la vitesse de rotation et des réglages d'écart plutôt qu'à un meulage par force brute.
Profils de géométrie de disque et leurs applications
Les disques du pulvérisateur ne sont pas interchangeables ; chaque profil génère une mécanique de rupture distincte adaptée à des classes de matériaux spécifiques. Comprendre ces différences évite des tests et erreurs coûteux et garantit une qualité de produit constante.
| Type de disque | Meilleure classe de matériaux | Gamme de maillage typique | Avantage clé |
|---|---|---|---|
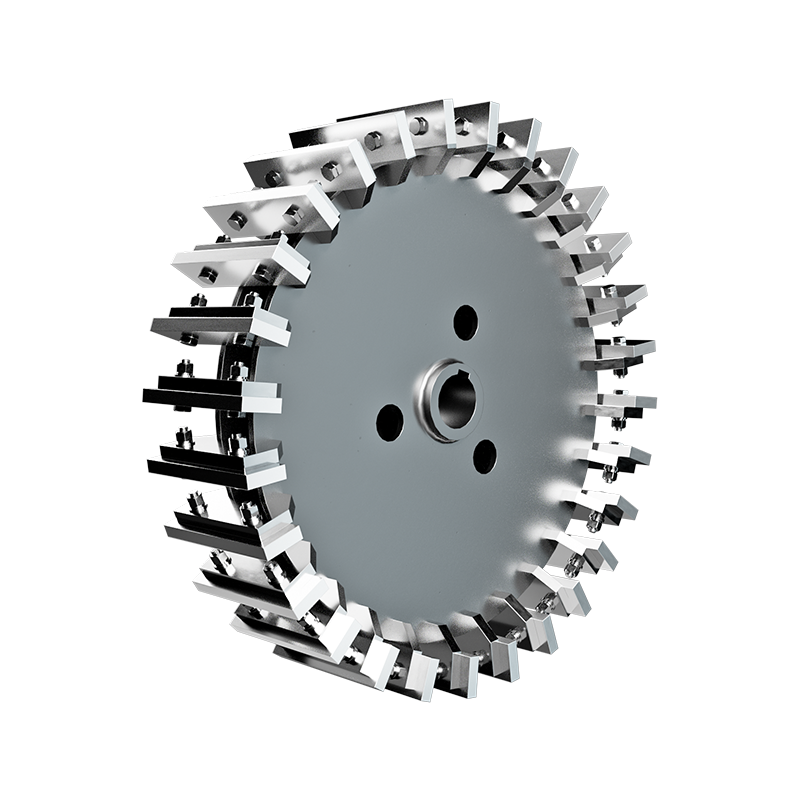
| Denté / Impact | Minéraux fragiles, céramiques | 20-80 mailles | Débit élevé, contrôle grossier |
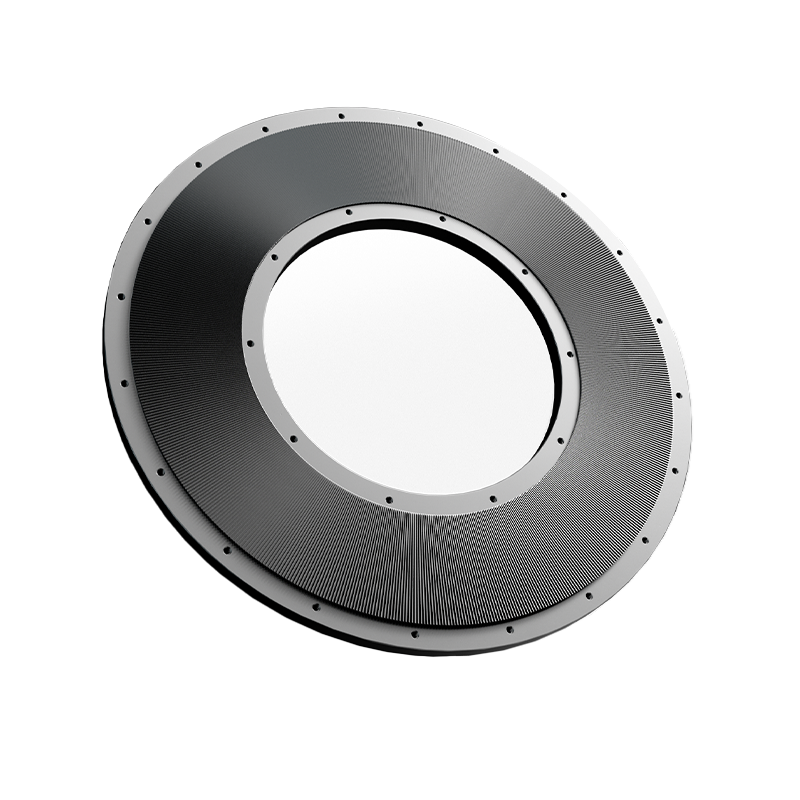
| Dentelé/cisaillement | Plastiques, élastomères, fibres | 40-200 maille | Coupe nette, génération de chaleur minimale |
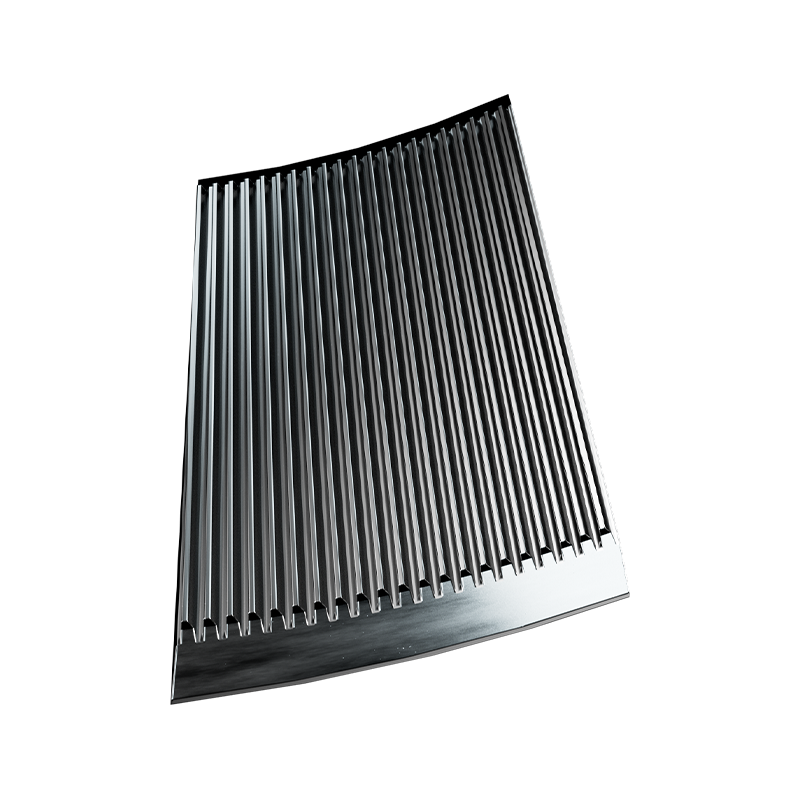
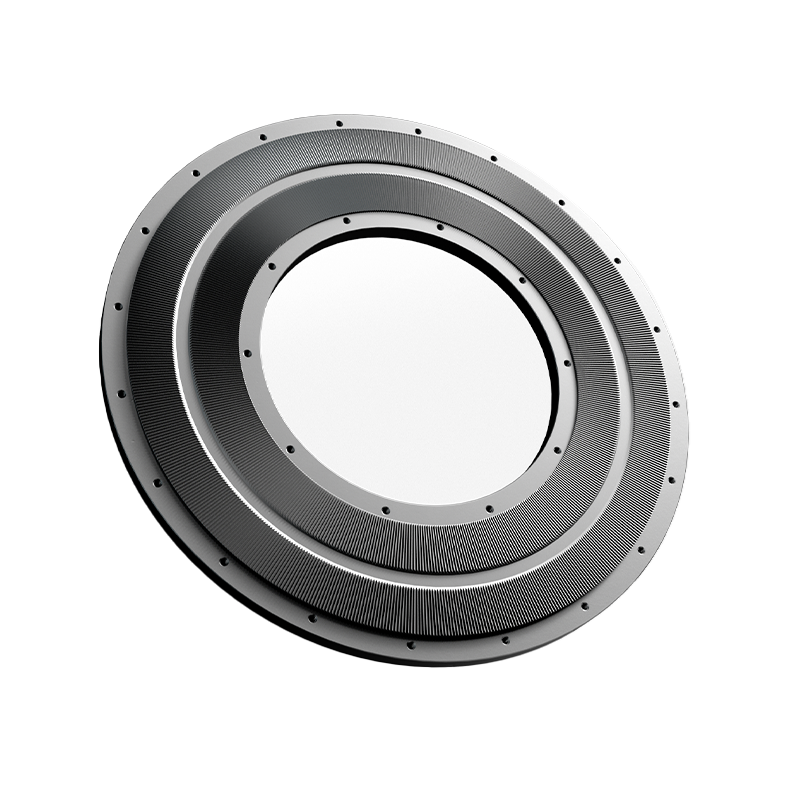
| Carton ondulé / Attrition | Aliments, produits chimiques, pigments | 100-400 mailles | Poudre fine, PSD étroit |
| Lisse / Compression | Substances cireuses ou huileuses | Variable | Empêche le colmatage et l'écaillage |
Pourquoi les disques dentelés dominent le recyclage du plastique
Lermoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at Angles de coupe de 15 à 30° pour trancher proprement le matériau, générant 60% de chaleur en moins que les alternatives dentées. Cette gestion thermique empêche la fusion et la réagglomération, qui sont la principale cause de colmatage des écrans lors de la pulvérisation du plastique.
Sélection de matériaux pour la résistance à l'usure et le contrôle de la contamination
La métallurgie des disques a un impact direct sur la durée de vie, la pureté du produit et les coûts d'exploitation. Le matériau optimal équilibre la dureté et la ténacité en fonction de l'abrasivité de la matière première et des exigences réglementaires.
- Acier à outils D2 : Choix standard pour le meulage à usage général ; offre une bonne résistance à l’usure à un coût modéré. Durée de vie typique de 800 à 1 200 heures sur des plastiques non abrasifs avant de nécessiter un resurfaçage.
- Pointe en carbure de tungstène : Indispensable pour les minéraux riches en silice, les polymères chargés de verre ou les poudres céramiques. Prolonge la durée de vie de 5-8x par rapport à l'acier D2 mais coûte 3 à 4 fois plus cher au départ. Justifié lorsque la fréquence des interruptions dépasse les intervalles mensuels.
- Acier inoxydable (316L/420) : Obligatoire pour les applications alimentaires, pharmaceutiques et chimiques où la contamination par le fer est inacceptable. Résistance à l'usure inférieure à celle de l'acier à outils, mais conforme à la conformité FDA/USP. Attendez-vous Durée de vie 30 à 50 % plus courte versus D2 dans des conditions équivalentes.
- Revêtement céramique : Option émergente combinant la ténacité du substrat en acier avec la dureté de la surface en alumine/zircone. Réduit le contact métal sur métal et l’accumulation d’électricité statique dans les applications de poudres fines. Idéal pour <100 microns cibles où l’adhésion électrostatique entraîne une perte de rendement.
Ajustement des écarts et optimisation opérationnelle
Le inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Établir les paramètres d'écart de référence
Commencez par les écarts recommandés par le fabricant comme points de consigne initiaux, puis affinez de manière empirique. Pour les disques ondulés ciblant 200 mesh, commencez à 0,010-0,015 pouces (0,25-0,38 mm) . Réduisez par incréments de 0,002 pouce tout en surveillant la consommation d'ampérage ; un >15 % de pointe de courant indique un meulage excessif ou un contact avec le disque. Documentez le point idéal où le rendement atteint son maximum sans consommation d’énergie excessive.
Compensation de l'usure progressive
À mesure que les bords du disque sont émoussés, le jeu de coupe effectif augmente même si l'écart mécanique reste constant. Mettre en œuvre un protocole de suivi de l'usure : mesurer la répartition granulométrique tous les 50 heures de fonctionnement et ajustez l'écart plus serré de 0,001 à 0,003 pouces pour maintenir les spécifications. Lorsque l’ajustement ne rétablit plus le PSD cible, planifiez le resurfaçage ou le remplacement. Ignorer cette dérive laisse passer des particules surdimensionnées, contaminant les processus en aval et déclenchant des refus des clients.
Protocoles de maintenance pour maximiser la durée de vie des disques
La maintenance proactive prolonge la longévité des disques bien au-delà des cycles de remplacement réactifs. La plupart des pannes prématurées proviennent d'abus opérationnels évitables plutôt que de l'usure normale.
- Inspection visuelle quotidienne : Vérifiez les dents ébréchées, les segments fissurés ou les corps étrangers incrustés avant le démarrage. Un seul contaminant métallique peut détruire un jeu de disques entier en quelques minutes.
- Surveillance de la température des roulements : Les roulements usés provoquent un faux-rond axial qui crée des modèles d'usure inégaux des disques. Remplacez les roulements lorsque la température dépasse 70°C au-dessus de la température ambiante ou les vibrations dépassent 4,5 mm/s RMS.
- Vérification du système de refroidissement : Assurez-vous que les circuits de refroidissement par air ou par eau ne sont pas obstrués. La surchauffe ramollit les bords du disque et accélère l'usure de façon exponentielle ; un Hausse de 20°C une température de conception supérieure peut réduire de moitié la durée de vie restante.
- Cohérence du débit d'alimentation : Le fait de mourir de faim provoque un contact disque sur disque ; la suralimentation induit des conditions de décrochage. Maintenir une charge constante à 80 à 90 % de l'ampérage nominal pour des caractéristiques d'usure optimales.
- Resurfaçage programmé : N'attendez pas un échec complet. Léger meulage à Profondeur d'usure de 60 à 70 % restaure la géométrie à 20 % du coût de remplacement et évite les dommages catastrophiques aux composants correspondants.