

 中文简体
Le rôle essentiel du broyage fin dans le recyclage du plastique
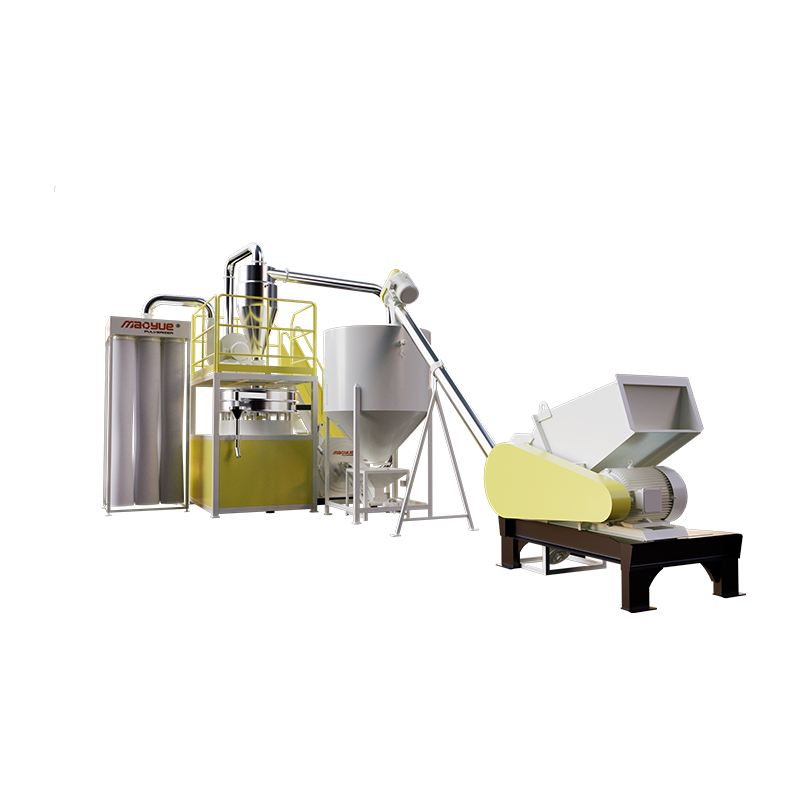
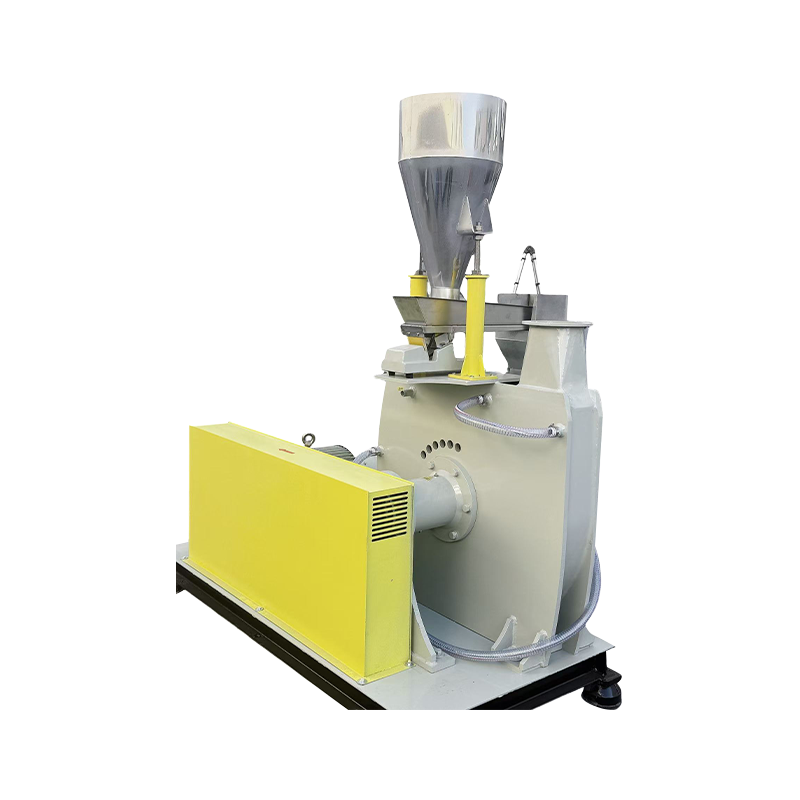
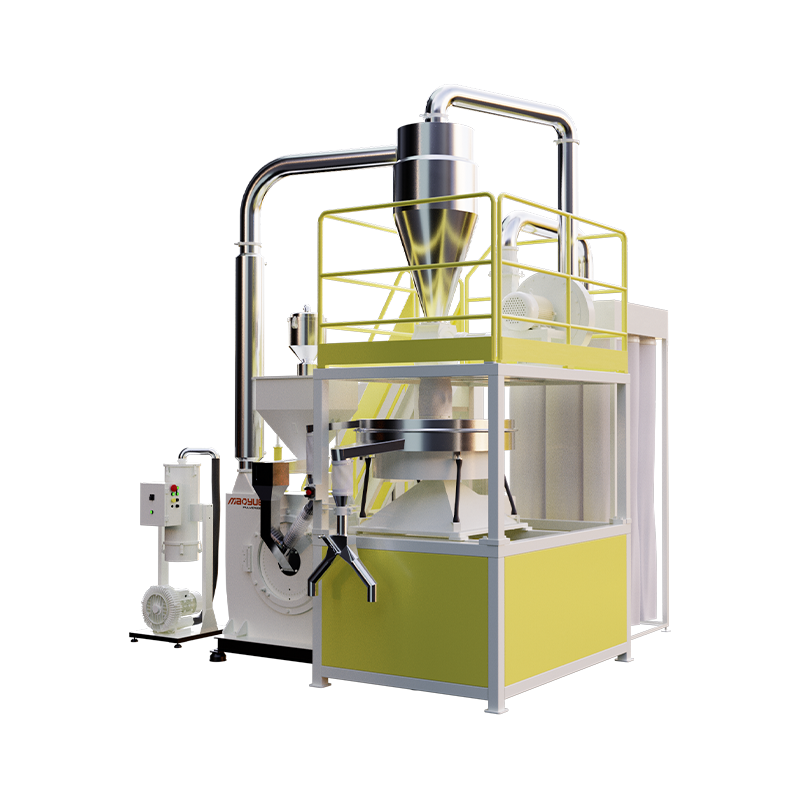
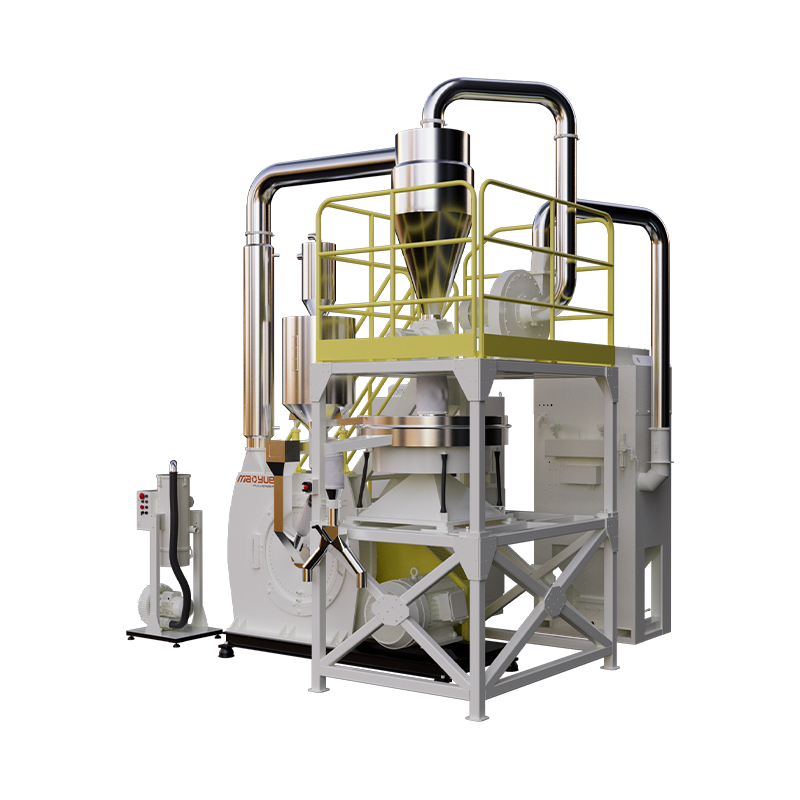
A Machine de pulvérisation PP PE est la solution définitive pour transformer de gros flocons de plastique en poudre micronique de haute qualité, une étape nécessaire pour les applications de recyclage avancées. Alors que les broyeurs et les granulateurs réduisent les déchets plastiques en vrac en morceaux gérables, seul un pulvérisateur peut atteindre la consistance fine requise pour les processus de rotomoulage, de revêtement en poudre et d'extrusion de grande valeur. Cet équipement comble le fossé entre la récupération des déchets bruts et la fabrication de matériaux de qualité supérieure.
Le principal avantage de l’utilisation d’un pulvérisateur dédié au polypropylène (PP) et au polyéthylène (PE) est la capacité de contrôler la distribution granulométrique avec précision. Le broyage standard entraîne souvent des formes irrégulières et un excès de poussière, mais les pulvérisateurs modernes utilisent des conceptions de rotor et des systèmes de refroidissement spécifiques pour produire des particules sphériques uniformes. Cette uniformité améliore la fluidité et la consistance de la fonte, améliorant directement la qualité du produit recyclé final. Pour les recycleurs, cela signifie accéder à des marchés à marge plus élevée qui exigent des spécifications strictes en matière de matériaux.
Principes mécaniques et types de machines
Comprendre le fonctionnement mécanique d'un pulvérisateur aide à sélectionner le bon modèle pour des matériaux PP et PE spécifiques. Les deux types les plus courants sont les broyeurs à disques et les broyeurs à marteaux, chacun offrant des avantages distincts en fonction du rendement souhaité et des caractéristiques des matériaux.
Pulvérisateurs à disques
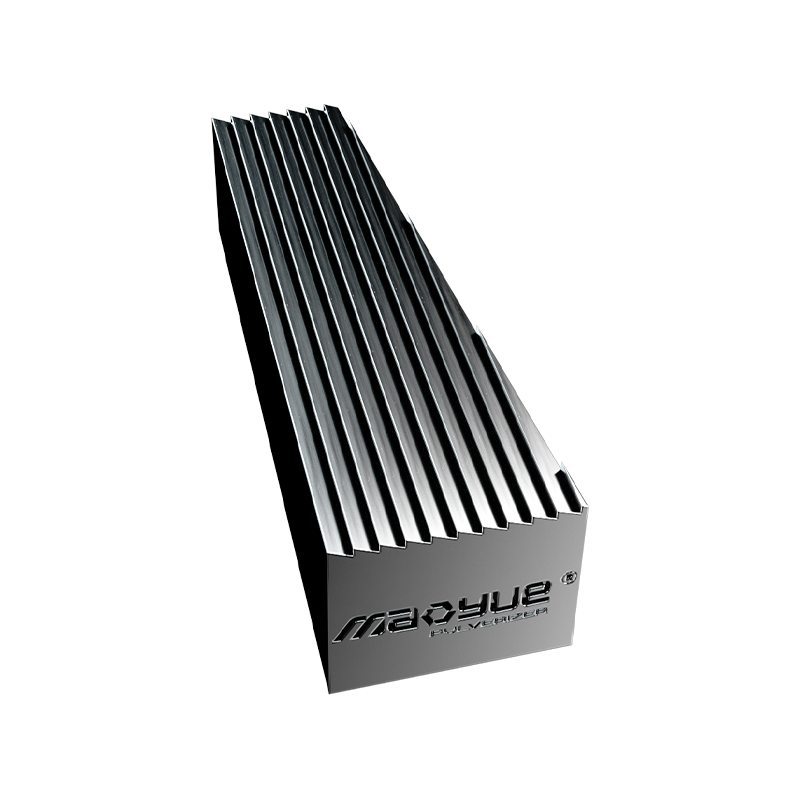
Les broyeurs à disques utilisent deux disques contrarotatifs équipés de dents ou de broches dentelées. Lorsque le matériau pénètre au centre, la force centrifuge le pousse vers l'extérieur à travers la zone de broyage. L'espace entre les disques détermine la taille finale des particules, permettant des ajustements de 20 mailles à 100 mailles . Cette conception est particulièrement efficace pour les films et fibres PP et PE, car elle génère moins de chaleur que les broyeurs à marteaux, réduisant ainsi le risque de fonte des plastiques collants. Les broyeurs à disques sont connus pour leurs faibles niveaux sonores et leur qualité de sortie constante.
Pulvérisateurs de broyeur à marteaux
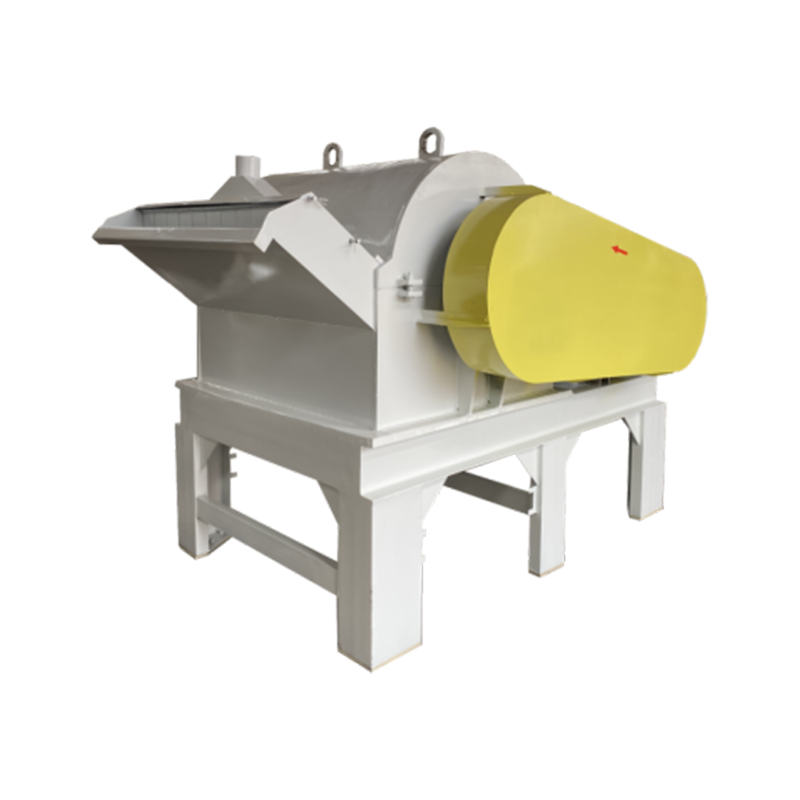
Les broyeurs à marteaux utilisent des marteaux rotatifs à grande vitesse pour frapper le matériau contre un tamis ou un revêtement fixe. Ce type est robuste et adapté aux matériaux PP plus durs, tels que les pièces ou les tuyaux moulés par injection. Bien qu'ils offrent un débit élevé, les broyeurs à marteaux génèrent plus de chaleur en raison de la friction et de l'impact. Par conséquent, ils nécessitent souvent des systèmes de refroidissement par eau intégrés pour empêcher le PE ou le PP de ramollir et de boucher l’écran. Ils sont idéaux pour les applications où une légère irrégularité dans la forme des particules est acceptable.
| Caractéristique | Broyeur à disques | Broyeur à marteaux |
|---|---|---|
| Forme des particules | Uniforme/sphérique | Irrégulier |
| Génération de chaleur | Faible | Élevé |
| Idéal pour | Films, Fibres, PP Souple | Morceaux durs, tuyaux, PE rigide |
| Fréquence d'entretien | Modéré | Élevé (Screen/Hammer Wear) |
Optimisation de la qualité et de l'efficacité des sorties
Pour obtenir une poudre de haute qualité à partir de PP et PE, il ne suffit pas de faire fonctionner la machine ; cela exige un contrôle minutieux des paramètres opérationnels. La gestion de la température et la consistance des aliments sont les deux facteurs les plus critiques qui influencent les performances.
Systèmes de contrôle de la température
Le PP et le PE ont des points de fusion relativement bas, généralement entre 130°C et 170°C . La friction pendant la pulvérisation peut rapidement augmenter la température du matériau, le faisant fondre et coller aux composants de broyage. Pour éviter cela, les pulvérisateurs à haut rendement intègrent des chemises de refroidissement par eau autour de la chambre de broyage et parfois même une injection d'air refroidi. En maintenant la température du matériau en dessous de 60 °C, le plastique reste suffisamment fragile pour se briser en fines particules plutôt que de se déformer.
Préparation des matières premières
Le matériau d’entrée doit être correctement pré-broyé. L’introduction de gros morceaux directement dans un pulvérisateur provoquera des bourrages et une usure excessive. Idéalement, la matière première devrait être granulée en morceaux ne dépassant pas 10-12mm . De plus, il est essentiel d'éliminer les contaminants tels que le métal, le papier ou d'autres types de plastique, car les corps étrangers peuvent endommager les dents délicates du disque ou casser les marteaux, entraînant des temps d'arrêt et des réparations coûteux.
- Utilisez un tamis vibrant pour éliminer les particules surdimensionnées et recyclez-les dans la trémie
- Surveiller la consommation d'ampérage pour détecter une surcharge ou des composants de meulage émoussés
- Assurez-vous que le système de circulation d'air est équilibré pour transporter la poudre efficacement sans se boucher.
- Vérifiez régulièrement la tension de la courroie pour maintenir une vitesse de rotor constante
Bonnes pratiques de maintenance et sécurité
Comme toute machinerie industrielle lourde, un pulvérisateur PP PE nécessite un entretien régulier pour garantir sa longévité et son fonctionnement sûr. Négliger les contrôles de routine peut entraîner des pannes catastrophiques, tandis qu'une approche proactive minimise les temps d'arrêt et prolonge la durée de vie des pièces d'usure.
Gestion des pièces d'usure
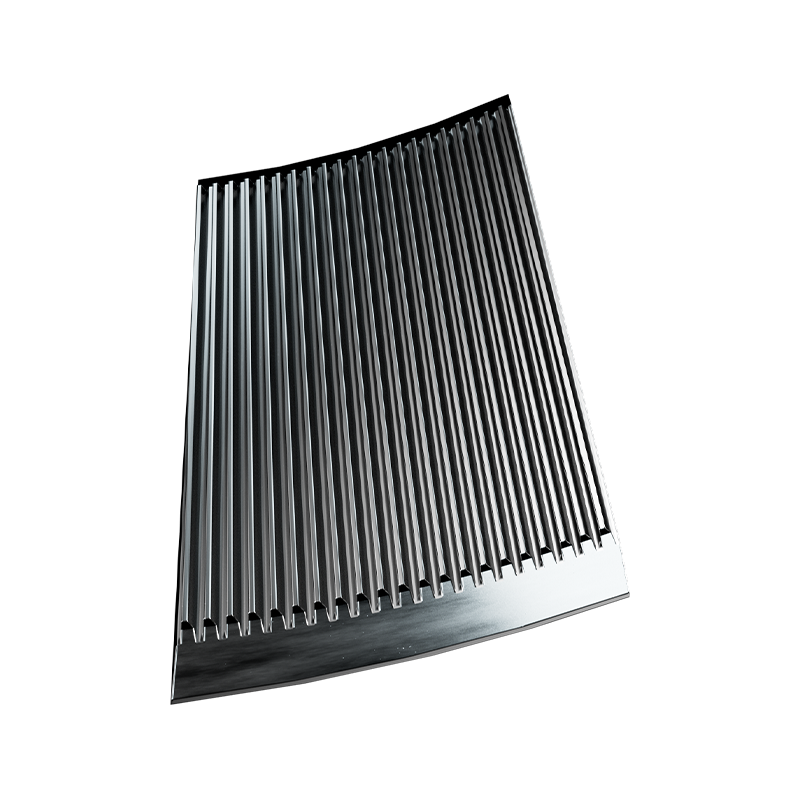
Les dents abrasives, les disques, les marteaux et les tamis sont soumis à une abrasion constante. Inspectez ces composants chaque semaine pour détecter tout signe d'usure. Les dents émoussées réduisent l’efficacité du broyage et augmentent la génération de chaleur, tandis que les tamis usés peuvent laisser passer des particules surdimensionnées, compromettant ainsi la qualité du produit. La plupart des fabricants recommandent de remplacer ou d'affûter les éléments abrasifs après 500-800 heures de fonctionnement, en fonction de la dureté du matériau traité. Garder les pièces de rechange à portée de main garantit des remplacements rapides et une interruption minimale de la production.
Protocoles de sécurité
Les pulvérisateurs fonctionnent à des vitesses élevées et génèrent beaucoup de bruit et de poussière. Les opérateurs doivent porter un équipement de protection individuelle approprié, notamment une protection auditive, des lunettes de sécurité et des masques anti-poussière. Assurez-vous que tous les verrouillages de sécurité sont fonctionnels ; la machine ne doit pas démarrer si la porte de maintenance est ouverte. Nettoyez régulièrement le moteur et les panneaux électriques pour éviter l'accumulation de poussière, ce qui peut présenter un risque d'incendie. Mettez en œuvre une procédure de verrouillage/étiquetage lors de tout travail de maintenance pour protéger le personnel contre un démarrage accidentel.
- Lubrifiez les roulements selon le calendrier du fabricant pour éviter la surchauffe
- Vérifiez les fuites d'air dans le système de tuyauterie pour maintenir l'efficacité de l'aspiration.
- Nettoyez régulièrement les filtres du collecteur de poussière pour éviter la contre-pression
- Former les opérateurs aux procédures d’arrêt d’urgence et aux techniques de débourrage
En conclusion, un Machine de pulvérisation PP PE est un atout indispensable pour les recycleurs souhaitant produire de la poudre plastique de grande valeur. En comprenant les différences entre les broyeurs à disques et à marteaux, en mettant en œuvre des stratégies de refroidissement efficaces et en adhérant à des routines de maintenance strictes, les opérateurs peuvent maximiser la qualité de production et la durée de vie des machines. Investir dans la bonne technologie de pulvérisation améliore non seulement la cohérence du produit, mais ouvre également les portes de marchés lucratifs dans le moulage par rotation et la fabrication de composites avancés.