

 中文简体
Fonction et rôle critique des disques de pulvérisation
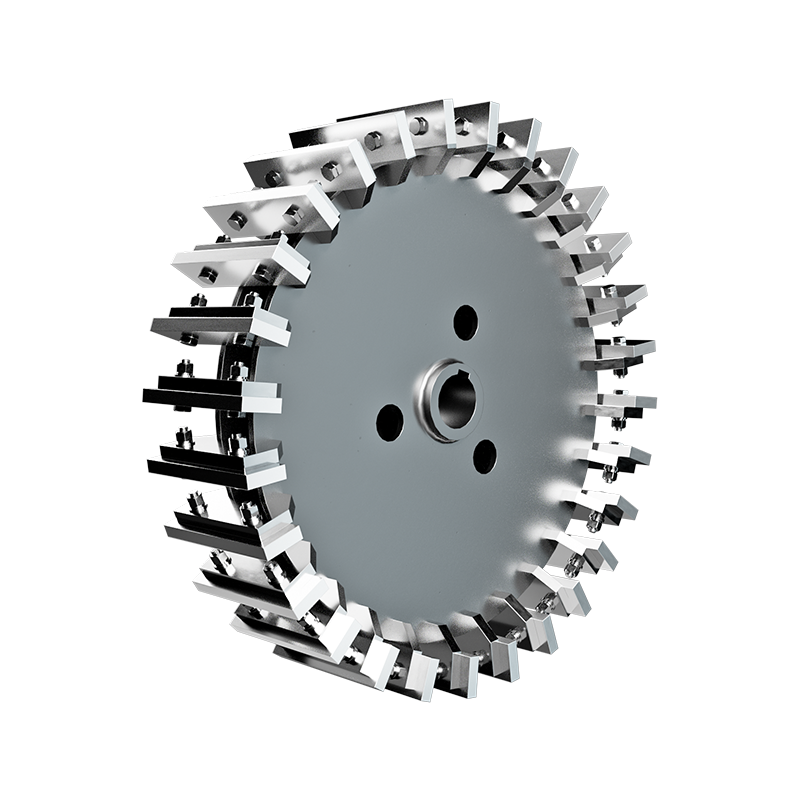
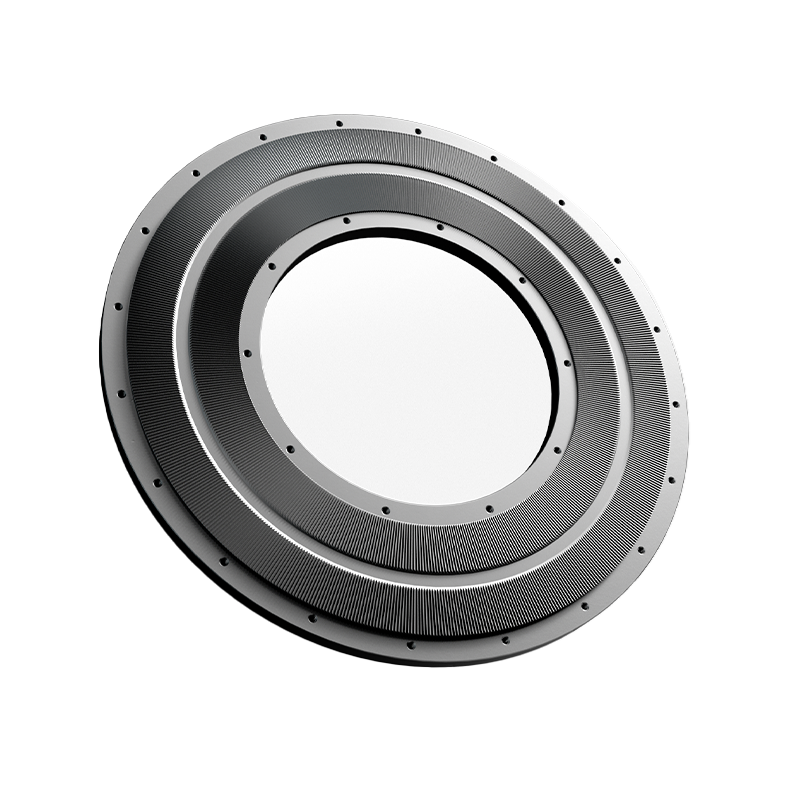
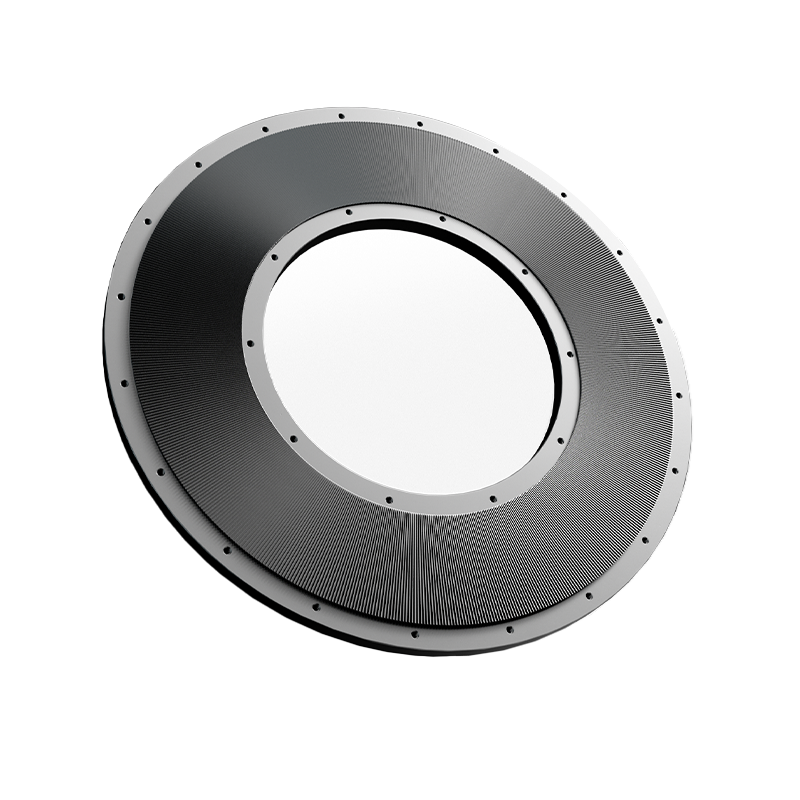
A disque pulvérisateur est un composant rotatif à forte usure dans les broyeurs qui applique des forces de compression et de cisaillement pour réduire les solides en vrac comme le charbon, le calcaire ou les minéraux en poudre fine pour le traitement industriel. Ces disques servent d'interface principale entre l'apport d'énergie mécanique et la réduction de la taille des matériaux, déterminant directement l'efficacité du débit, la distribution granulométrique et les coûts opérationnels. Les taux d'usure des disques varient généralement de 0,5 mm à 3 mm pour 1 000 heures de fonctionnement en fonction de l'abrasivité du matériau et de la métallurgie des disques, ce qui en fait le consommable le plus fréquemment remplacé dans les broyeurs verticaux à rouleaux et les pulvérisateurs à disques. La sélection de la géométrie du disque, de la composition de l'alliage et du modèle de rechargement corrects est essentielle pour maintenir la finesse cible (par exemple, 70 à 90 % passant 200 mesh pour le charbon) tout en minimisant les temps d'arrêt imprévus et la consommation d'énergie spécifique.
Configurations de disque et conceptions spécifiques aux applications
Les disques pulvérisateurs ne sont pas des composants universels ; leur conception doit correspondre aux caractéristiques des matières premières, au type d’usine et aux objectifs de production. Trois configurations principales dominent les applications industrielles :
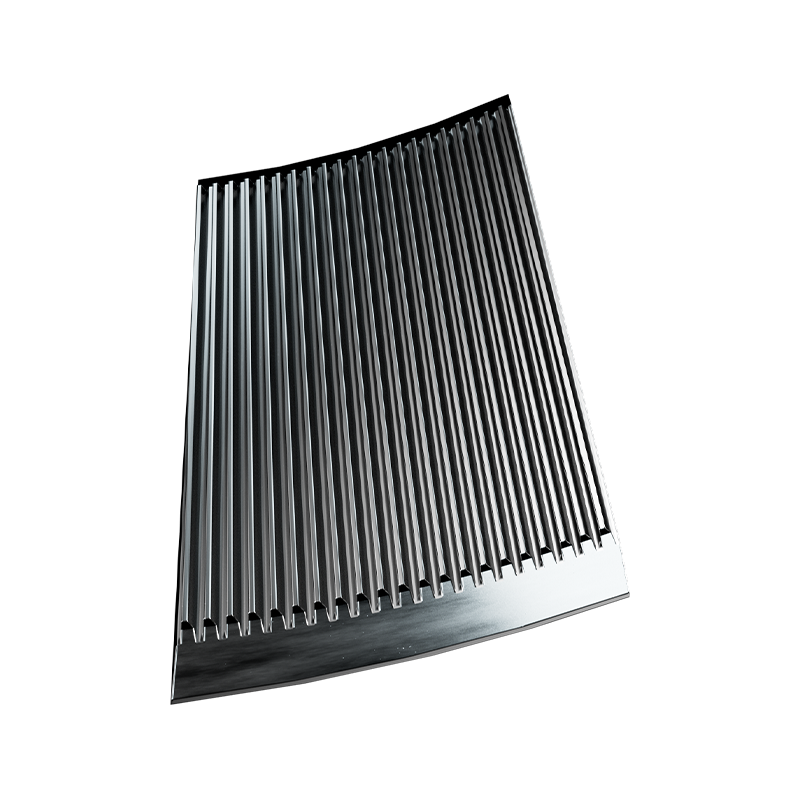
- Disques de meulage plats : Utilisé dans les broyeurs de type Raymond pour les matériaux tendres à moyennement durs (charbon, gypse) ; comportent des segments de revêtement remplaçables boulonnés à une plaque de base en acier moulé pour un entretien rentable.
- Disques en forme de pneu : Employé dans les broyeurs verticaux à rouleaux Loesche et Pfeiffer pour la farine crue et les scories de ciment ; le profil incurvé correspond au contour du rouleau pour créer une répartition optimale de la pression dans la zone de pincement sur des diamètres de 1 200 à 2 000 mm.
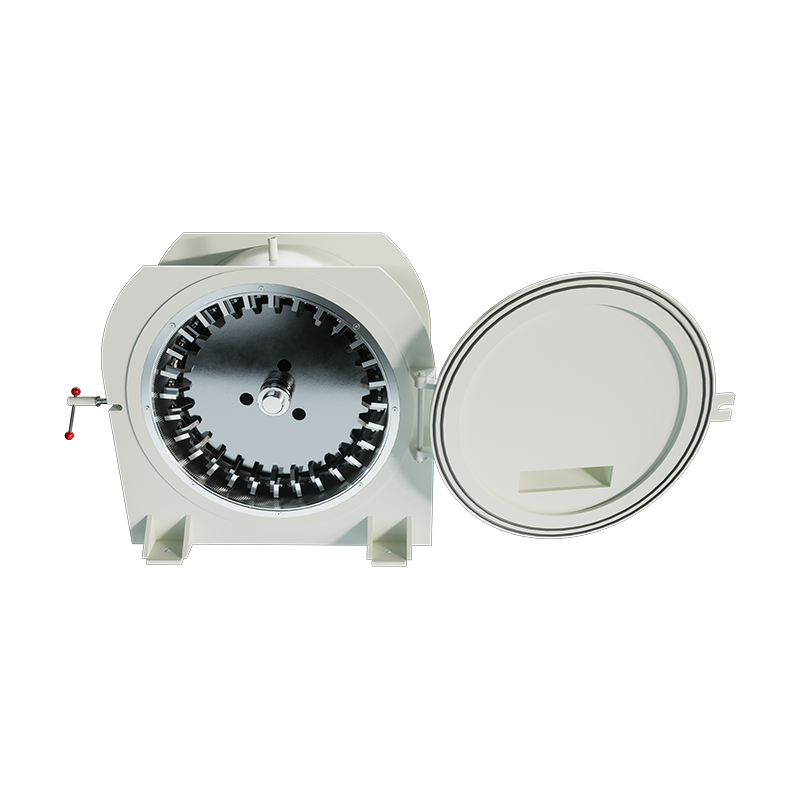
- Disques dentelés/dentés : Présent dans les pulvérisateurs à disque à impact pour les plastiques, les produits chimiques et la transformation des aliments ; les dents engrenées génèrent un broyage à dominante cisaillement à 3 000–6 000 tr/min pour les matériaux sensibles à la chaleur.
Impact de la géométrie sur les mesures de performances
La topographie de la surface du disque influence directement l’efficacité du meulage. Les motifs rainurés ou rayés augmentent le temps de rétention du matériau et le taux de recirculation, améliorant ainsi le contrôle de la finesse mais augmentant la consommation d'énergie de 8 à 15 %. Les profils lisses réduisent la consommation d'énergie spécifique de 5 à 10 % mais peuvent produire des distributions de produits plus grossières. La modélisation moderne de la dynamique des fluides computationnelle (CFD) permet des géométries de rainures personnalisées optimisées pour des matières premières spécifiques, donnant ainsi améliorations du débit de 10 à 20 % par rapport aux conceptions génériques sans augmenter la charge du moteur.
Stratégies de sélection des matériaux et de protection contre l’usure
La longévité des disques dépend entièrement de choix métallurgiques adaptés aux conditions abrasives. Les matériaux de base assurent l'intégrité structurelle tandis que les traitements de surface résistent à l'érosion et à la fatigue par impact.
| Système matériel | Dureté (HRC/HV) | Meilleure application | Facteur de coût relatif |
|---|---|---|---|
| Fonte Ni-Dure | 45-55 HRC | Charbon, minéraux à faible teneur en silice | 1,0x (référence) |
| Fer blanc à haute teneur en chrome | 58-65 HRC | Clinker de ciment, minerai de fer | 2,5 à 3,0x |
| Superposition de carbure de tungstène | 1 200 à 1 600 HT | Sable riche en silice, bauxite | 4,0 à 6,0x |
| Composite céramique-métal | 1 800 à 2 200 HT | Impact d'abrasion extrême | 8,0 à 12,0x |
Économie du rechargement dur et des alliages solides
Pour les disques de grand diamètre (> 1 500 mm), le rechargement des surfaces usées avec des dépôts de soudure en carbure de tungstène s'avère souvent plus économique qu'un remplacement complet. Une superposition correctement exécutée restaure les dimensions d'origine à 30 à 50 % du coût du nouveau disque tout en prolongeant la durée de vie de 8 000 à 15 000 heures supplémentaires. Cependant, cette approche nécessite une gestion thermique précise lors du soudage pour éviter les fissures dans le métal de base ; Un traitement thermique de détente après soudage est obligatoire pour les disques d'épaisseur supérieure à 60 mm.
Critères de surveillance de l’usure et de décision de remplacement
La gestion proactive des disques évite les pannes catastrophiques et maintient une qualité de produit constante. Les indicateurs clés déclenchant une inspection ou un remplacement comprennent :
- Augmentation de l'amplitude des vibrations : Une augmentation des vibrations de base > 25 % suggère une usure inégale ou un desserrage des segments ; arrêt immédiat requis si l'accélération dépasse 7,1 mm/s RMS selon la norme ISO 10816-3.
- Déviation de consommation de puissance : Une consommation d'énergie spécifique augmentant de plus de 10 % par rapport à la ligne de base indique une efficacité de meulage réduite en raison d'une géométrie de profil usée.
- Dérive de finesse du produit : La fraction grossière (200 mesh) dépassant les limites de spécification malgré les ajustements du classificateur signale une profondeur de zone de compression insuffisante.
- Seuils d'inspection visuelle : La profondeur d'usure maximale autorisée varie selon la conception ; les limites typiques sont de 40 à 60 mm pour les disques plats et de 25 à 35 mm pour les profils de pneus avant que le reconditionnement ne devienne non rentable.
Mettez en œuvre une cartographie de l’épaisseur par ultrasons lors des arrêts programmés pour suivre quantitativement la progression de l’usure. La documentation des taux d'usure par rapport au tonnage traité permet une planification prédictive des remplacements, réduisant ainsi les temps d'arrêt d'urgence d'en moyenne 60 à 80 heures par an par usine selon des études de référence de l'industrie.