

 中文简体
Dans la pulvérisation de mélanges maîtres de couleur, une poudre plus fine ne signifie pas nécessairement de meilleures performances de pulvérisation. Certaines poudres de mélange maître de couleur fine peuvent présenter une cohésion interparticulaire accrue, provoquer un pontage de la trémie, une décharge lente ou une alimentation instable, ce qui peut affecter la continuité de la production en aval.
Cependant, la fluidité de la poudre dépend non seulement de la taille des particules, mais également de la formulation du mélange maître, de la forme des particules, de la distribution granulométrique et des conditions de stockage.
Pour les fabricants de mélanges maîtres de couleurs, l’essentiel est de produire une poudre qualifiée qui répond aux exigences de taille de particule cible tout en maintenant une décharge stable et une adéquation à l’alimentation en aval.
Cet article explique les causes de la mauvaise fluidité de la poudre de mélange maître de couleur fine, les méthodes de diagnostic sur site, les paramètres de test et les facteurs de performance de l'équipement que les acheteurs doivent prendre en compte lors de la sélection d'un pulvérisateur de mélange maître de couleur.
Pourquoi la poudre de mélange maître de couleur fine peut-elle être difficile à couler librement ?
Le comportement de l'écoulement de la poudre est influencé par le poids des particules, les forces interparticulaires et les conditions de contraintes externes.
À mesure que la taille des particules du mélange maître de couleur diminue, la surface totale par unité de masse augmente généralement. Les forces interparticulaires, notamment les forces de Van der Waals, les interactions électrostatiques et d'autres forces d'adhésion, peuvent devenir plus importantes par rapport au poids des particules.
Pour certaines poudres fines, ces forces augmentent la tendance des particules à adhérer les unes aux autres, ce qui rend difficile le mouvement libre de la poudre sous l’effet de la gravité.
Lorsque les forces interparticulaires sont suffisantes pour résister aux forces motrices lors de la décharge, la poudre peut former des structures stables qui obstruent l'écoulement normal.
Par conséquent, le comportement d’écoulement de la poudre de mélange maître de couleur fine dépend de la relation entre les forces interparticulaires et les contraintes agissant sur la poudre, plutôt que de la seule taille des particules.
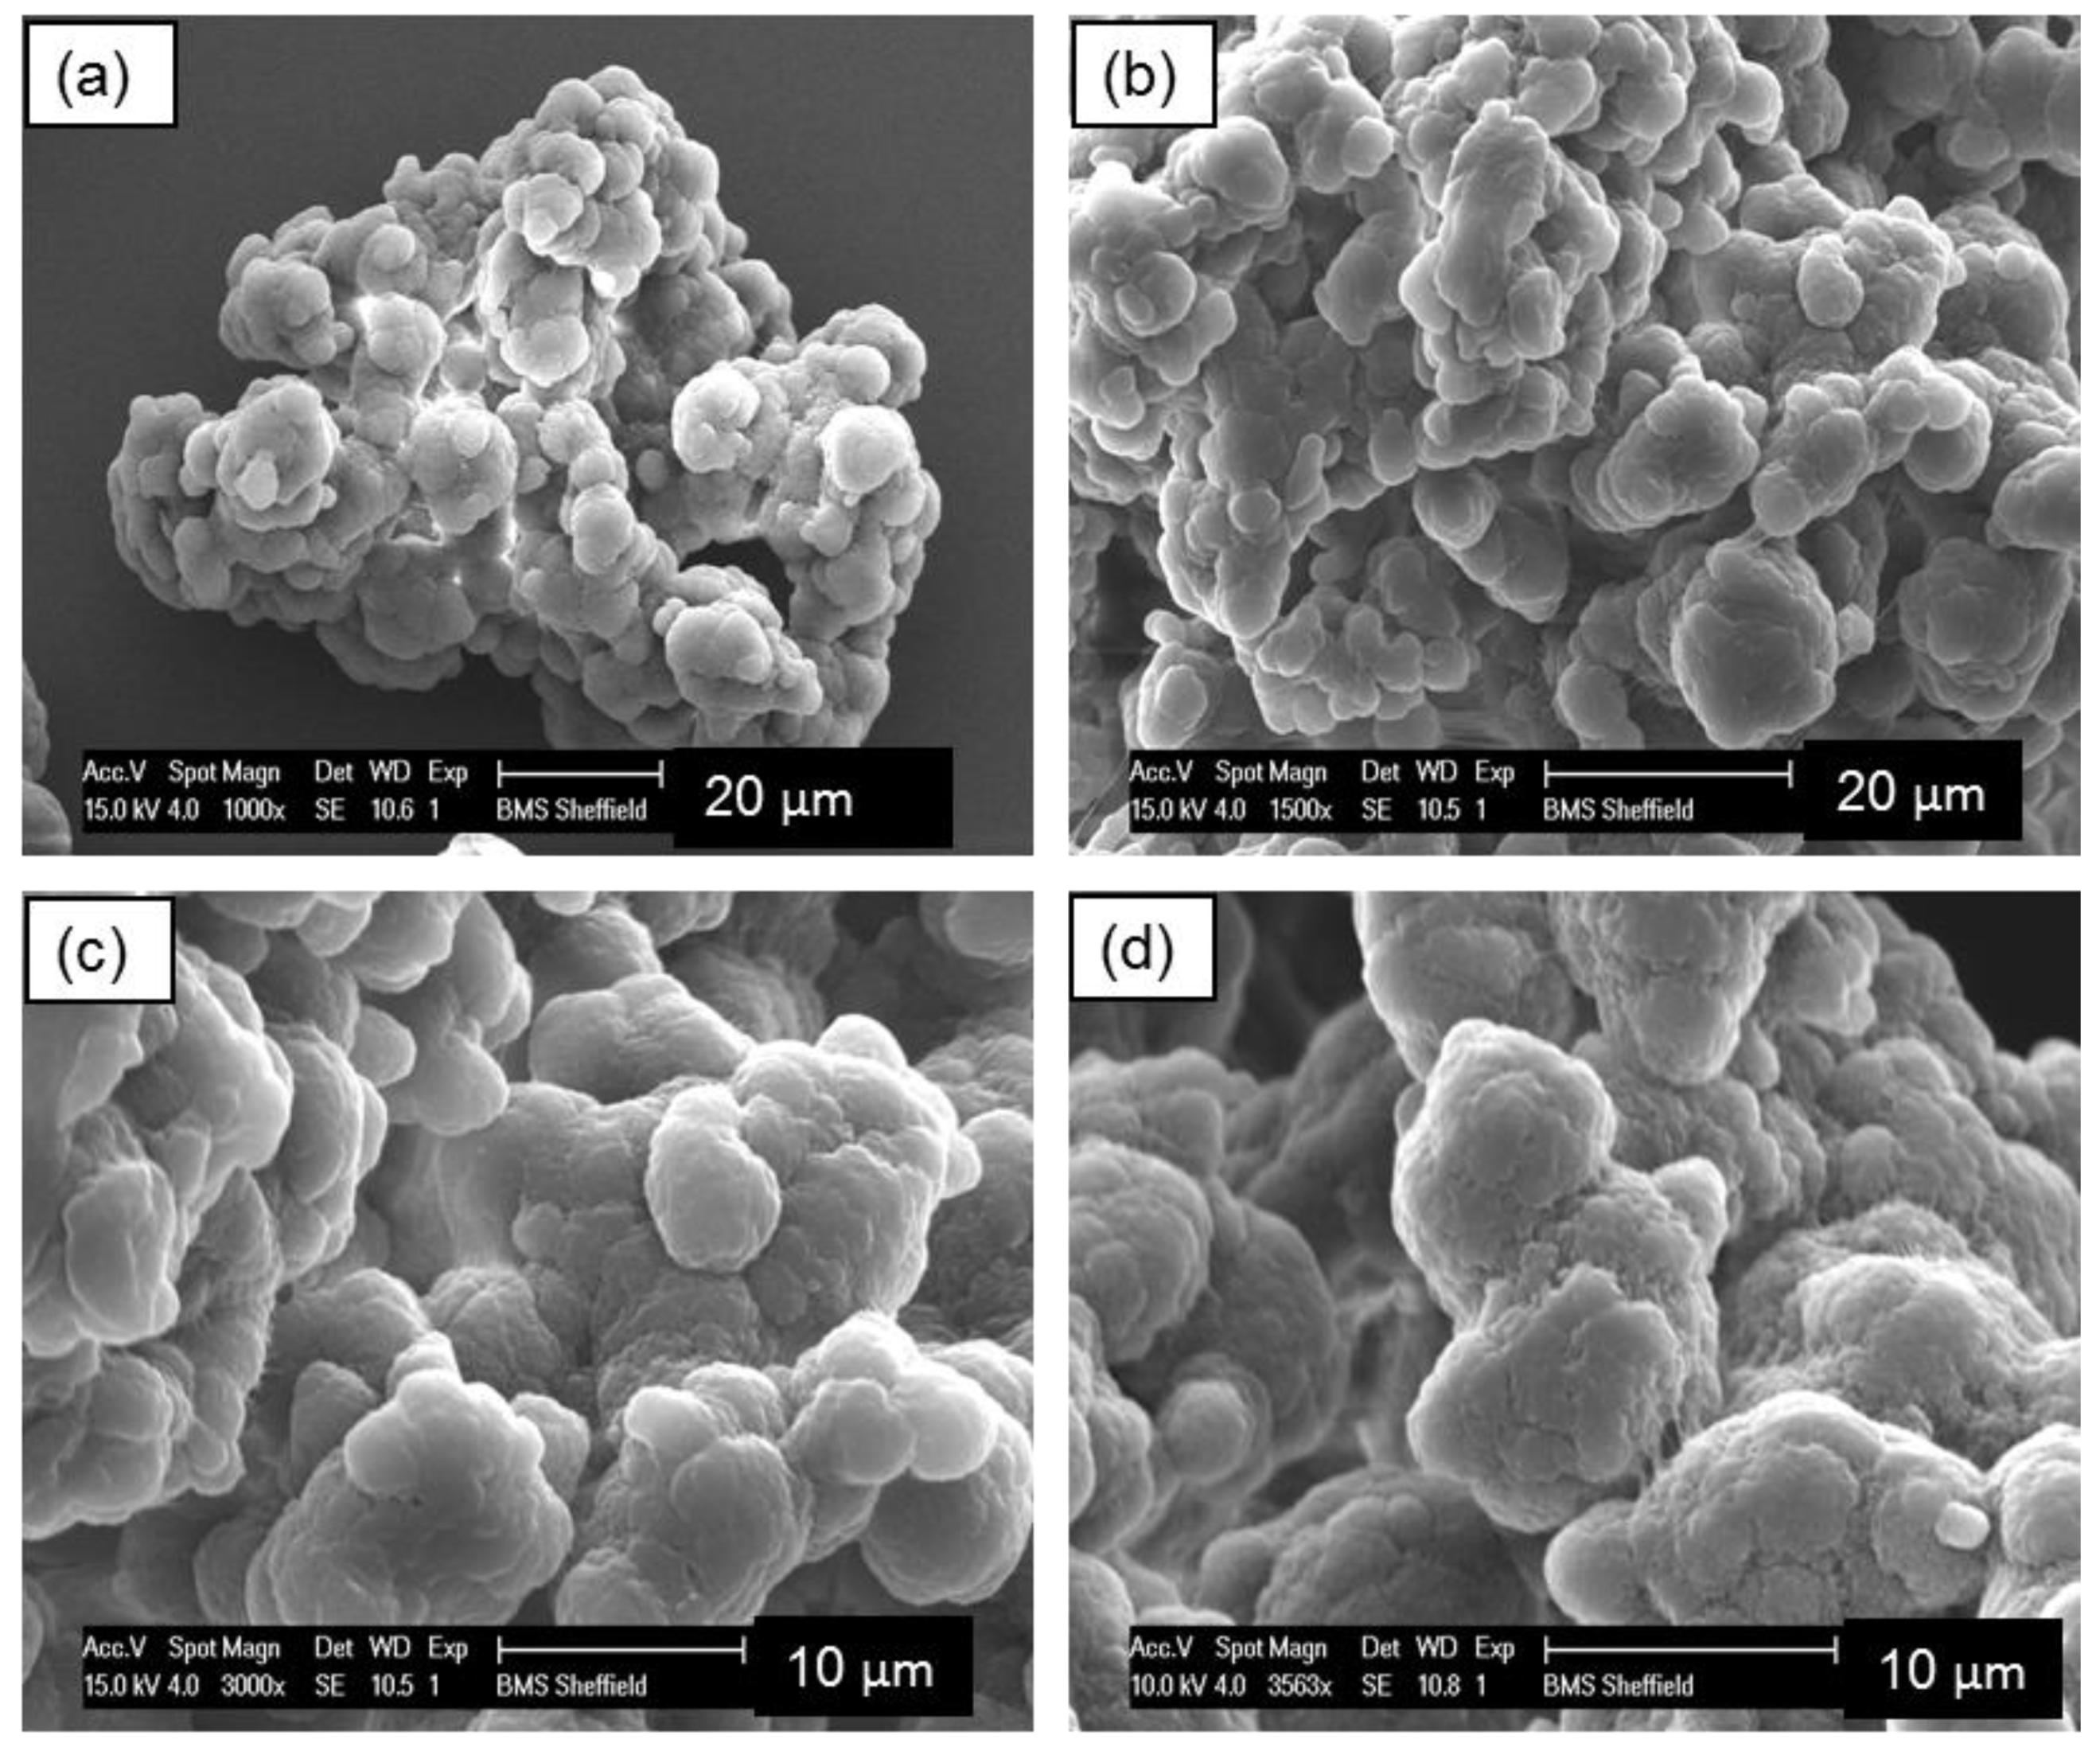
Quels facteurs affectent la fluidité de la poudre du mélange maître de couleur fine ?
Une teneur élevée en fines peut augmenter la cohésion des particules
La teneur en fines fait généralement référence à la proportion de particules inférieures à un seuil granulométrique spécifié.
À mesure que la proportion de particules très fines augmente, la surface spécifique de la poudre et les possibilités de contact des particules peuvent changer, rendant les forces interparticulaires plus importantes.
Pour les formulations de mélanges maîtres sujettes à la cohésion, une teneur plus élevée en fines peut réduire la capacité de la poudre à s'écouler librement.
Cependant, différentes formulations réagissent différemment à la teneur en fines. Par conséquent, une fourchette appropriée de teneur en fines doit être établie en fonction des exigences de traitement en aval.
Lors de l'évaluation, le seuil de taille des particules, la base de mesure et la méthode d'essai doivent être clairement définis pour éviter de comparer directement les résultats obtenus dans différentes conditions d'essai.
La distribution granulométrique affecte le compactage de la poudre et le comportement d'écoulement
La distribution granulométrique décrit les proportions de particules de différentes tailles dans une poudre.
Même lorsque deux lots de poudre de mélange maître coloré ont des valeurs D50 similaires, leur comportement d'emballage peut différer.
Lorsque des particules plus petites remplissent les espaces entre les particules plus grosses, la structure des pores, la densité apparente et le comportement de consolidation de la poudre peuvent changer.
Dans certaines conditions de formulation et de contrainte, cet agencement de particules peut produire une structure de poudre plus serrée, ce qui rend plus difficile la reprise de la décharge.
D10, D50 et D90 sont couramment utilisés pour décrire la distribution granulométrique. D50 représente la taille médiane des particules plutôt que la taille moyenne arithmétique des particules.
Une distribution granulométrique plus large n’entraîne pas nécessairement une moindre fluidité. Son effet réel dépend de la composition des particules et des propriétés de la poudre.
La forme des particules et les propriétés de surface affectent la résistance à l'écoulement
La forme, la rugosité de la surface et la composition des particules du mélange maître de couleur influencent la friction et l’adhésion entre les particules.
Les particules de forme irrégulière peuvent générer une plus grande résistance au mouvement en raison du contact angulaire ou du verrouillage mécanique.
Les pigments, les charges et les additifs peuvent également modifier les propriétés de surface des particules, ce qui amène différentes formulations de mélanges maîtres à présenter des caractéristiques d'écoulement différentes.
De plus, certaines poudres peuvent accumuler des charges électrostatiques lors du frottement ou du transport, augmentant ainsi l'adhésion entre les particules ou entre les particules et les surfaces des équipements.
Pour les formulations sensibles à la chaleur, les augmentations de température de traitement peuvent également affecter les propriétés adhésives des surfaces des particules.
Ensemble, ces facteurs influencent le comportement de l'écoulement de la poudre dans des conditions de fonctionnement réelles.
Les conditions de stockage et de consolidation affectent le rejet de poudre
Certaines poudres de mélange maître coloré s'écoulent normalement immédiatement après la pulvérisation, mais présentent un comportement d'écoulement différent après stockage.
Lorsque la poudre est soumise au poids du matériau au-dessus d'elle dans une trémie, les conditions de contact des particules et les contraintes internes peuvent changer.
Pour les poudres cohésives, des périodes de stockage plus longues ou des contraintes de consolidation plus élevées peuvent augmenter la résistance au cisaillement, rendant plus difficile la reprise de la décharge.
La température ambiante, l'humidité et les propriétés des matériaux peuvent également influencer le comportement de la poudre pendant le stockage.
Par conséquent, le comportement d’écoulement de la poudre dans des conditions réelles de consolidation doit être pris en compte lors de l’évaluation des applications de stockage à long terme.
Comment la mauvaise fluidité de la poudre de mélange maître de couleur fine affecte-t-elle la production ?
Une mauvaise fluidité de la poudre affecte principalement le déchargement de la trémie, le stockage des matériaux et l'alimentation dosée en aval.
Ces problèmes peuvent également être influencés par la taille de la sortie de la trémie, la friction des parois, la géométrie de la trémie et l'équipement d'alimentation.
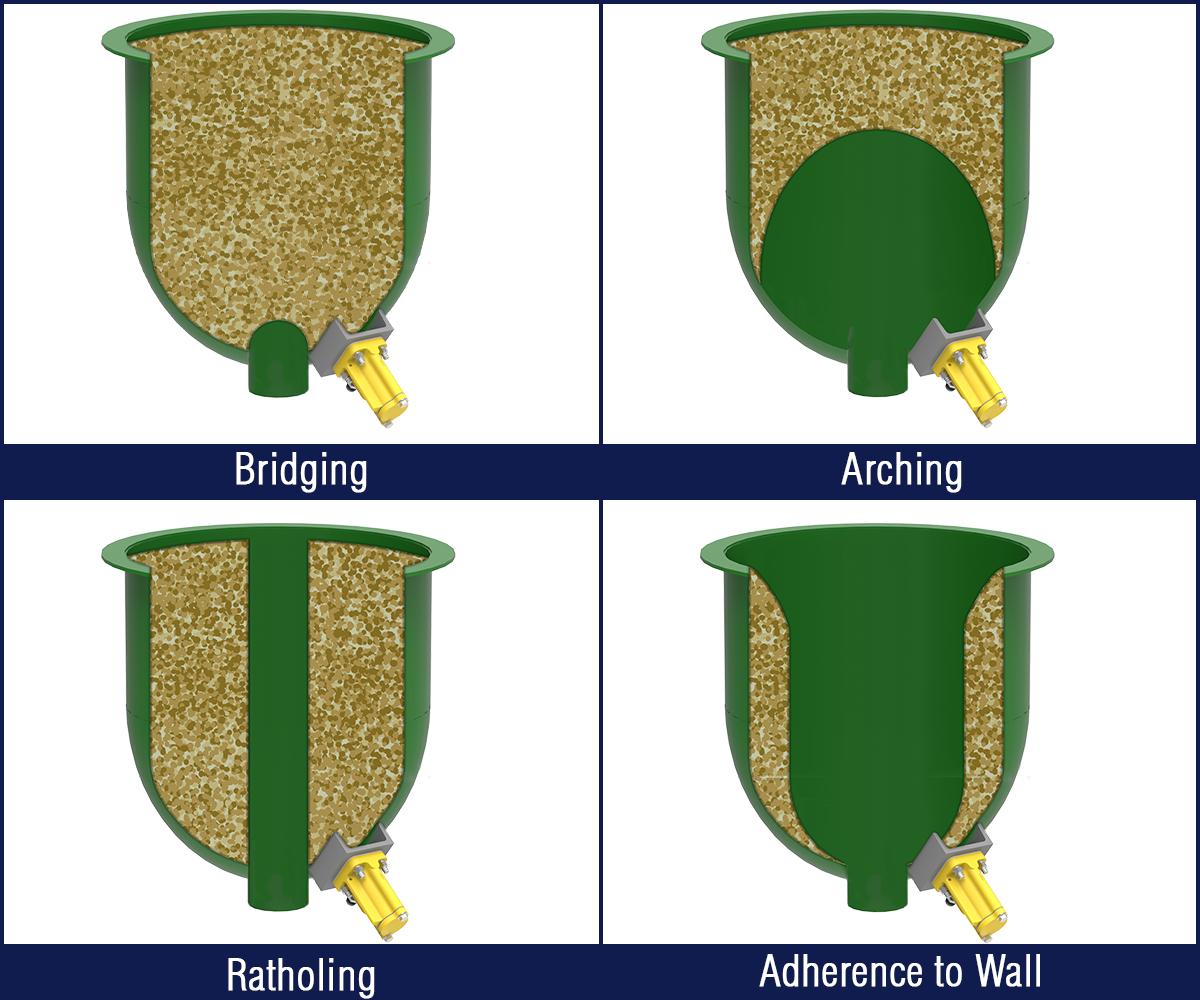
Comment tester la fluidité de la poudre du mélange maître de couleur fine ?
En cas de décharge instable de poudre, il est important d’évaluer si la poudre présente une forte cohésion et si l’équipement d’alimentation existant est adapté à ses propriétés.
Différentes méthodes de test de fluidité fournissent différents types d'informations.
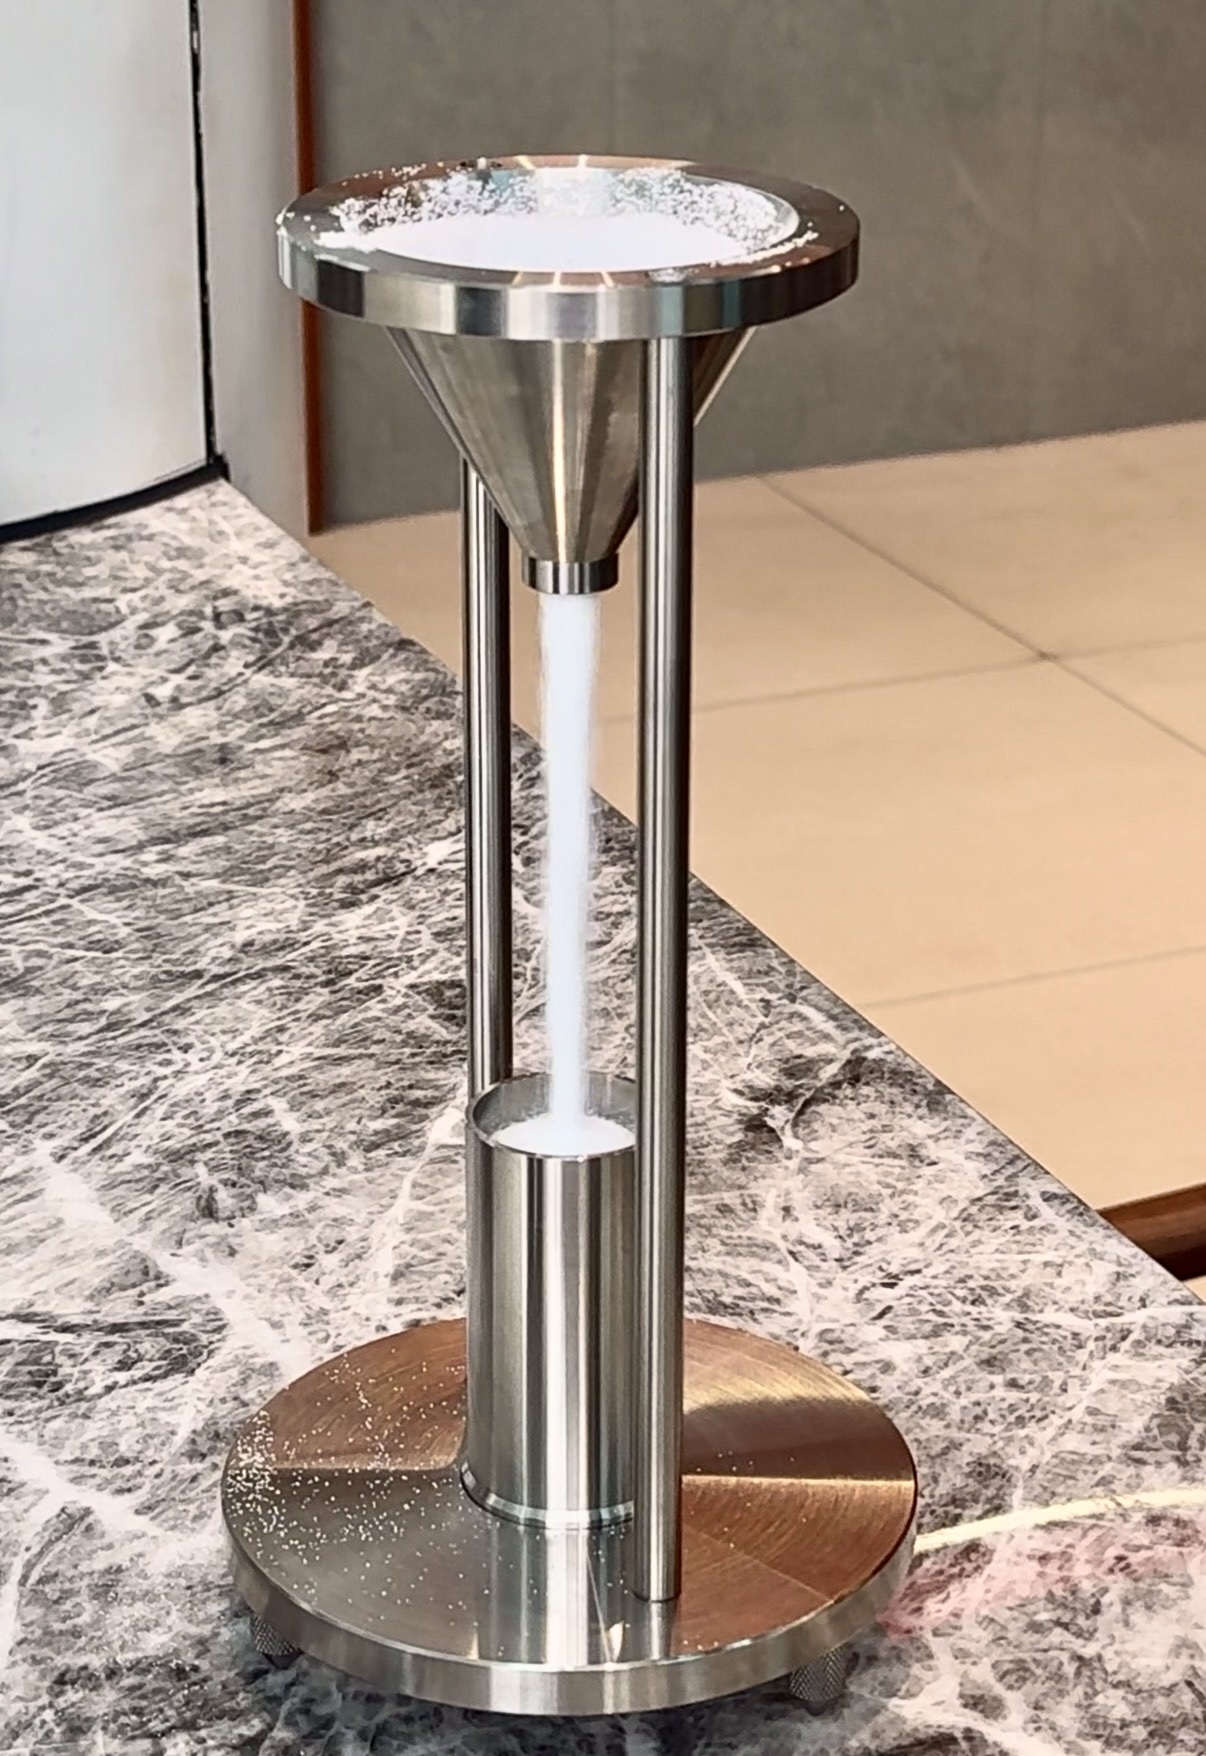
Quelles sont les limites des différents tests de fluidité ?
Pour les poudres cohésives qui ne peuvent pas s'écouler librement à travers un entonnoir standard, le temps d'écoulement ne doit pas simplement être enregistré comme nul, ni la poudre ne doit pas être classée comme impropre sur la base de ce seul résultat.
Les tests d'angle de repos sont utiles pour les comparaisons préliminaires entre des poudres similaires, mais ils ne peuvent pas prédire de manière indépendante si un pontage se produira dans une trémie industrielle.
Les mesures de densité brute et tassée fournissent des informations sur le comportement de compactage de la poudre, mais elles ne peuvent pas remplacer les tests de cisaillement lors de la détermination des paramètres de conception de la trémie.
Pour les poudres fines hautement cohésives, les tests de cisaillement fournissent des informations sur le comportement de rendement de la poudre sous différentes contraintes de consolidation. Combinés aux mesures de frottement des parois et à d’autres données pertinentes, ces résultats peuvent étayer les évaluations de la conception des trémies.
Des tests de décharge réelle sont utilisés pour vérifier la compatibilité entre la poudre et l'équipement spécifique.
Comment diagnostiquer la décharge instable de poudre de mélange maître de couleur fine ?
Un processus de dépannage pratique comprend trois étapes : identifier l'emplacement du problème, comparer les propriétés de la poudre et vérifier la cause probable.
Étape 1 : Identifiez l'endroit où le problème se produit
Commencez par observer les conditions de fonctionnement de la trémie et de l’équipement d’alimentation.
Cette étape permet d'identifier les parties du système qui nécessitent une enquête plus approfondie.
Étape 2 : Comparez les échantillons de poudre normaux et problématiques
Recueillir des échantillons dans des conditions identiques ou comparables et enregistrer les paramètres suivants :
-
D10, D50, D90 et teneur en fines spécifiée.
-
Résultats des tests de fluidité ou de cisaillement de la poudre applicables.
-
Densité apparente et densité taraudée.
-
Durée de stockage, température et conditions environnementales.
-
Taux de décharge réel et fluctuations d’alimentation.
Les procédures d'échantillonnage, de stockage et de test doivent être aussi cohérentes que possible afin de minimiser les différences causées par les conditions de test.
Étape 3 : Déterminer la prochaine enquête en fonction des résultats des tests
Ces résultats permettent de prioriser des investigations plus approfondies, mais ne peuvent pas établir de manière indépendante la cause profonde.
Si nécessaire, comparez la même poudre dans différentes conditions d'alimentation ou testez différents échantillons de poudre en utilisant les mêmes paramètres d'équipement.
Les résultats doivent être vérifiés à l’aide des débits de décharge réels, des fluctuations de débit et des enregistrements d’exploitation continue.
Comment améliorer la fluidité de la poudre du mélange maître de couleur fine ?
Les mesures d'amélioration doivent être sélectionnées en fonction de la cause identifiée plutôt que de supposer que l'augmentation de la taille des particules résoudra tous les problèmes d'écoulement.
Lorsque les changements dans les propriétés de la poudre proviennent du processus de pulvérisation, l'état du disque de broyage, l'espace de broyage, les paramètres d'alimentation et les conditions de criblage peuvent être évalués.
Si la poudre répond aux spécifications cibles mais que le problème provient principalement de la géométrie de la trémie ou de l’équipement d’alimentation, les améliorations doivent se concentrer sur l’équipement concerné.
Après ajustements, les résultats doivent être vérifiés dans des conditions comparables pour garantir que l'amélioration du déchargement n'introduit pas de changements inacceptables dans la qualité de la poudre.
Que doivent comparer les acheteurs lors du choix d’un pulvérisateur de mélange maître de couleur ?
Pour les entreprises qui achètent un pulvérisateur de mélange maître coloré, la capacité à produire une poudre plus fine n’est qu’un critère de sélection.
Plus important encore, l’équipement doit produire systématiquement une poudre qui répond aux exigences cibles en matière de taille de particule, de fluidité et de traitement en aval dans des conditions de fonctionnement réelles.
Les acheteurs doivent donc effectuer des essais en utilisant leurs matériaux réels et demander des enregistrements de tests comparables aux fournisseurs.
Quelles données d’essai les acheteurs devraient-ils demander aux fournisseurs ?
La fluidité de la poudre peut être vérifiée à l'aide de l'équipement d'alimentation existant du client ou de tests de laboratoire appropriés. La capacité de traitement du pulvérisateur ne doit pas être considérée comme équivalente aux performances de déchargement de la trémie en aval.
Comment calculer la production réelle de poudre qualifiée
Débit de poudre qualifié (kg/h) = Masse de poudre collectée répondant aux exigences de qualité convenues (kg) ÷ Durée du test correspondante (h)
Par exemple, si un essai de pulvérisation produit 800 kg de poudre qualifiée au cours d'une période d'essai convenue de deux heures, le débit de poudre qualifiée est de 400 kg/h.
Ces chiffres sont fournis à des fins de calcul uniquement et ne représentent pas les résultats réels des tests de l'équipement Mao Yue.
Si la fluidité est incluse dans les critères d'acceptation du client, la poudre qualifiée doit répondre à la taille des particules, à la fluidité et aux autres exigences de qualité applicables convenues.
Le test doit également définir clairement la manière dont les matériaux recyclés ou retournés sont pris en compte, la durée du test et la manière dont les arrêts anormaux sont gérés pour garantir des comparaisons significatives entre les équipements.
Les acheteurs peuvent utiliser ces résultats pour comparer les capacités de production réelles de différentes machines avec le même matériau et les mêmes conditions de fonctionnement convenues.
Comment Mao Yue peut-il aider à améliorer la taille et la fluidité de la poudre du mélange maître de couleur ?
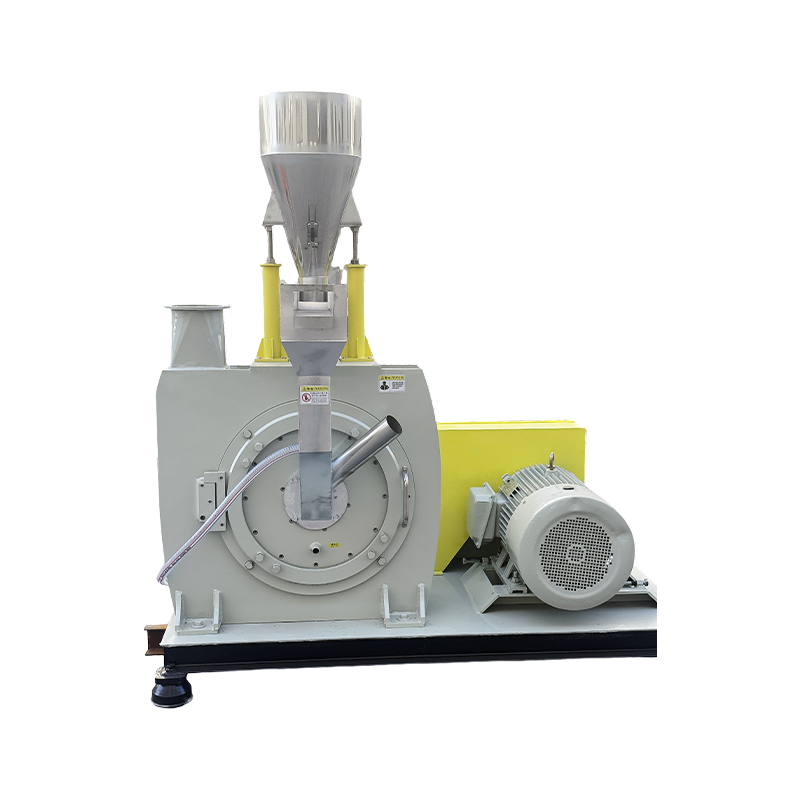
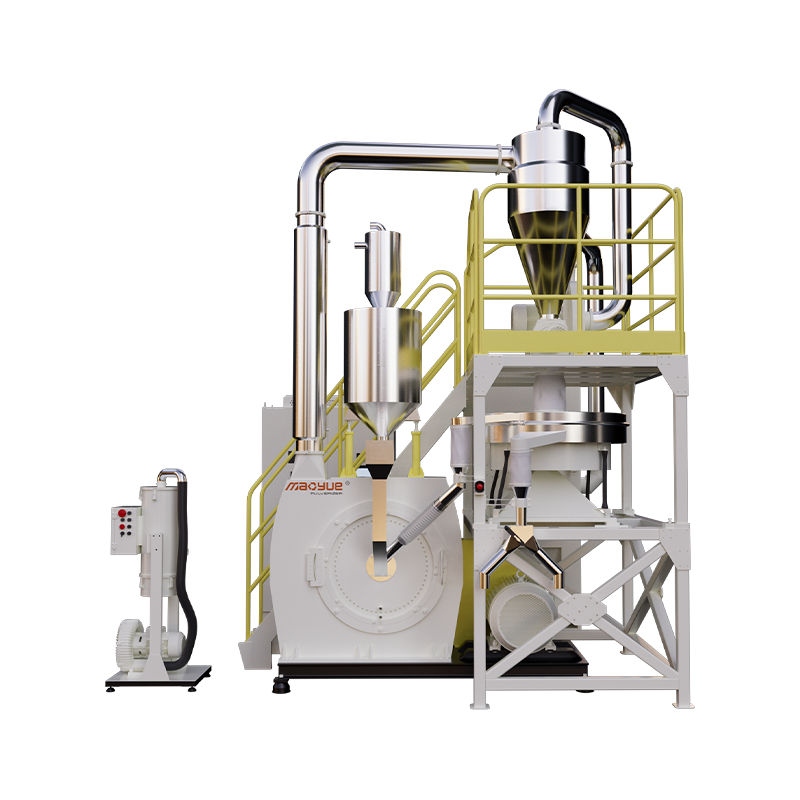
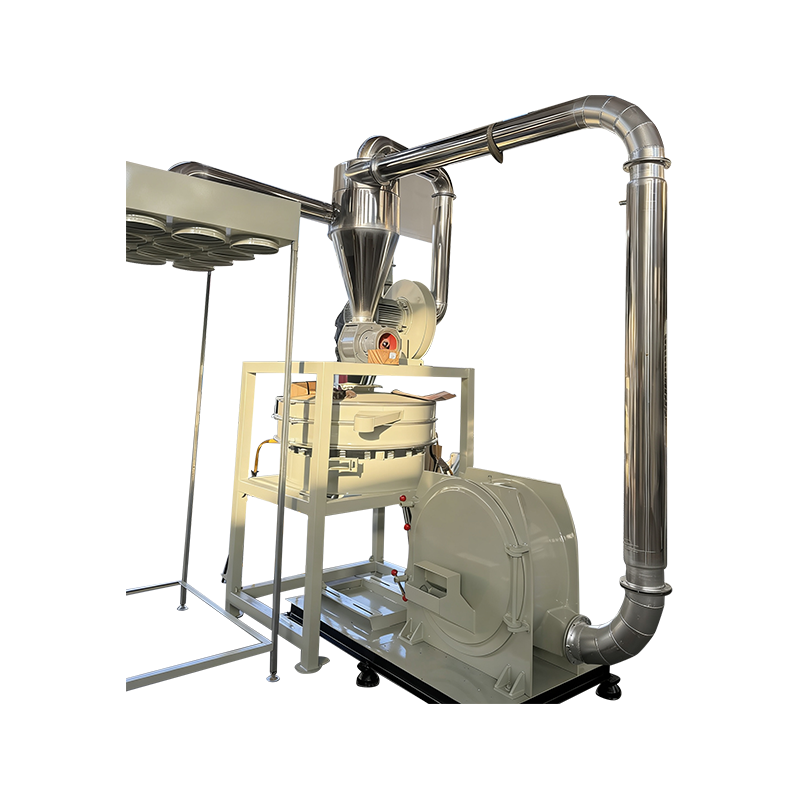
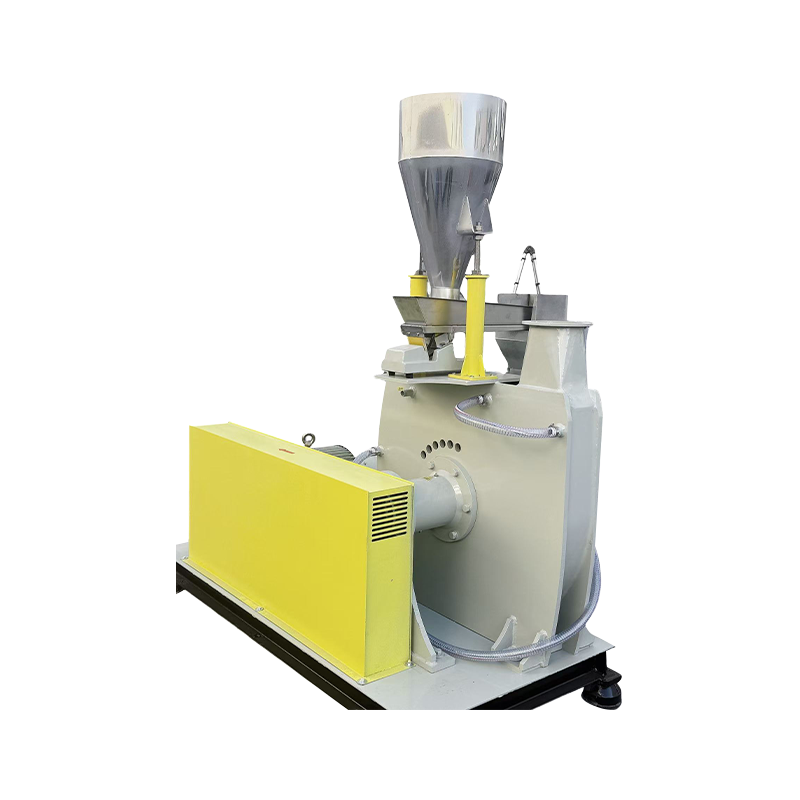
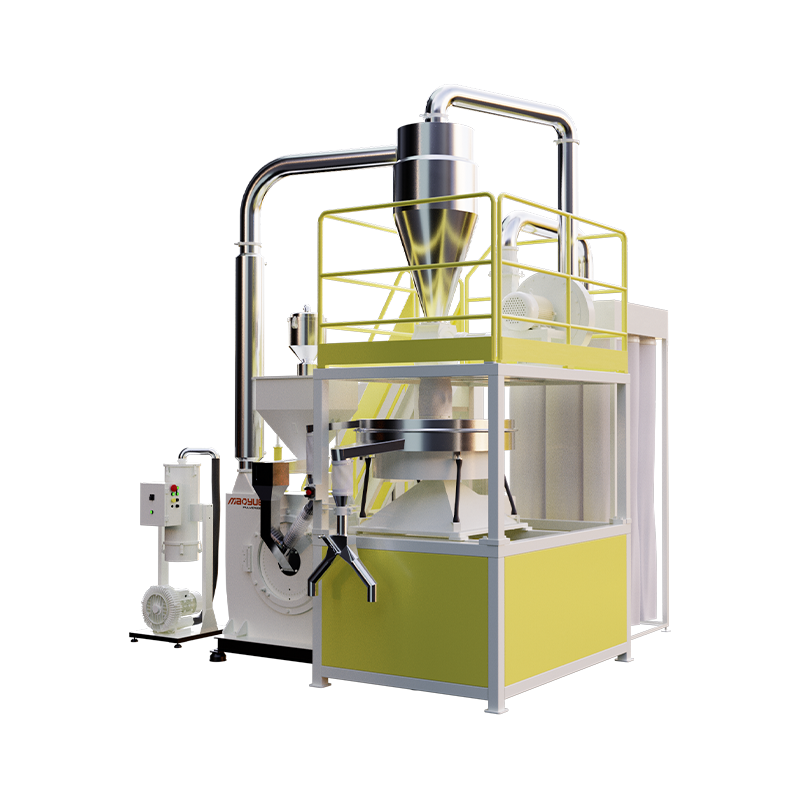
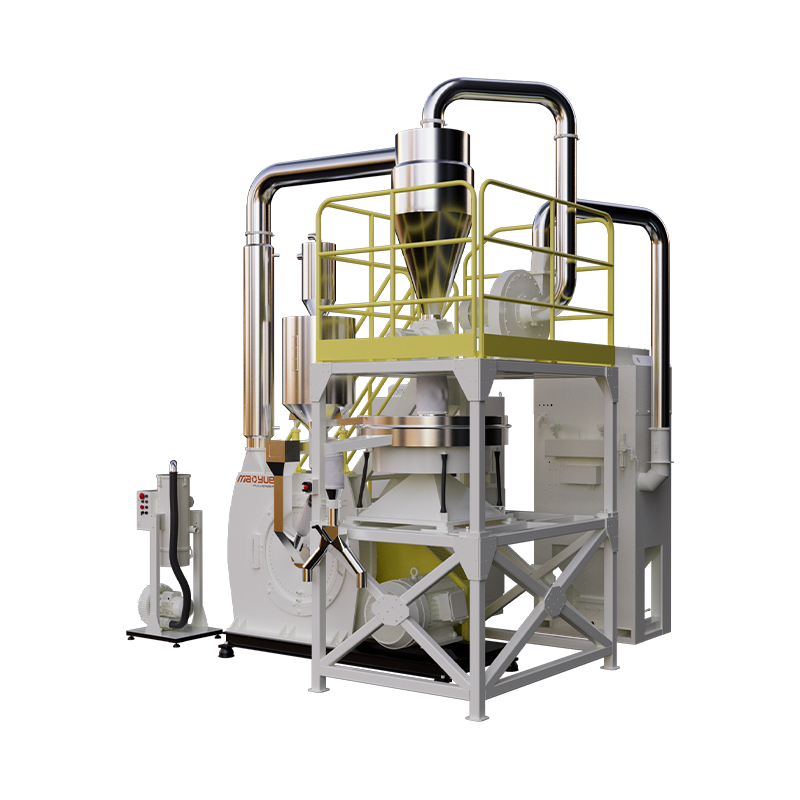
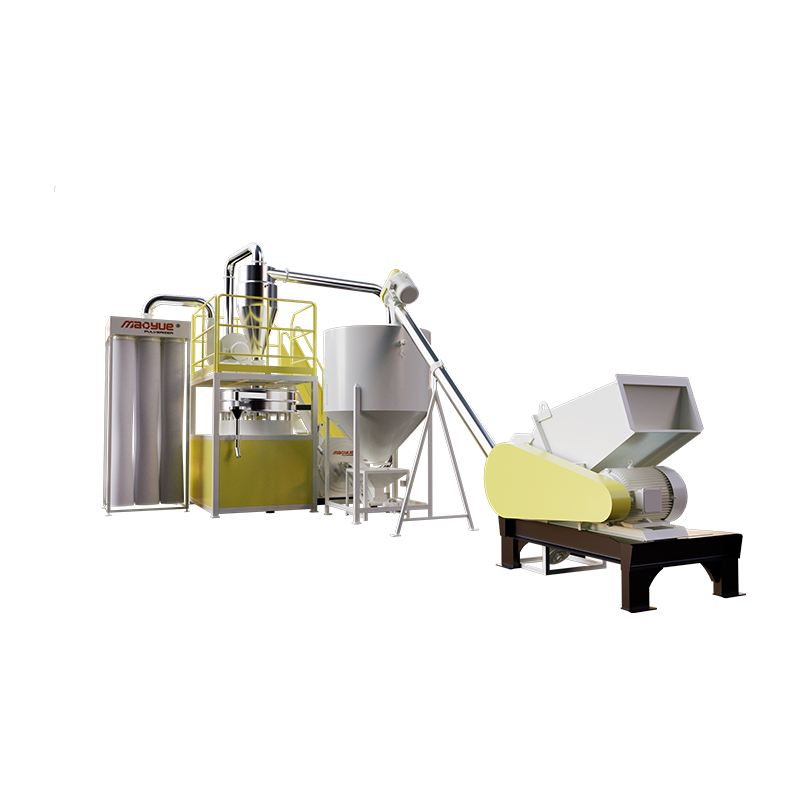
En tant que fabricant de pulvérisateurs de plastique et de disques abrasifs, Mao Yue fournit une assistance technique via la fabrication interne de disques abrasifs, le contrôle de la température, la configuration de l'équipement et les tests de matériaux réels.
Fabrication de disques abrasifs en interne pour le contrôle et la maintenance de la taille des particules
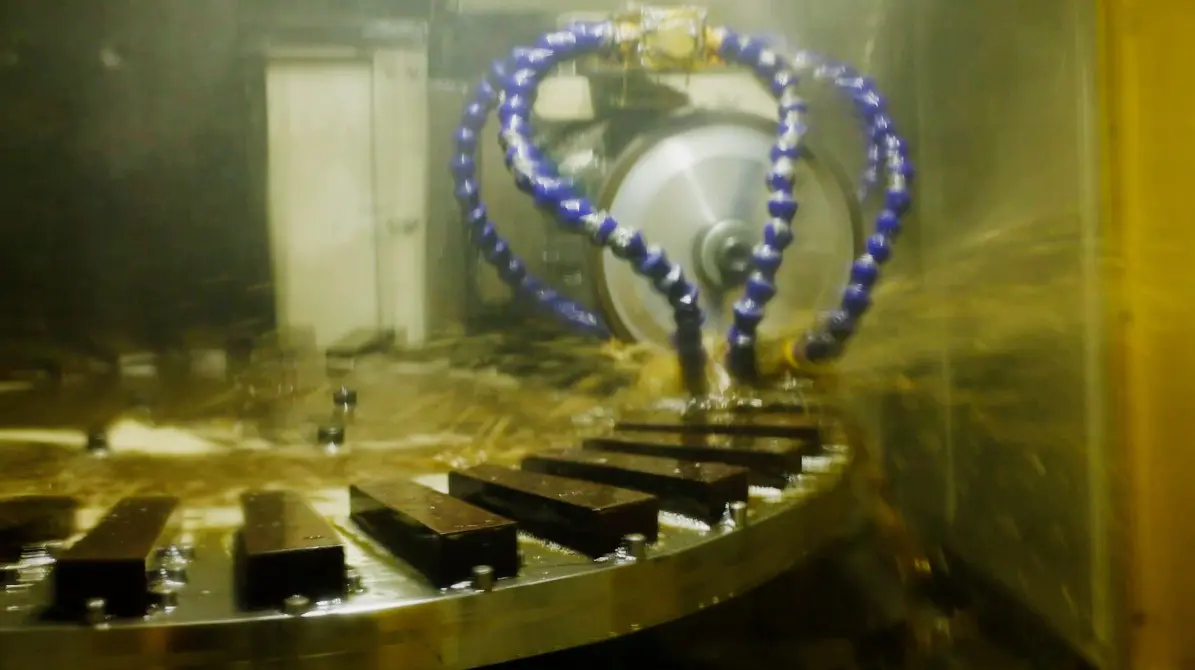
La géométrie des dents du disque de meulage, l'état des bords de coupe et l'espace de broyage influencent le processus de pulvérisation et la distribution granulométrique finale.
Mao Yue fabrique en interne des disques de meulage et des outils de coupe, en utilisant des aciers à outils tels que le DC53, soutenus par des capacités de meulage de précision et de maintenance.
Pour différentes formulations de mélanges maîtres et exigences de granulométrie cible, Mao Yue peut évaluer les structures des disques de meulage, les espaces de travail et les paramètres de fonctionnement.
En comparant la distribution granulométrique, la teneur en fines spécifiée et la production de poudre qualifiée lors des essais, les clients peuvent évaluer si la configuration sélectionnée répond à leurs exigences de production.
Lorsque l’usure du disque abrasif entraîne des modifications des spécifications de la poudre, les options de réaffûtage, de remplacement et de maintenance peuvent également être évaluées.
Refroidissement par air et eau pour réduire les risques d'adhésion thermique

Certaines formulations de mélanges maîtres sont sensibles à la température de traitement.
Lorsque la chaleur s'accumule pendant la pulvérisation et que le matériau s'approche de sa plage de température de ramollissement ou de collant, l'adhésion de la surface des particules et l'accumulation de poudre à l'intérieur de l'équipement peuvent augmenter.
Selon la configuration de l'équipement, les pulvérisateurs Mao Yue PE peuvent combiner le refroidissement par air et par eau avec des paramètres d'alimentation et de fonctionnement contrôlés.
Les clients peuvent évaluer l'adéquation du refroidissement à leurs matériaux en surveillant les températures de fonctionnement, les conditions de la poudre et l'accumulation de matériaux pendant un fonctionnement continu.
Les performances de refroidissement doivent être vérifiées par des tests effectués avec le matériau réel dans des conditions de fonctionnement spécifiées.
Essais de matériaux réels pour l'évaluation des propriétés de la poudre
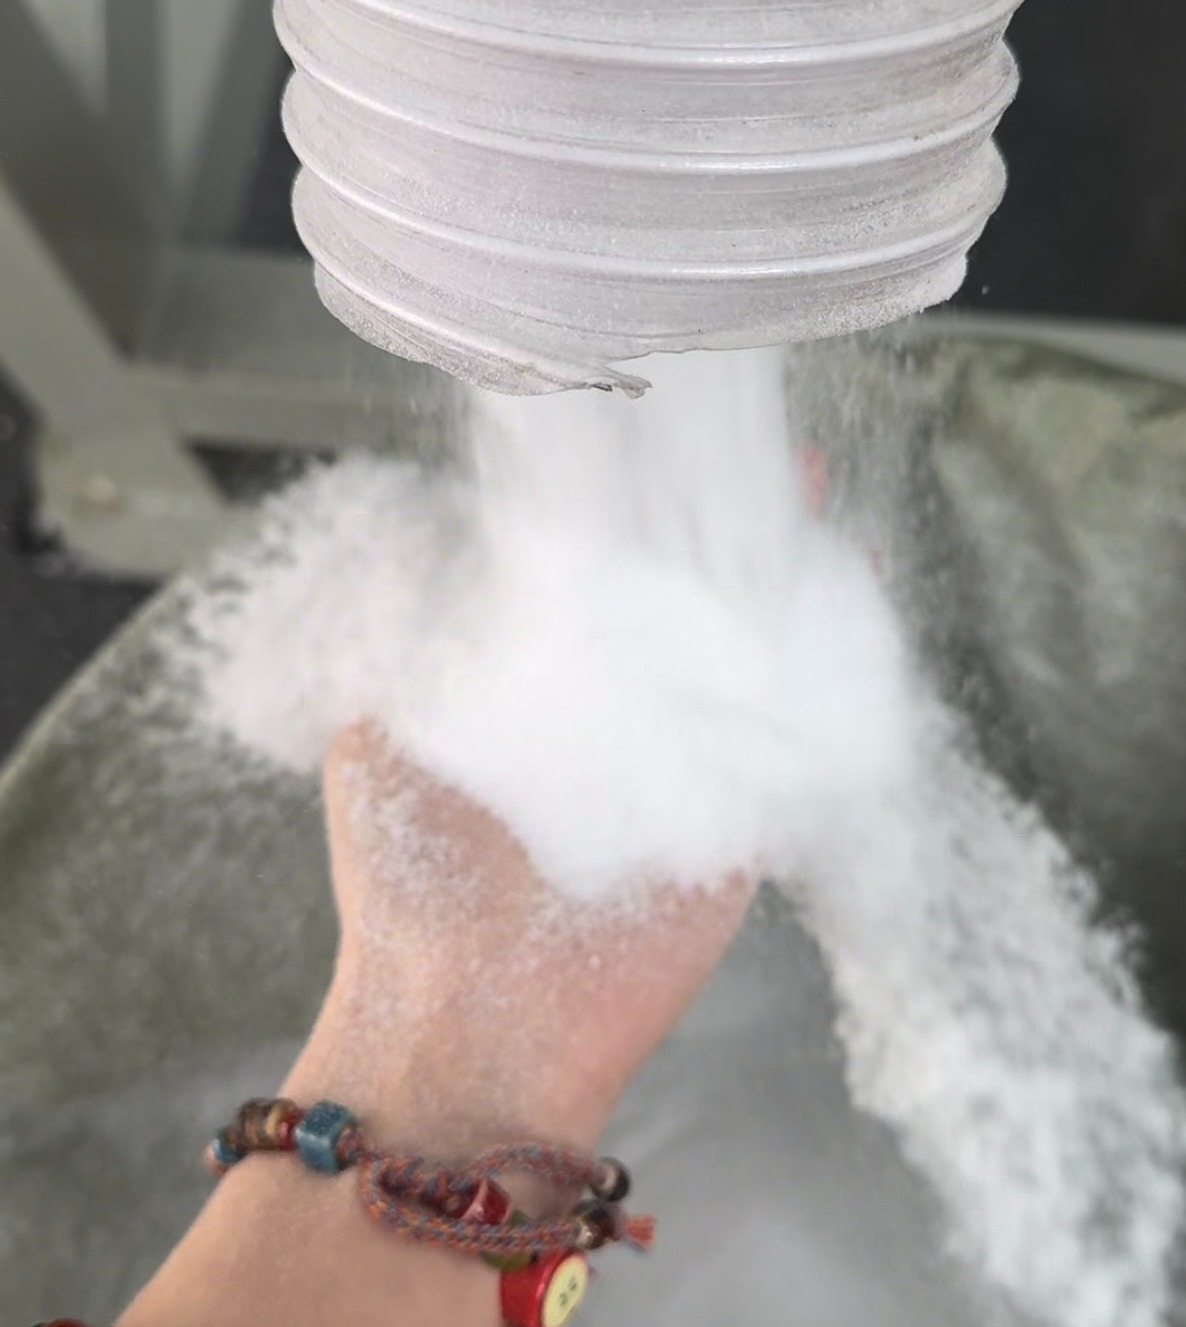
Mao Yue peut effectuer des essais de pulvérisation en utilisant des échantillons de mélange maître de couleurs fournis par le client et utiliser des résultats tels que la distribution granulométrique, la température de fonctionnement et la production de poudre qualifiée pour prendre en charge la configuration des disques de broyage et la sélection de l'équipement.
Pour les mesures de fluidité nécessitant des instruments spécialisés, les résultats du client ou d'un laboratoire tiers peuvent être incorporés pour évaluer plus en détail l'adéquation aux applications en aval.
Évaluation de l'équipement basée sur les exigences d'alimentation en aval
Lorsque les clients ont défini les exigences de déchargement de la trémie ou d'alimentation dosée, Mao Yue peut utiliser les résultats réels des essais de matériaux pour évaluer la relation entre la taille des particules cibles, le contrôle des fines et la configuration du pulvérisateur.
Si les tests indiquent que des changements dans les propriétés de la poudre contribuent aux problèmes de décharge, des ajustements au processus de pulvérisation peuvent être évalués.
Si le problème principal provient des sorties de trémie, du frottement des parois ou de l'équipement d'alimentation, des améliorations doivent être développées en utilisant la conception de l'équipement et les données de test pertinentes.
Mao Yue se concentre sur le contrôle et la vérification des propriétés de la poudre qui peuvent être influencées par le processus de pulvérisation plutôt que d'attribuer tous les problèmes de fluidité au pulvérisateur.
En définissant clairement la relation entre les capacités des équipements et les exigences d'alimentation en aval, les clients peuvent prendre des décisions d'achat plus éclairées.
Foire aux questions
La poudre de mélange maître de couleur plus fine a-t-elle toujours une moins bonne fluidité ?
Les particules plus fines peuvent présenter une cohésion interparticulaire plus forte, mais la fluidité réelle dépend également de la forme des particules, de la formulation, des effets électrostatiques, de la température et des conditions environnementales. Des tests sont nécessaires pour évaluer le comportement réel.
Quelle taille de particules est considérée comme trop fine pour la poudre Color Masterbatch ?
Il n’existe pas de seuil universel de taille de particule applicable à toutes les formulations de mélange maître. Il doit être déterminé en fonction des exigences de l'application en aval, de la distribution granulométrique cible et des performances d'alimentation réelles.
La poudre de mélange maître de couleur fine peut-elle être transportée pneumatiquement ?
Oui. Cependant, le débit d'air, la configuration du pipeline, l'équipement de séparation et les systèmes de collecte doivent être évalués en fonction des propriétés de la poudre.
Comment les acheteurs peuvent-ils déterminer si un pulvérisateur est adapté à la production de mélanges maîtres de couleurs ?
Les acheteurs doivent effectuer des essais en utilisant leurs matériaux réels et comparer la taille des particules cibles, la fluidité, la production de poudre qualifiée et les performances de fonctionnement continues.
Conclusion : une poudre de mélange maître de couleur plus fine n'est pas toujours meilleure
La fluidité de la poudre de mélange maître de couleur fine est influencée par les forces interparticulaires, la composition granulométrique, les propriétés de surface et les conditions de stockage.
Pour les fabricants de mélanges maîtres, contrôler les propriétés de la poudre et les adapter aux exigences d’alimentation en aval peut contribuer à améliorer la continuité de la production.
Lors de la sélection d'un pulvérisateur, des essais de matériaux réels et des critères d'acceptation convenus doivent être utilisés pour vérifier si l'équipement répond aux exigences de production.
Demandez un test de pulvérisation de mélange maître de couleurs à Mao Yue
Si vous évaluez un équipement de pulvérisation de mélange maître de couleur ou si vous cherchez à améliorer la teneur en fines, la distribution granulométrique et la production de poudre qualifiée, contactez Mao Yue pour discuter d'un essai réel de pulvérisation de matériau.
Veuillez fournir les informations suivantes :
-
Échantillons réels du mélange maître : support polymère, taille du matériau et informations pertinentes sur la formulation.
-
Spécifications de la poudre cible : taille de particule requise, teneur en fines acceptable et exigences de qualité applicables.
-
Exigences de capacité : ciblez une production de poudre qualifiée et des conditions de fonctionnement continues.
-
Application en aval : configuration de la trémie, méthode d'alimentation dosée et problèmes de fluidité existants.
Grâce à la fabrication interne de disques de broyage, aux configurations de refroidissement et aux capacités réelles de test des matériaux, Mao Yue peut aider à évaluer les processus de pulvérisation et les solutions d'équipement appropriés.
Contacter Mao Yue pour discuter de votre essai de pulvérisation de mélange maître de couleur et recevoir des recommandations de configuration et de test de l'équipement en fonction de votre matériau réel.