

 中文简体
La poudre de PVC recyclée permet aux fabricants de profilés de fenêtres de réutiliser les déchets de production, de réduire les déchets de matériaux et d'améliorer l'utilisation des matières premières. Cependant, l'ajout de matériaux recyclés peut parfois provoquer des défauts de surface dans les profilés finis, notamment des points noirs, des surfaces rugueuses, des particules en relief, des stries et une brillance inégale.
La poudre de PVC recyclée pose-t-elle toujours ces problèmes ? Non. La qualité de la surface est influencée par plusieurs facteurs, notamment la contamination du matériau, la distribution granulométrique, l'historique des traitements thermiques antérieurs, la compatibilité des formulations et les conditions d'extrusion.
La clé est d’identifier si le problème provient du matériau recyclé, du processus de pulvérisation ou de la ligne d’extrusion en aval.
Cet article examine les principales causes des défauts de surface des profilés de fenêtre en PVC recyclé, explique comment identifier leurs sources et explique comment des processus de pulvérisation de PVC appropriés et un contrôle des matières premières peuvent améliorer la consistance de la poudre.
Quels défauts de surface peuvent survenir dans les profilés de fenêtre en PVC recyclé ?
Différents défauts de surface peuvent indiquer différents problèmes liés aux matières premières, à l'extrusion ou au traitement en aval. Leur apparition, leur emplacement et leur fréquence peuvent fournir des indices utiles pour identifier la source.
Ces relations sont des indicateurs de diagnostic préliminaires plutôt que des conclusions définitives de cause à effet. Le même défaut peut résulter de plusieurs facteurs, c’est pourquoi des enregistrements de production et des essais contrôlés sont nécessaires pour une enquête plus approfondie.
Points noirs et inclusions sombres
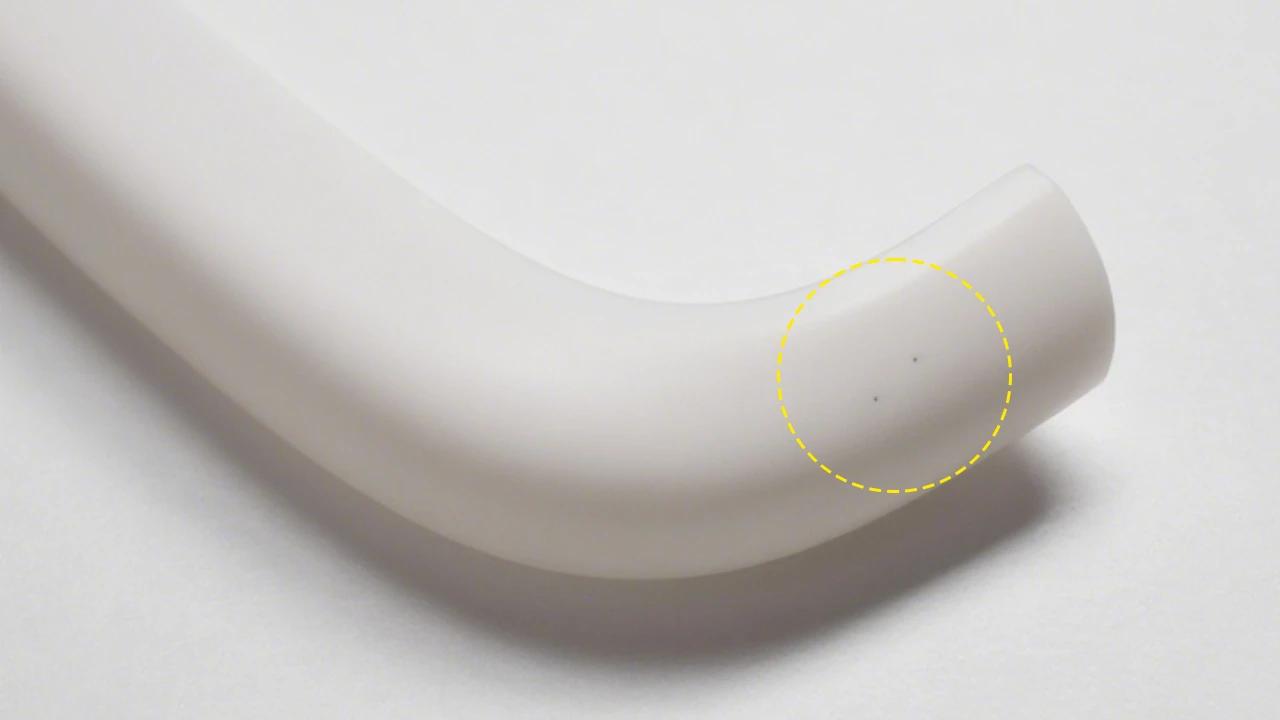
Les taches noires sont particulièrement visibles sur les profilés de fenêtre en PVC blancs ou clairs. Même un petit nombre de taches peut affecter l’apparence du produit et l’acceptation de sa qualité.
Ils peuvent provenir de matières étrangères présentes dans le PVC recyclé, de matériaux précédemment dégradés ou de dépôts accumulés à l’intérieur de l’extrudeuse ou de la filière.
Si les points noirs augmentent de manière significative après l'introduction d'un lot particulier de matériau recyclé, la matière première et la poudre pulvérisée de ce lot doivent être vérifiées en premier. Si des points noirs apparaissent progressivement au cours d'une production continue, une accumulation d'équipement et une surchauffe localisée à l'intérieur du système d'extrusion doivent également être étudiées.
Surfaces rugueuses, particules surélevées et stries
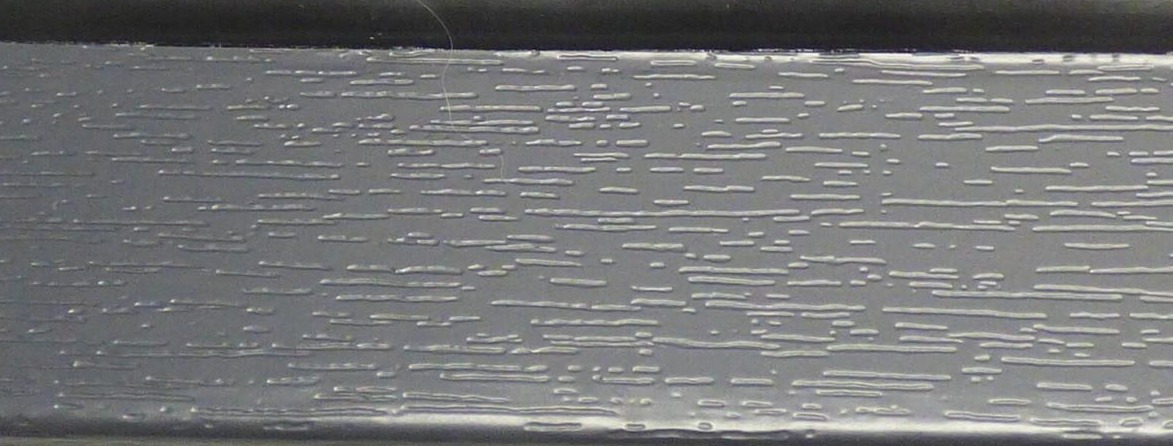
Les surfaces rugueuses peuvent être associées à une fusion insuffisante, à une incompatibilité des matériaux ou à un traitement de fusion instable. Des particules surélevées peuvent indiquer des matières étrangères, des particules insuffisamment traitées ou une dispersion inégale de la charge.
Il est important de distinguer trois concepts différents : la taille des particules de poudre, la dispersion du matériau et la fusion du PVC. Même lorsque la poudre répond aux spécifications granulométriques requises, cela ne signifie pas nécessairement que tous les composants sont uniformément dispersés ou que le PVC peut réaliser une fusion suffisante dans les conditions d'extrusion existantes.
Les stries de surface nécessitent une approche différente. Si des stries apparaissent systématiquement à la même position sur le profil, la surface de la filière, les canaux d'écoulement et l'équipement d'étalonnage doivent être inspectés. S'ils changent avec différents lots de matières premières, la cohérence du matériau et la stabilité de l'extrusion doivent être étudiées.
Pourquoi la poudre de PVC recyclée peut-elle affecter la qualité de la surface des profilés de fenêtre ?
PVC recyclé ne signifie pas forcément matériau de mauvaise qualité. Les déchets de production propres, dont la source est connue et dont la composition est relativement constante, peuvent souvent être réutilisés.
Le véritable défi consiste à contrôler les variations des matériaux recyclés et à garantir que la qualité de la poudre correspond aux exigences de l'extrusion en aval.
Cinq facteurs méritent une attention particulière.
Contamination dans le PVC recyclé
Les profilés de fenêtre en PVC récupérés peuvent contenir des bandes d'étanchéité en caoutchouc, des fragments métalliques, des résidus de colle, des films protecteurs, de la poussière ou d'autres polymères.
Ces contaminants peuvent se comporter différemment du PVC rigide lors de l’extrusion. Certaines peuvent rester sous forme d'inclusions étrangères, tandis que d'autres peuvent se ramollir, se décomposer ou présenter un comportement de traitement différent dans des conditions d'extrusion. Cela peut contribuer à l’apparition de points noirs, de particules en relief ou d’irrégularités de surface.
La pulvérisation réduit la taille du matériau, mais elle ne peut pas éliminer les polymères incompatibles ou les contaminants chimiques. Dans certains cas, la réduction des matériaux mélangés en particules plus petites peut rendre l’identification et la séparation ultérieures plus difficiles.
Par conséquent, le tri des matériaux, l’enlèvement du métal et le nettoyage nécessaire doivent être effectués avant la pulvérisation fine.
Distribution granulométrique et particules grossières
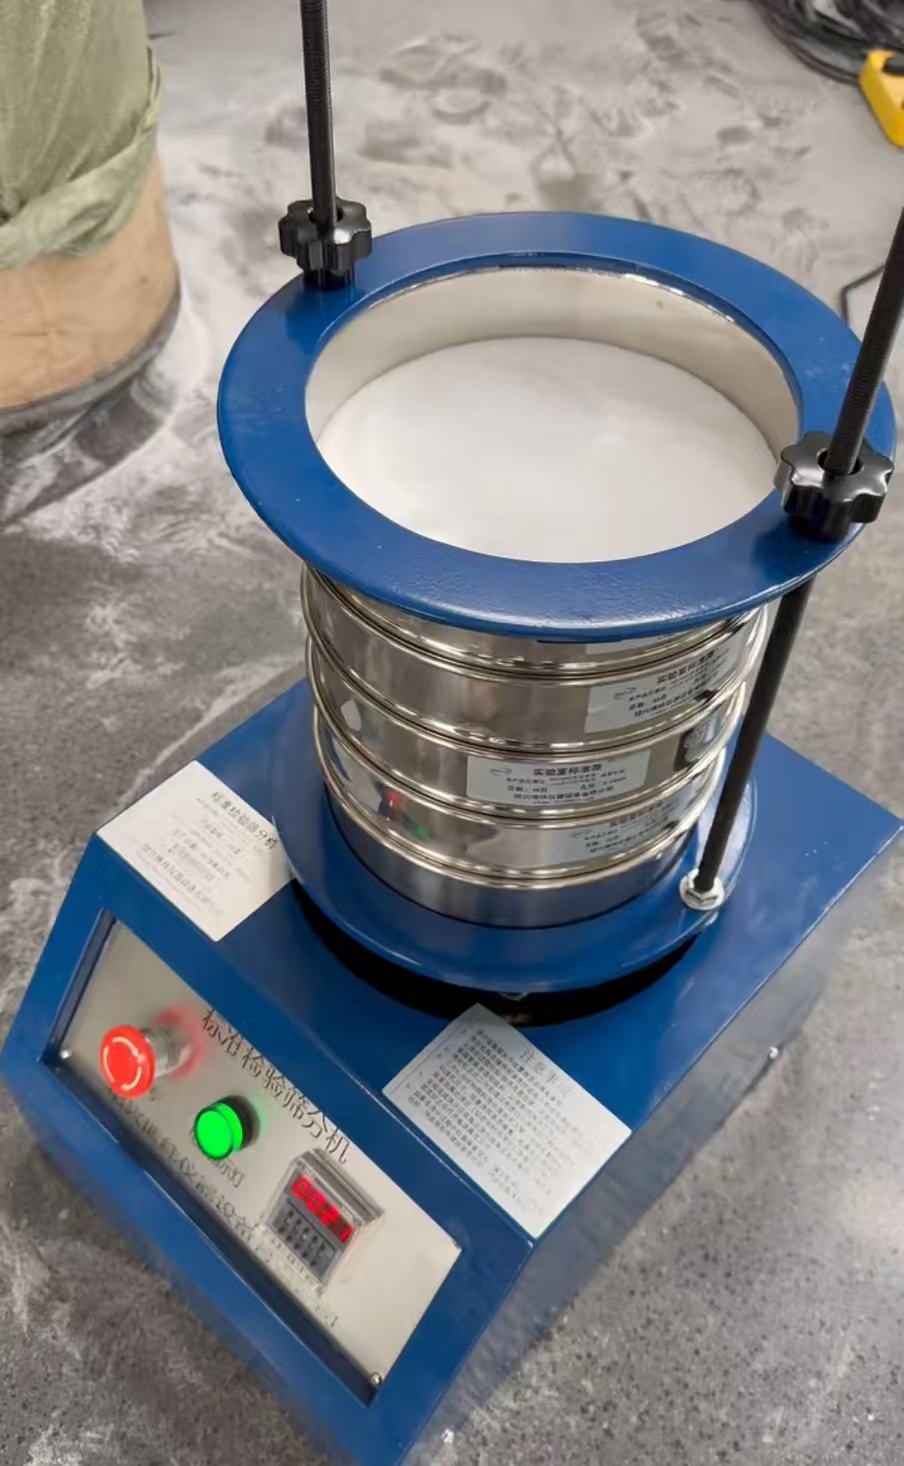
La distribution granulométrique fait référence à la proportion de particules situées dans différentes plages de tailles dans un échantillon de poudre. Atteindre un objectif de taille de particule moyenne ne signifie pas nécessairement que l’ensemble du lot présente une distribution granulométrique cohérente.
Si les particules grossières ne conviennent pas aux processus de mélange et d'extrusion existants, elles peuvent affecter la stabilité de l'alimentation, l'uniformité du mélange et la fusion ultérieure. Une proportion excessive de fines peut augmenter la génération de poussière, la ségrégation des matériaux et l'instabilité de l'alimentation.
Trois notions doivent être distinguées :
-
Taille des particules : Les dimensions physiques et la répartition des particules de poudre.
-
Dispersion du matériau : Comment le PVC, les charges et autres composants sont répartis dans le mélange.
-
Degré de fusion : La formation d'une masse fondue homogène de PVC lors de l'extrusion.
Ces facteurs sont liés, mais ils ne sont pas interchangeables. Une poudre plus fine n’entraîne pas nécessairement une meilleure dispersion ou fusion du matériau.
Par conséquent, l’objectif de la pulvérisation ne doit pas simplement être de produire la poudre la plus fine possible. Au lieu de cela, l'objectif doit être une distribution granulométrique cohérente qui répond aux exigences de traitement réelles en fonction de l'équipement de mélange, de la méthode d'alimentation et du processus d'extrusion du client.
Dégradation thermique et historique des traitements antérieurs
Le PVC est sensible à une exposition excessive à la chaleur. Le PVC recyclé a généralement subi au moins un cycle de traitement précédent, et certains matériaux récupérés peuvent avoir subi un chauffage supplémentaire ou un traitement répété.
Un mécanisme de dégradation important est la déshydrochloration. Au cours de ce processus, le PVC libère du chlorure d'hydrogène (HCl), formant des structures conjuguées le long des chaînes polymères. Cela peut provoquer une décoloration et accélérer encore la dégradation thermique.
La stabilité thermique restante du PVC recyclé dépend de son historique de traitement antérieur, de son système de stabilisation, de sa formulation et de son exposition réelle à la chaleur.
De l'énergie mécanique est également introduite lors de la pulvérisation, et une partie de cette énergie est convertie en chaleur. Un refroidissement insuffisant, des conditions de fonctionnement inappropriées ou des composants de broyage usés peuvent entraîner des augmentations inutiles de température.
Cependant, une augmentation de la température de la poudre ne signifie pas nécessairement que le PVC a subi une dégradation thermique. Les enregistrements de température, la décoloration du matériau, les tests de stabilité thermique appropriés et les essais d'extrusion contrôlés doivent être pris en compte ensemble lors de l'évaluation de la dégradation potentielle.
Incompatibilité de formulation et matériaux recyclés mixtes
Différents fabricants de profilés de fenêtre en PVC peuvent utiliser différents systèmes de stabilisation, teneurs en charges, lubrifiants, pigments et additifs de traitement.
Deux lots de PVC recyclé peuvent se ressembler mais se comporter différemment lors de l’extrusion. Les variations de la teneur en charges ou des systèmes de lubrification peuvent affecter le comportement de fusion, le traitement de fusion et l'accumulation de matrice.
Un pulvérisateur peut contrôler le processus physique de réduction de la taille, mais il ne peut pas rendre des formulations de PVC chimiquement différentes entièrement compatibles ni restaurer la formulation originale du matériau.
Par conséquent, les matériaux recyclés doivent être classés en fonction de leurs sources et des informations de formulation disponibles avant de décider s'ils peuvent être mélangés et réutilisés.
Humidité, contaminants volatils et manipulation des poudres
La poudre de PVC recyclée peut contenir de l'humidité résiduelle provenant du lavage, des résidus d'agents de nettoyage ou d'autres contaminants volatils introduits lors du recyclage et du stockage.
Différentes sources de gaz peuvent produire des défauts de surface similaires lors de l’extrusion, mais leurs mécanismes sous-jacents ne sont pas nécessairement les mêmes :
-
Humidité : Peut former de la vapeur d'eau dans les conditions de traitement.
-
Contaminants volatils : Peut libérer des substances volatiles aux températures d'extrusion.
-
Air entraîné : Peut former des bulles ou des vides dans la matière fondue.
-
Ventilation insuffisante : Peut empêcher l’élimination efficace des gaz.
Par conséquent, les trous d’épingle ou les bulles ne doivent pas automatiquement être attribués à l’humidité. L’état du matériau, le système de ventilation et les paramètres d’extrusion doivent être évalués ensemble.
Si le matériau recyclé a été lavé, son état de séchage doit être vérifié. La poudre doit également être stockée dans un environnement propre et contrôlé pour éviter l'absorption d'humidité et la contamination croisée entre les lots.
Comment déterminer si la poudre de PVC recyclée est la cause réelle ?
Lorsque des défauts de surface apparaissent après l’ajout de PVC recyclé, il est facile d’imputer directement la qualité de la poudre. Cependant, les paramètres d'extrusion, les conditions de la filière et l'accumulation de matériaux à l'intérieur de l'équipement de traitement peuvent produire des défauts similaires.
Un diagnostic fiable nécessite de séparer les facteurs liés aux matières premières des conditions de transformation. Dans la mesure du possible, modifiez une seule variable à la fois et enregistrez les résultats réels.
Étape 1 : Comparez les matériaux vierges et les différents lots de matériaux recyclés
Tout d’abord, établissez une formulation de référence qui a déjà démontré une production stable de profils de fenêtres acceptables.
Dans des conditions d'extrusion qui restent les plus homogènes possibles, introduire une proportion contrôlée de PVC recyclé issu d'un lot spécifique.
Comparez l'apparence du profil, la pression d'extrusion, la charge des vis, le comportement de fusion et la stabilité de la production.
Si les défauts augmentent de manière répétée après l’ajout d’un lot de matériaux recyclés particulier et diminuent lorsque ce lot est retiré, le matériau doit faire l’objet d’une enquête plus approfondie.
Des tests supplémentaires sont encore nécessaires pour déterminer si la cause réelle est une contamination, des différences de formulation ou une dégradation thermique antérieure.
Étape 2 : Inspecter la qualité de la poudre avant l'extrusion
Une fois que les matériaux recyclés deviennent la principale source suspectée, leurs caractéristiques physiques et chimiques doivent être vérifiées avant de procéder à des ajustements immédiats de l'équipement de pulvérisation.
L’inspection doit répondre à plusieurs questions pratiques :
-
La poudre est-elle contaminée ?
-
La répartition granulométrique est-elle cohérente ?
-
Y a-t-il trop de grosses particules ou de fines ?
-
La composition du matériau correspond-elle à la formulation confirmée ?
-
Y a-t-il des signes de dégradation thermique ?
-
La poudre contient-elle de l'humidité résiduelle ou des contaminants volatils ?
Tableau 2 : Liste de contrôle d’inspection de la qualité de la poudre de PVC recyclé
Pour les tests de taille des particules, le pourcentage retenu sur chaque tamis doit être enregistré plutôt que de rapporter uniquement la taille moyenne des particules.
Si une contamination est suspectée, le matériau recyclé d'origine et la poudre pulvérisée doivent être inspectés. Certains matériaux incompatibles deviennent plus difficiles à identifier après réduction de taille.
Étape 3 : Vérifier les paramètres d'extrusion et les conditions de l'équipement
Si les tests de poudre ne révèlent pas d’anomalies évidentes, la ligne d’extrusion en aval doit être étudiée.
Les points d’inspection clés comprennent :
-
Répartition de la température du canon et de la filière
-
Charge de vis et pression d'extrusion
-
Temps de séjour du matériau
-
Stabilité alimentaire
-
Conditions de traitement de fusion et de fusion
-
Accumulation de matrice ou dommages de surface
-
État de l'équipement d'étalonnage
La localisation et le moment des défauts peuvent fournir des indices utiles. Les stries qui apparaissent systématiquement dans des positions fixes peuvent être liées à des problèmes localisés de matrice ou d'étalonnage. Les défauts qui augmentent après l’introduction d’un lot particulier de matériaux recyclés indiquent que la matière première mérite une inspection plus approfondie.
Ces observations devraient guider une enquête plus approfondie plutôt que d'être traitées comme des conclusions finales.
Résultats du diagnostic et causes possibles
Comment réduire les défauts de surface des profilés de fenêtre en PVC recyclé ?
Une fois la source possible d'un défaut identifiée, les mesures correctives doivent cibler l'étape de transformation concernée plutôt que de procéder à des ajustements inutiles tout au long de la chaîne de production.
Améliorer le tri des matières premières et le contrôle de la contamination
La priorité doit être donnée aux déchets de production de PVC dont l’origine est connue et dont la composition est relativement constante. Les déchets de production propres en interne doivent être traités séparément des matériaux complexes recyclés après consommation.
Avant une pulvérisation fine, retirez les composants métalliques, les bandes d'étanchéité en caoutchouc, les films protecteurs, les résidus de colle et autres matériaux non PVC. En fonction de la matière première, la détection des métaux, le lavage, la séparation à l'air ou d'autres méthodes de séparation appropriées peuvent être utilisées.
Le contrôle de la contamination doit être effectué avant la pulvérisation, car un pulvérisateur réduit la taille du matériau mais ne remplace pas l'équipement de tri ou de séparation.
Contrôler la taille des particules de poudre en fonction des exigences de traitement en aval
La distribution granulométrique cible doit être déterminée par des essais réels de mélange et d’extrusion. L'espace de broyage, le taux d'alimentation, l'état des composants de broyage et la configuration du criblage peuvent ensuite être ajustés en conséquence.
Les particules grossières et les fines excessives doivent être surveillées pendant la production. La simple recherche d’une poudre plus fine ne constitue pas une stratégie de contrôle qualité efficace.
Les spécifications de poudre appropriées peuvent varier en fonction des formulations de PVC et des processus d'extrusion. Une distribution granulométrique stable qui répond aux exigences de traitement en aval est généralement plus précieuse qu’une poudre inutilement fine.
La température de contrôle augmente pendant la pulvérisation

La pulvérisation du PVC nécessite une gestion appropriée de la température.
Les performances de refroidissement, le débit d'alimentation, l'usure des composants de broyage et l'efficacité de décharge doivent être vérifiés. Lors des essais de matériaux, les températures doivent être enregistrées à des emplacements de mesure cohérents pour comparer les changements dans différentes conditions de fonctionnement.
En cas de décoloration, de collage ou de comportement anormal de la poudre, la cause doit être recherchée avant d'augmenter la capacité de production ou d'ajuster les paramètres de fonctionnement.
Optimiser les ratios de matériaux recyclés et les conditions d'extrusion
La proportion appropriée de PVC recyclé doit être déterminée en fonction de la qualité du matériau, de la structure du produit, de la capacité d'extrusion et des exigences applicables.
Certains systèmes de profilés de fenêtre utilisent du PVC recyclé dans la couche centrale interne tout en appliquant des matériaux appropriés sur la couche externe pour répondre aux exigences d'apparence et de résistance aux intempéries. Les matériaux adaptés aux applications structurelles internes ne répondent pas nécessairement aux exigences des surfaces exposées.
Des essais de production contrôlés doivent être menés pour évaluer les ratios de matériaux recyclés. La formulation ne doit être approuvée pour une production régulière qu’après avoir vérifié l’apparence de la surface, les propriétés mécaniques et la stabilité dimensionnelle.
Que devez-vous prendre en compte lors de l’achat d’un pulvérisateur de PVC ?
Si la qualité de la poudre de PVC recyclé est incohérente, le remplacement du pulvérisateur ne devrait pas être une décision. Les acheteurs doivent identifier quelle partie du processus existant ne répond pas aux spécifications requises en matière de poudre.
Pour les applications de recyclage de profilés de fenêtres en PVC, trois facteurs d’équipement méritent une attention particulière.
Structure de meulage et pièces d'usure
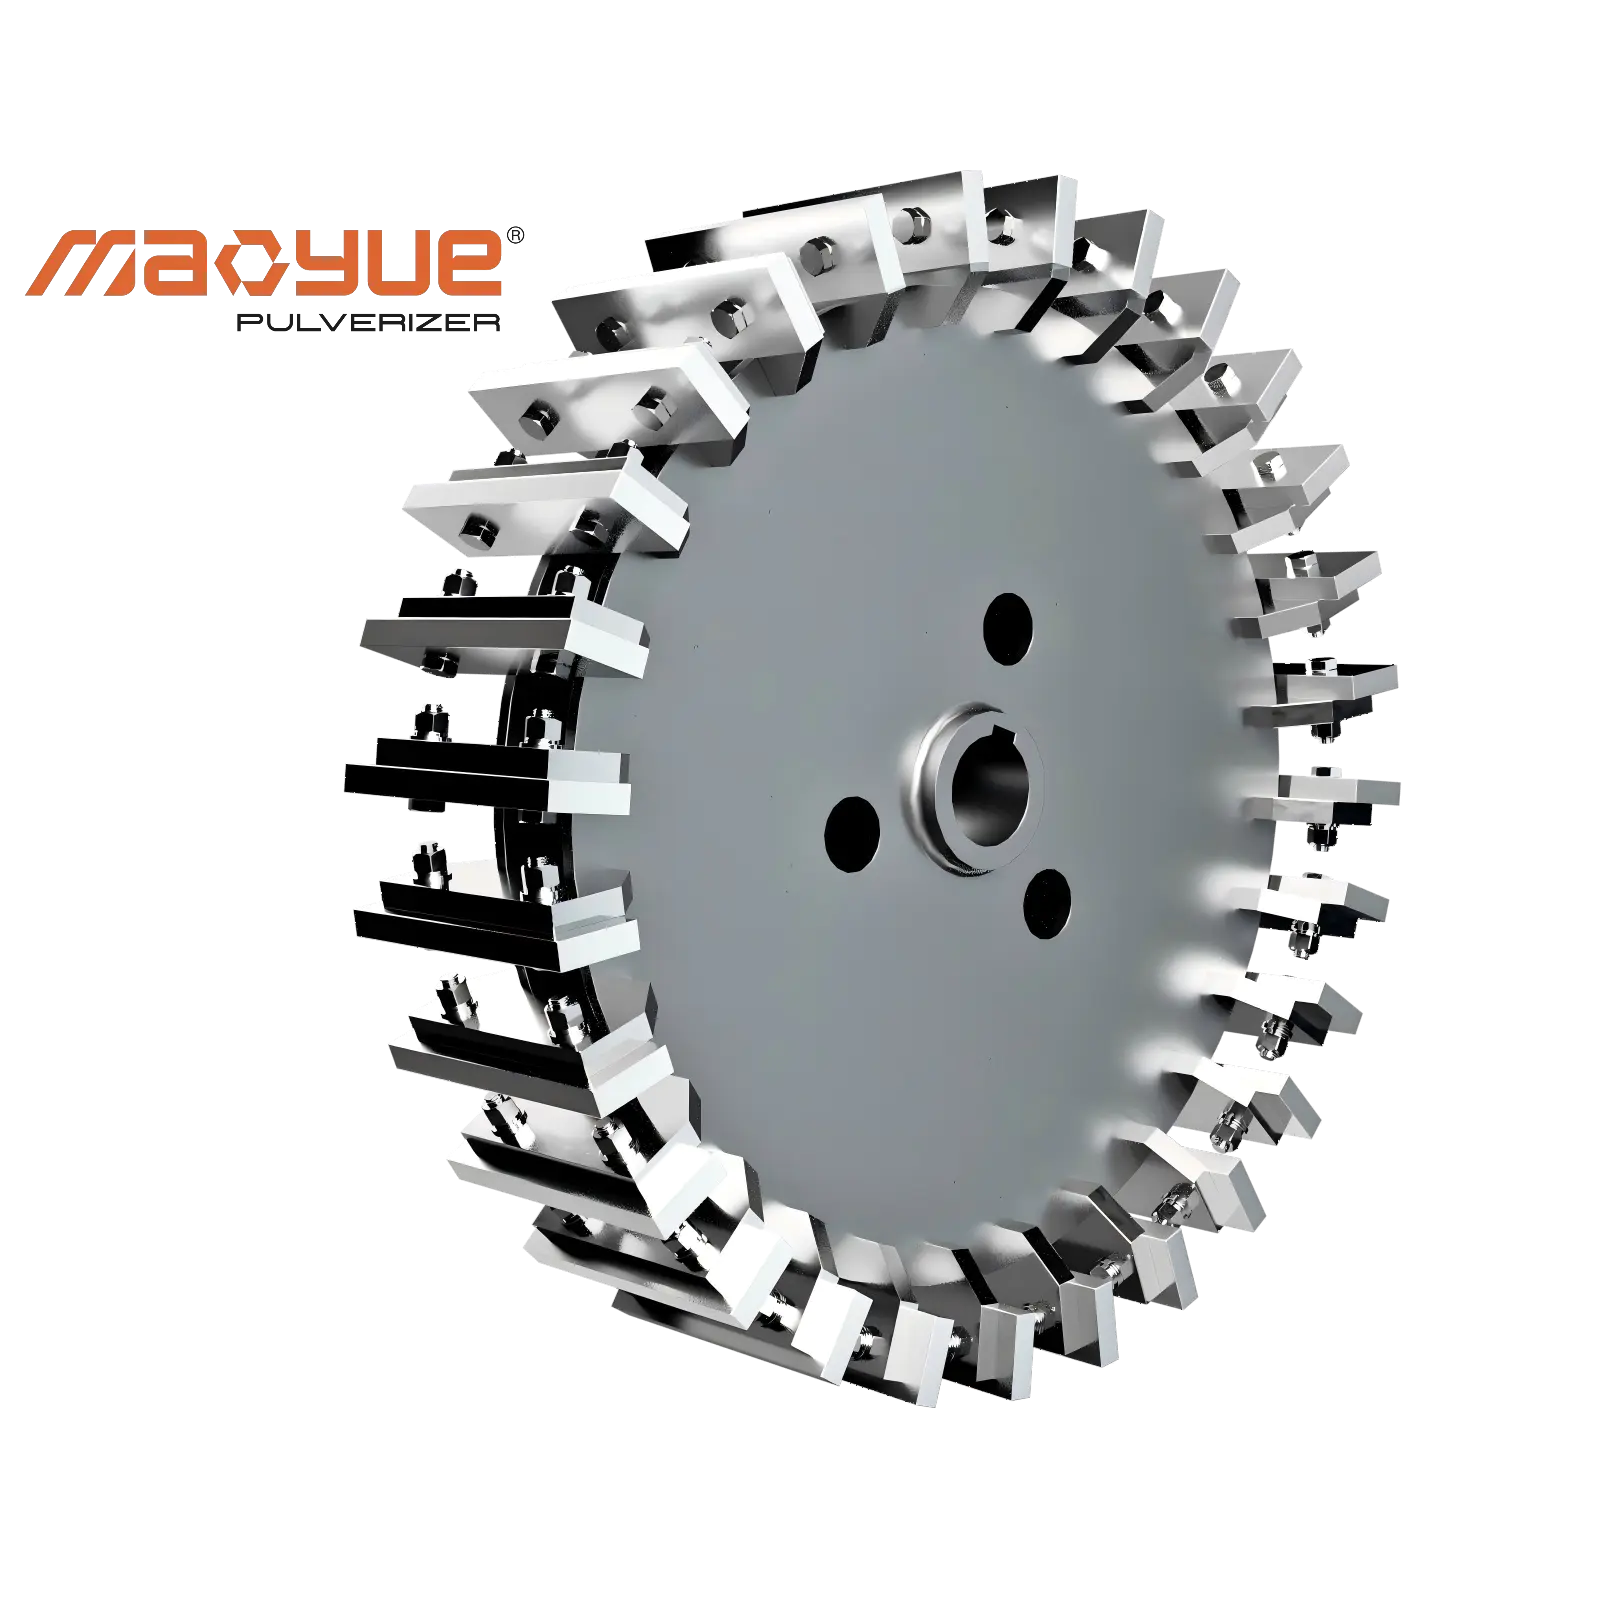
La structure de broyage affecte directement les performances de réduction de taille des déchets de profilés en PVC rigide.
La géométrie des dents de meulage, la dureté du matériau, la précision de l'usinage, les conditions d'installation et l'état d'usure peuvent tous influencer la distribution granulométrique de la poudre et la stabilité du traitement.
Les acheteurs doivent demander aux fournisseurs de spécifier les matériaux, les dimensions, la structure et les exigences d'entretien des composants de broyage. Ils doivent également confirmer si les pièces de rechange peuvent être fournies conformément aux spécifications originales.
Il est également important de comprendre comment les intervalles de remplacement des pièces d'usure sont évalués, si les pièces de rechange peuvent être fournies de manière cohérente et si la maintenance nécessite le remplacement d'un ensemble complet.
La valeur à long terme d'un pulvérisateur dépend non seulement de ses performances opérationnelles initiales, mais également de la disponibilité et de la maintenabilité des pièces d'usure critiques.
Performances de refroidissement, de criblage et de production
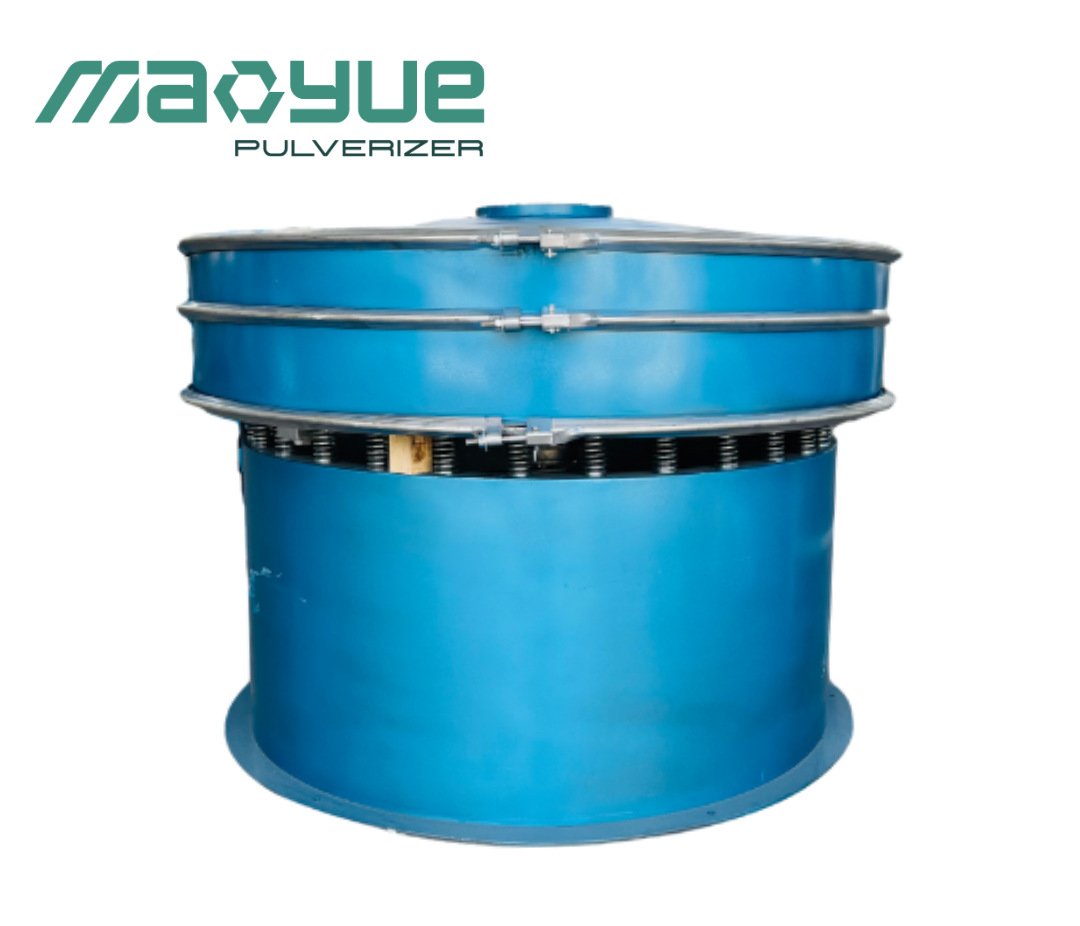
Le système de refroidissement permet de contrôler l'augmentation de la température pendant le broyage, tandis que l'équipement de criblage classe la poudre en fonction de la taille des particules requise.
Cependant, le tamisage ne peut pas éliminer tous les polymères incompatibles ni restaurer le PVC déjà dégradé. Chaque étape de traitement répond à un objectif différent.
Lors de l'évaluation de l'équipement, les acheteurs doivent demander des démonstrations de fonctionnement continu et des enregistrements du taux d'alimentation, de la température de traitement, de la distribution granulométrique, de la récupération réelle de la poudre et de la production de poudre qualifiée.
Deux indicateurs de production méritent une attention particulière :
-
Récupération réelle de poudre : La quantité de poudre physiquement collectée du système de traitement au cours d'une période définie, évaluée par rapport à la quantité d'alimentation.
-
Sortie de poudre qualifiée : La quantité de poudre produite par heure qui répond aux exigences convenues en matière de granulométrie et de qualité.
Un taux d’alimentation plus élevé ne signifie pas nécessairement un rendement utilisable plus élevé. Certaines poudres collectées peuvent ne pas répondre aux spécifications cibles, tandis que d'autres peuvent rester à l'intérieur du système ou être perdues pendant le traitement.
Pour les acheteurs, la production de poudre qualifiée fournit une indication plus réaliste de la productivité de l’équipement et de la valeur de l’investissement que la seule capacité d’alimentation nominale.
Essais de matériaux et vérification des performances
Un pulvérisateur de PVC doit être testé en utilisant des matériaux qui représentent les conditions de production réelles de l'acheteur.
Les déchets de production propres en interne et les profilés de fenêtres recyclés mélangés peuvent se comporter différemment en raison des variations de contamination, de dimensions, de formulations et d'historique de traitement antérieur.
Avant les tests, la distribution granulométrique cible, la capacité de traitement requise, la méthode de surveillance de la température et la procédure d'échantillonnage doivent être clairement définies.
Après les tests, les résultats doivent être comparés aux exigences techniques convenues. Pour les applications avec des exigences strictes en matière de qualité de surface, la poudre obtenue doit également être évaluée via le processus d'extrusion en aval du client.
Un essai de pulvérisation réussi démontre la capacité de traitement de la poudre de l'équipement, mais il ne garantit pas automatiquement des profils finis sans défauts. La compatibilité des matériaux et les conditions d'extrusion nécessitent encore une vérification plus approfondie.
Comment Mao Yue aide-t-il à améliorer la cohérence de la poudre de PVC recyclé ?
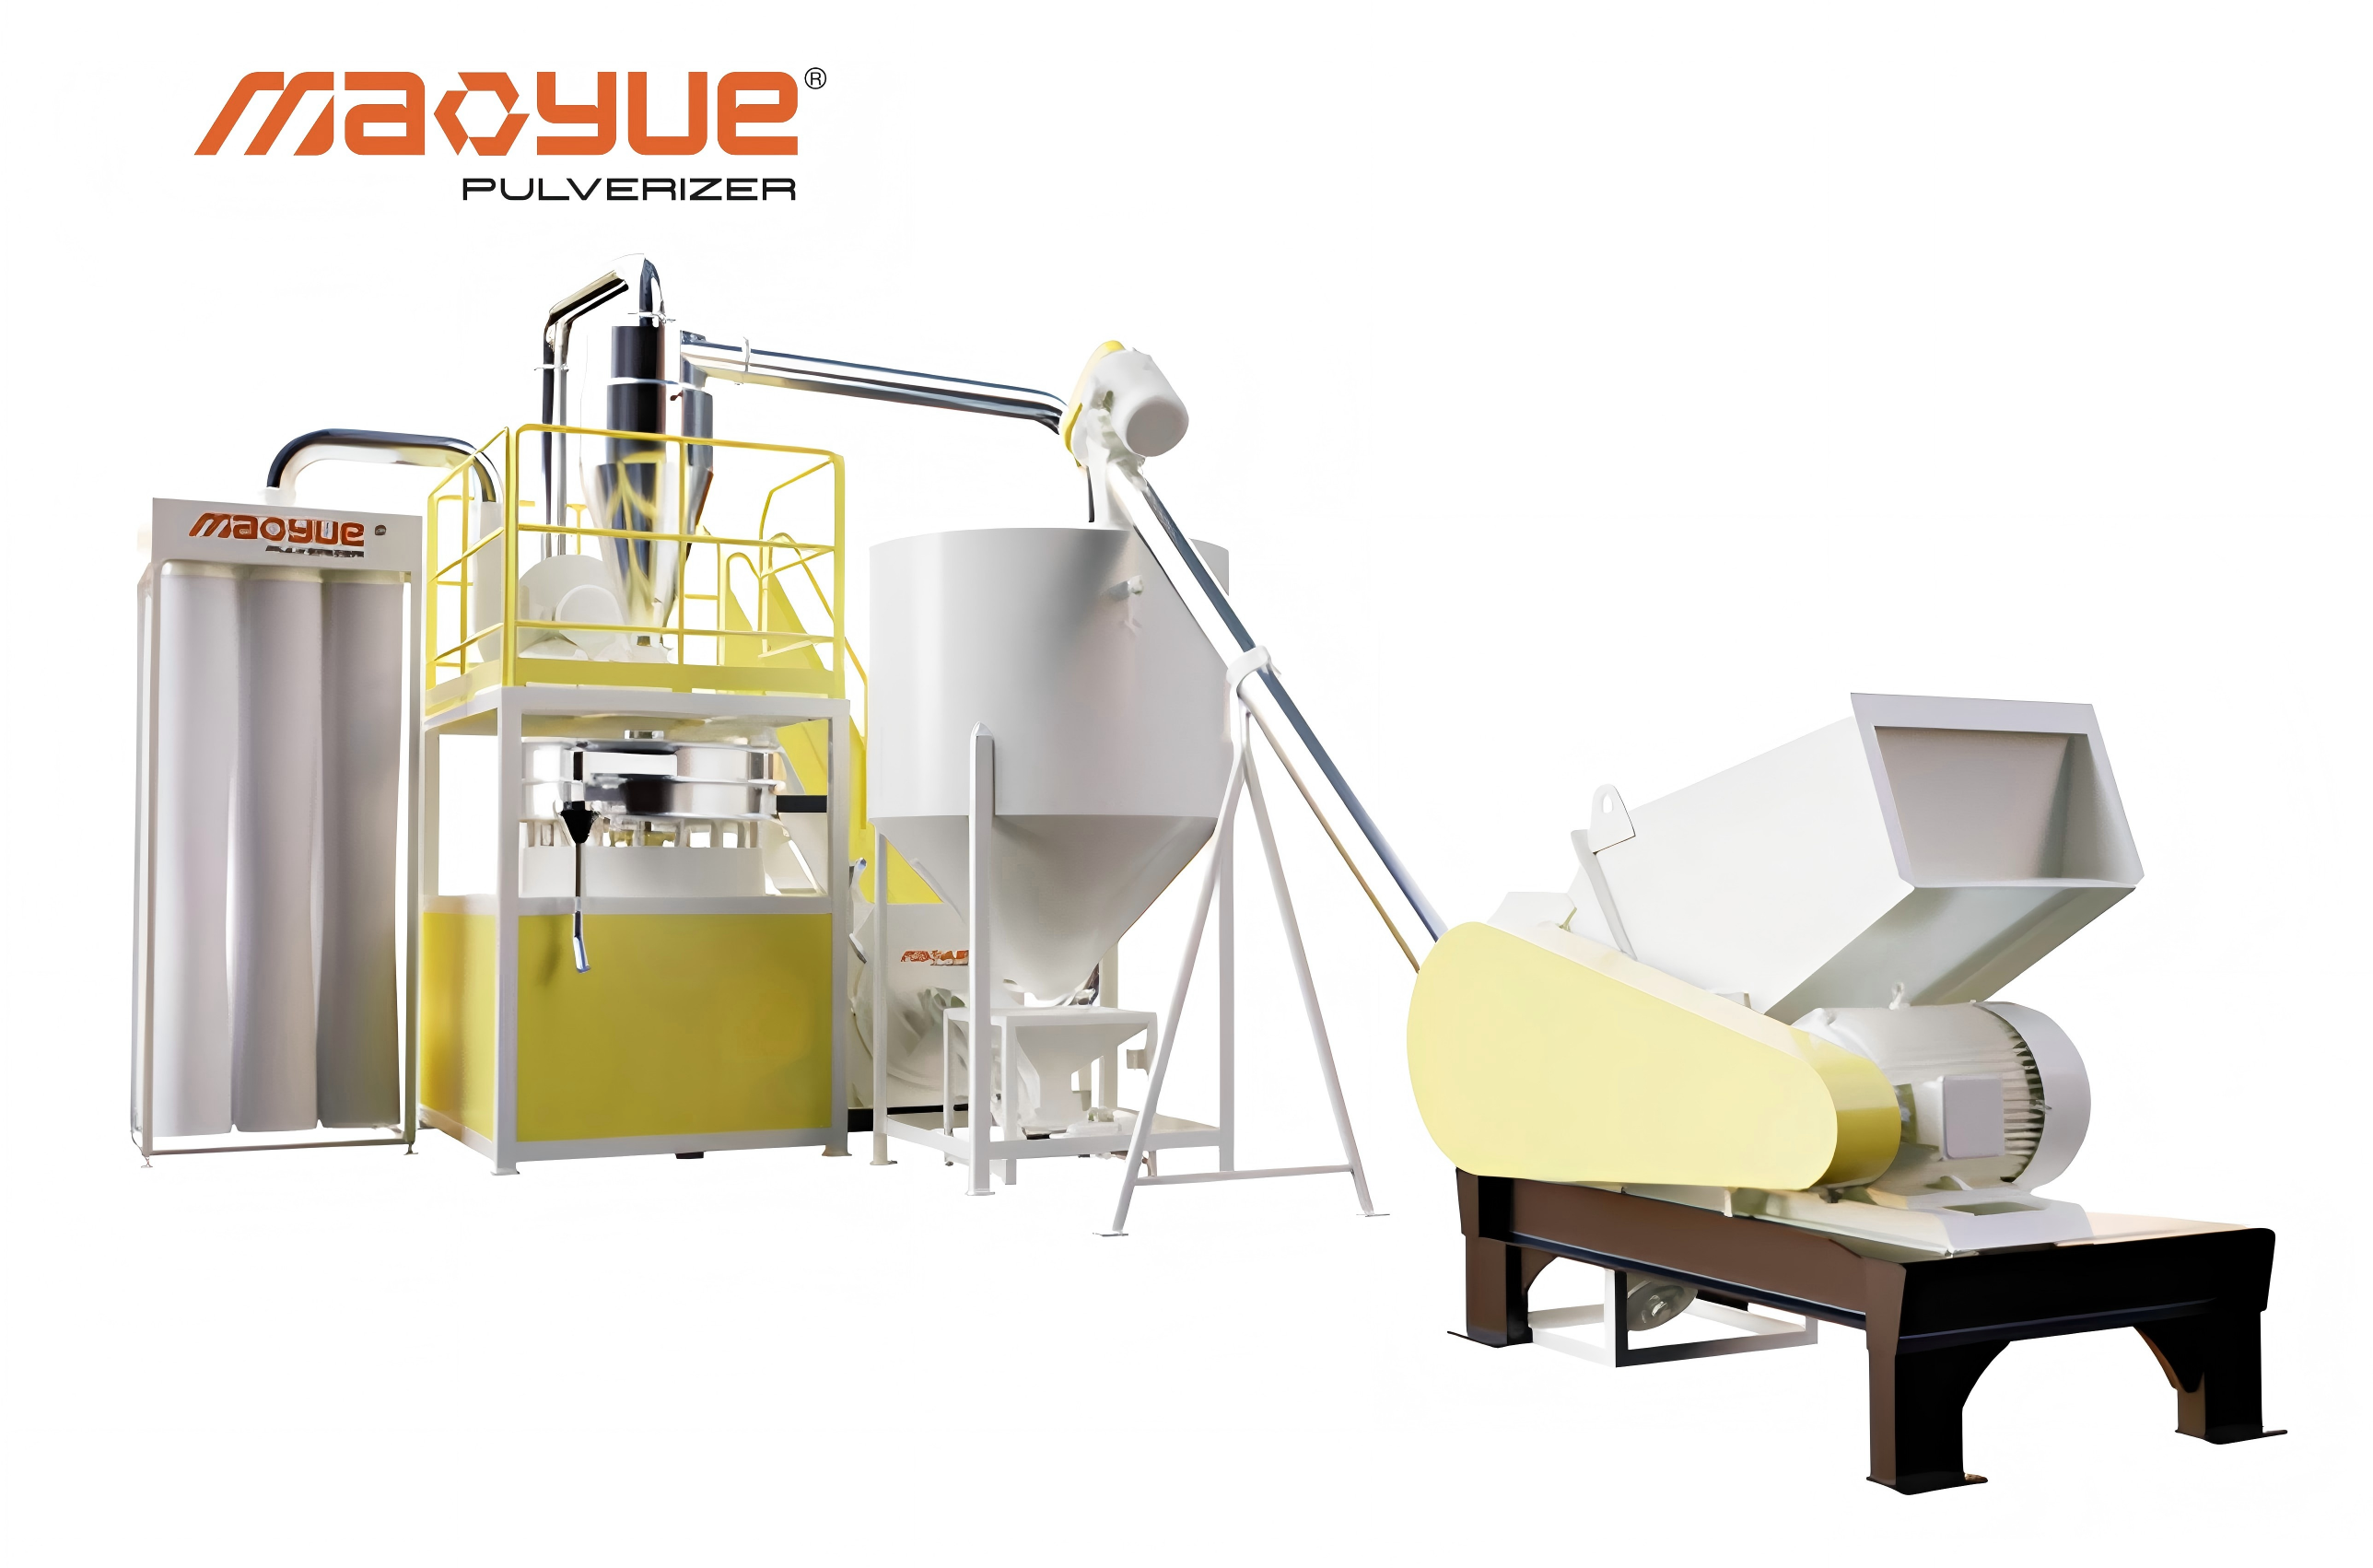
Pour les fabricants de profilés de fenêtre, l’intérêt d’un pulvérisateur de PVC ne réside pas seulement dans sa capacité à transformer les déchets de production en poudre. Plus important encore, l'équipement doit produire systématiquement de la poudre répondant aux spécifications requises tout en permettant d'évaluer la configuration de l'équipement, ses performances de fonctionnement et ses coûts de maintenance à long terme.
Mao Yue prend en charge la sélection des équipements et la vérification des performances dans trois domaines clés : la fabrication en interne de composants de meulage critiques, l'évaluation de la configuration de l'équipement et les tests de matériaux réels.
Fabrication en interne de composants de meulage en PVC pour réduire l'incertitude de maintenance
Mao Yue fabrique en interne des composants de meulage critiques en PVC, notamment des rotors, des plaques dentées et des lames.
Pour les fabricants qui exploitent des pulvérisateurs de PVC sur le long terme, les composants de broyage affectent non seulement les performances de traitement, mais également la planification de la maintenance et les coûts des pièces de rechange.
La capacité de fabrication interne de Mao Yue permet aux clients de confirmer le matériau, les dimensions, la structure et l'étendue de la fourniture des composants de meulage critiques avant d'acheter. Les pièces de rechange et les besoins de remplacement peuvent également être planifiés en fonction des conditions d'exploitation réelles.
Cela signifie que les acheteurs n’ont pas besoin de comparer les offres d’équipement uniquement sur la base du prix de la machine principale. Ils peuvent également évaluer les modalités d’approvisionnement en pièces d’usure critiques et estimer à l’avance les dépenses de maintenance futures.
Pour les entreprises de recyclage du PVC qui nécessitent une production continue, des composants clairement spécifiés et des arrangements fiables en matière de pièces de rechange contribuent à réduire l’incertitude liée à la maintenance à long terme.
Adaptation de la structure de broyage et de la configuration de refroidissement aux caractéristiques des matériaux
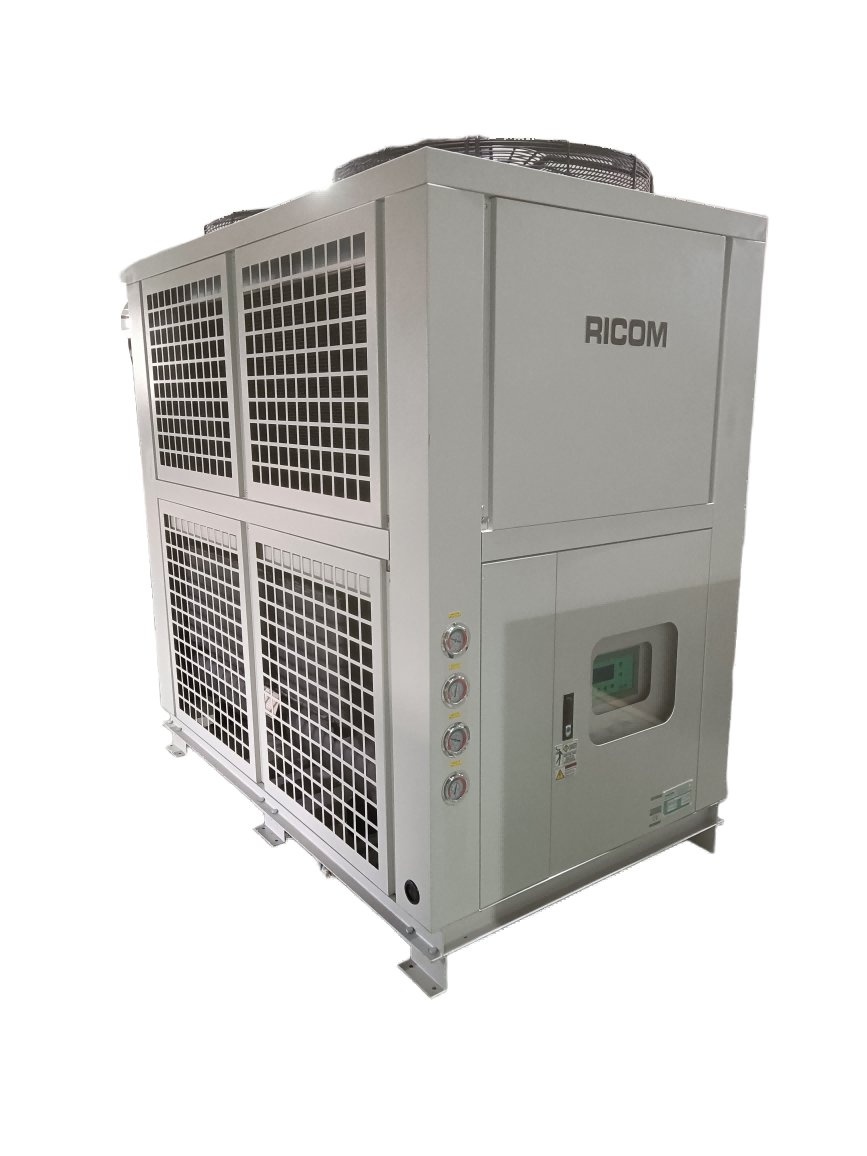
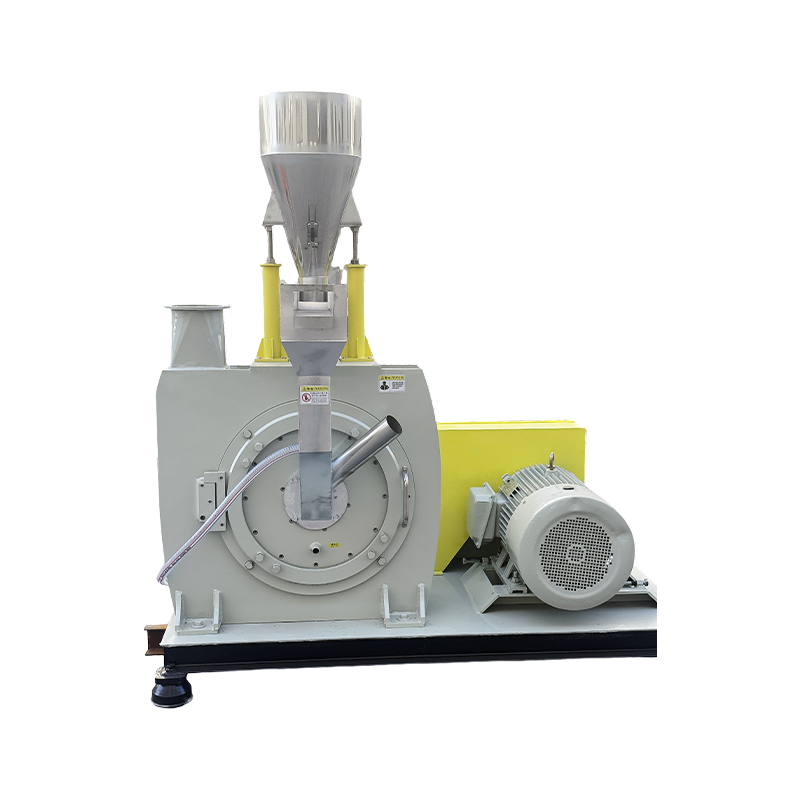
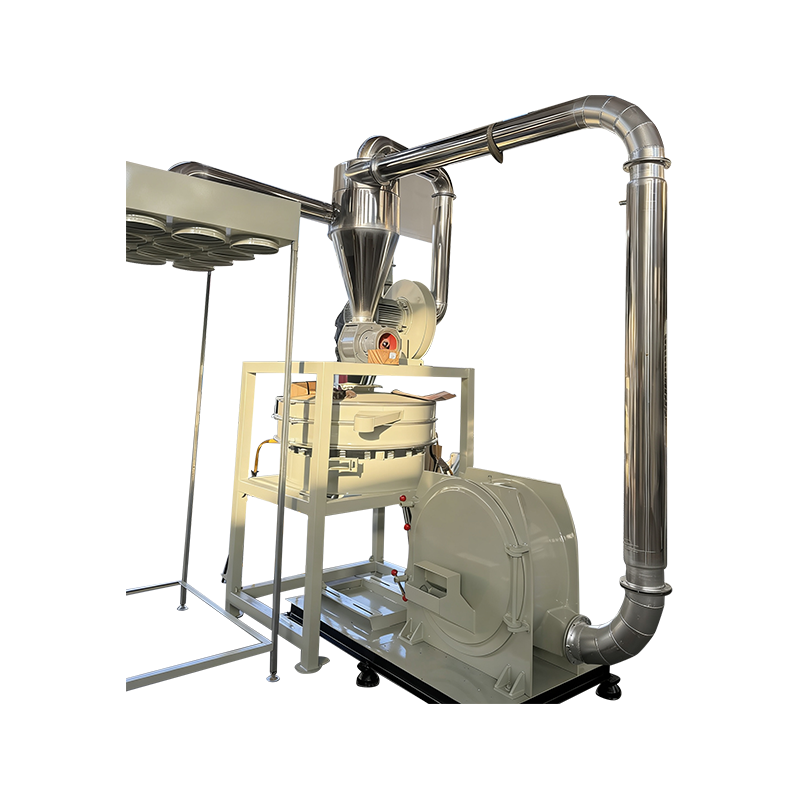
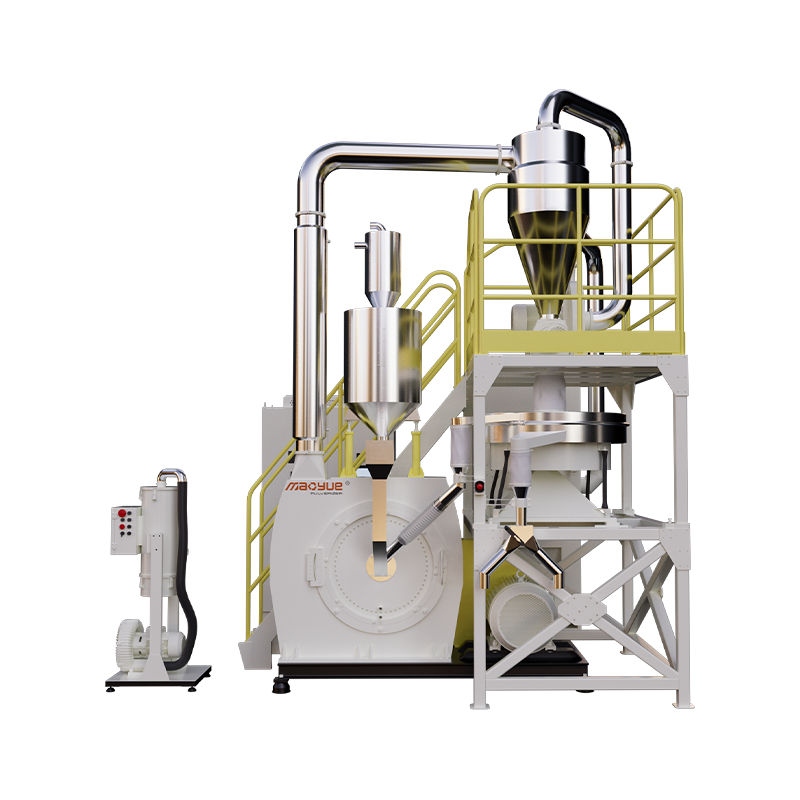
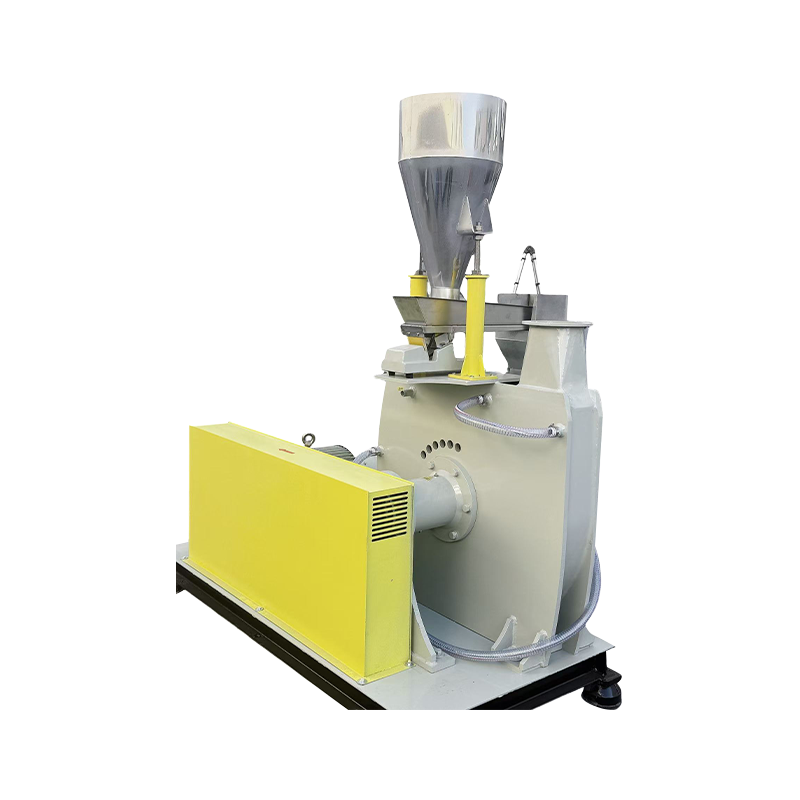
Les pulvérisateurs de PVC Mao Yue adoptent une structure de broyage à rotor et stator et sont équipés de systèmes de refroidissement correspondants en fonction des exigences réelles de l'application.
Différents matériaux PVC varient en termes de dimensions, de formulation, de conditions d'alimentation et de taille de particule cible. Par conséquent, la configuration de l'équipement ne doit pas être déterminée uniquement par la puissance du moteur ou la capacité nominale.
Lors de l'évaluation de l'équipement, Mao Yue peut évaluer la structure de broyage, les conditions de fonctionnement et la configuration de refroidissement en fonction de l'état des matériaux du client, de la taille des particules cible et de la capacité de traitement requise.
Lors des essais de matériaux, la température de traitement et la distribution granulométrique de la poudre peuvent également être enregistrées pour évaluer si la configuration sélectionnée répond aux exigences de traitement attendues.
Cette évaluation de la configuration basée sur les matériaux aide les clients à réduire les risques d'achat associés à la sélection d'équipements basée uniquement sur les spécifications techniques.
Vérification des performances de l'équipement grâce à des tests de matériaux réels
Ce que les clients doivent vraiment confirmer, ce n'est pas simplement si un pulvérisateur peut fonctionner normalement, mais s'il peut transformer leurs déchets de profilés de fenêtre en PVC en poudre adaptée à leurs besoins de recyclage.
Mao Yue peut effectuer des essais de pulvérisation en utilisant des matériaux PVC réels fournis par les clients et évaluer les résultats à travers les étapes suivantes.
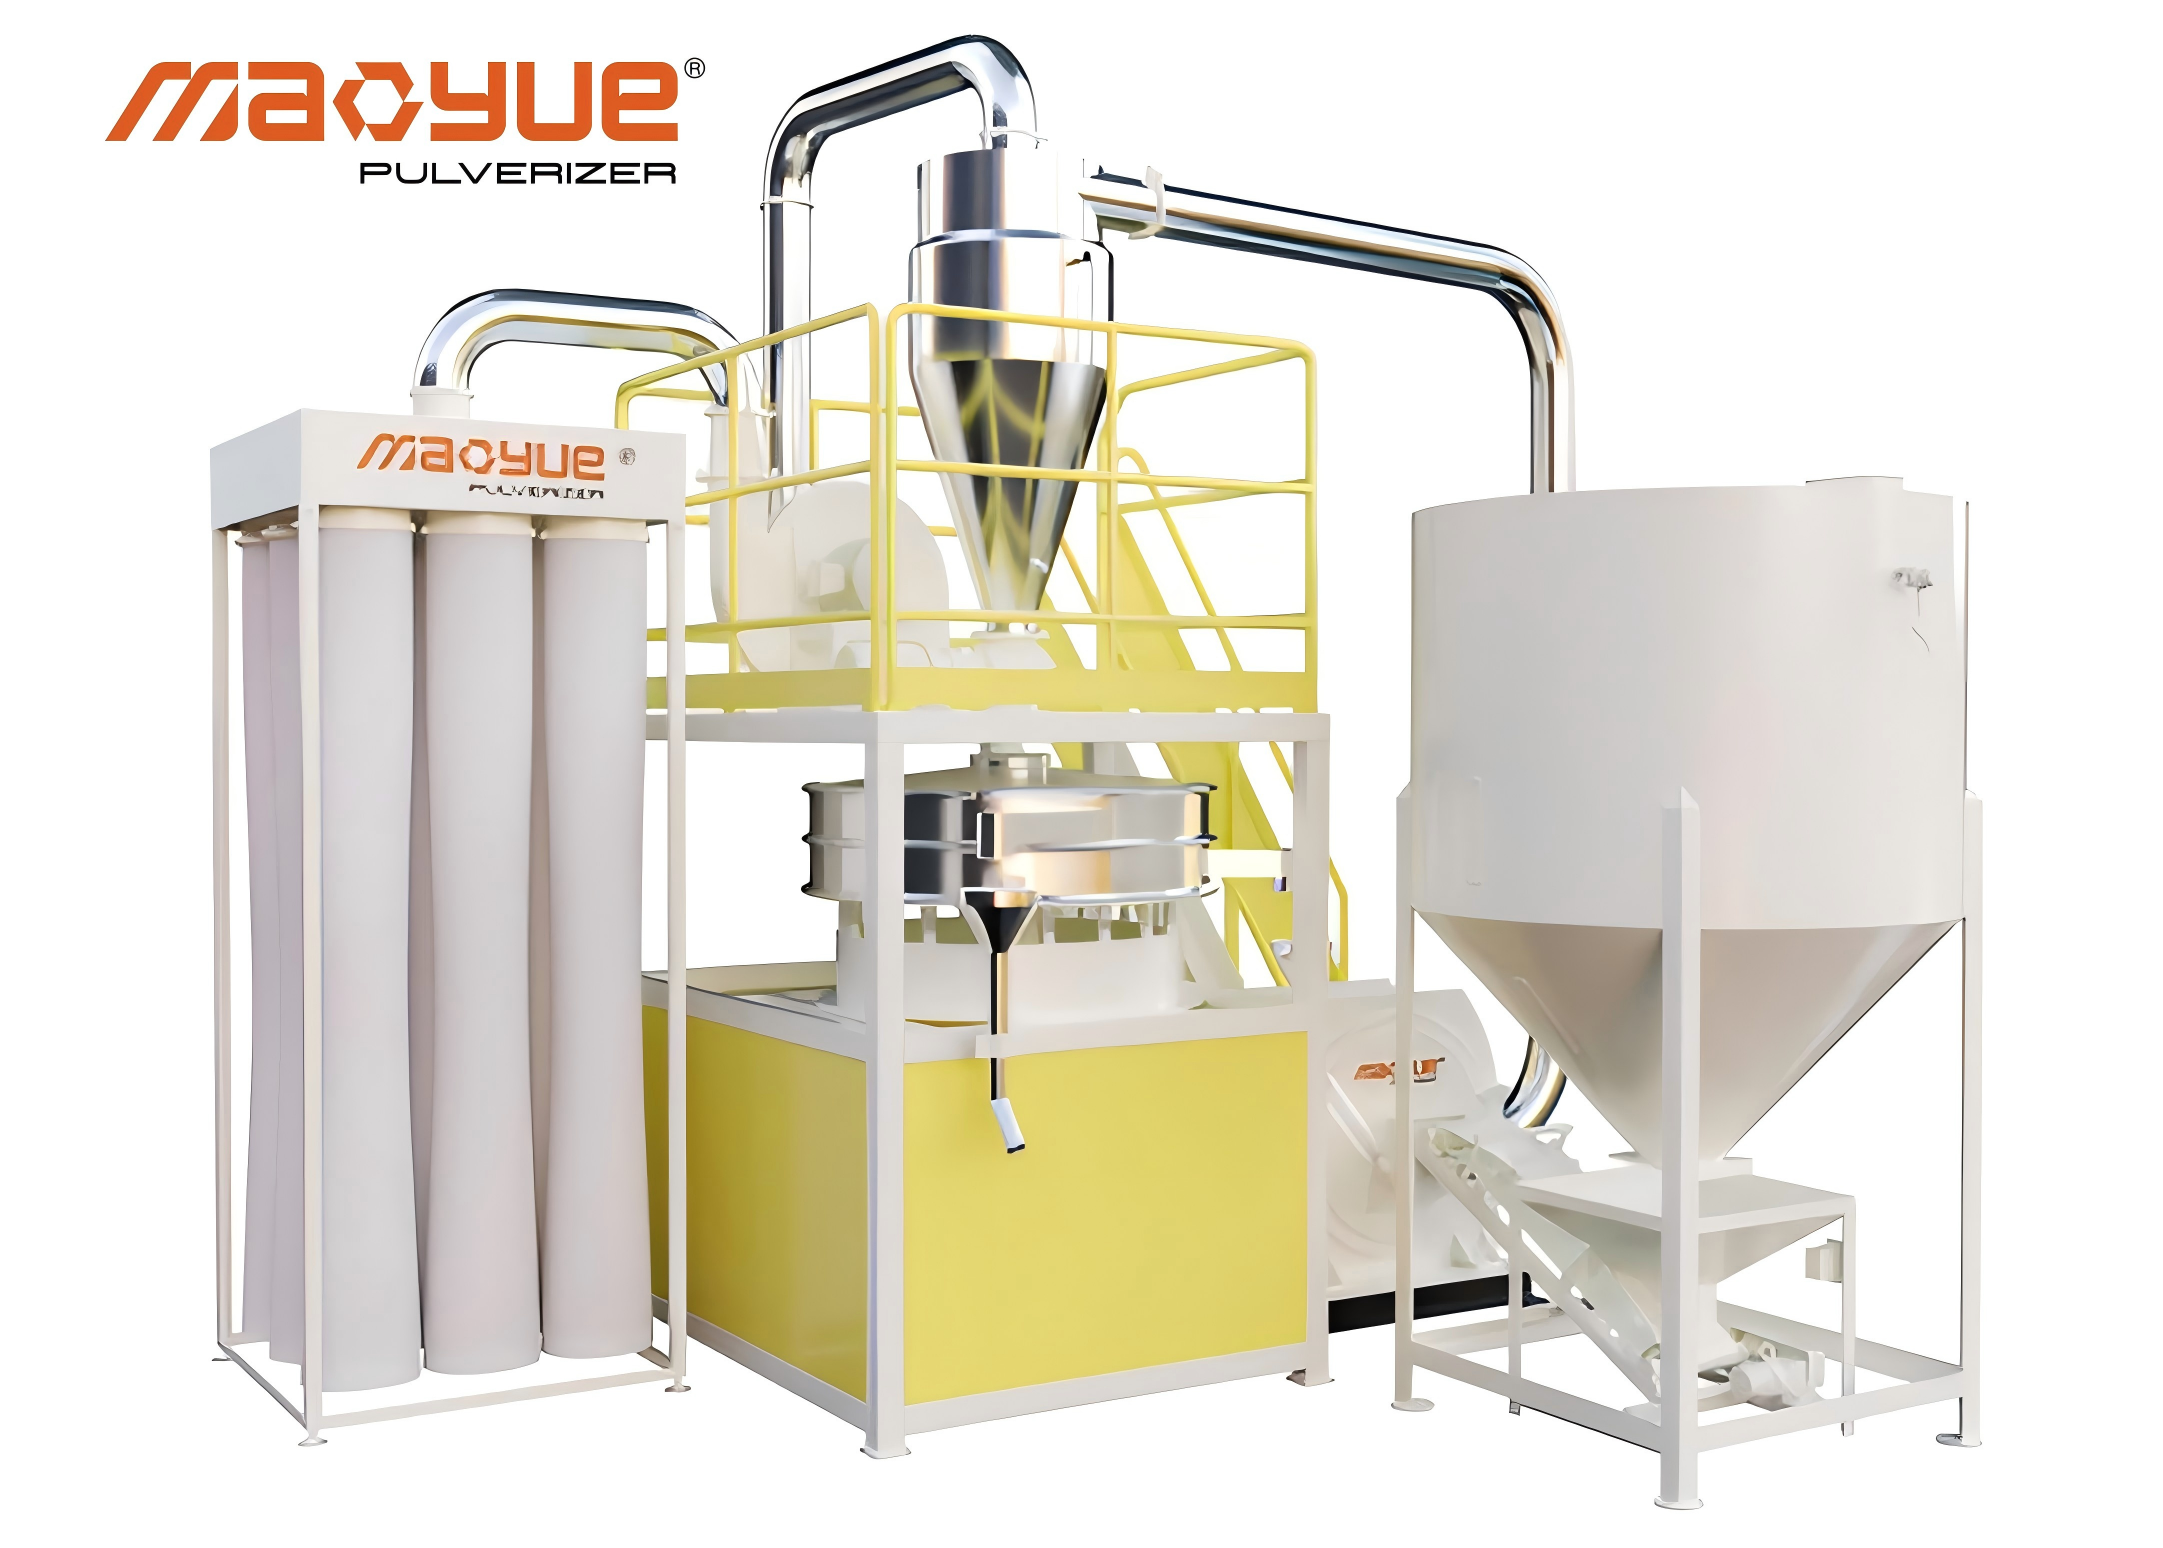
Avant le test : définir les conditions de test
-
Origine et composition de base du matériau PVC
-
Dimensions des matières premières et conditions d'alimentation
-
Distribution granulométrique cible de la poudre
-
Capacité de traitement attendue
Pendant les tests : enregistrer les performances de l'équipement
-
Taux d'alimentation réel
-
Température de traitement
-
Performances de broyage et de refroidissement
-
Performance opérationnelle continue
Après les tests : évaluer les résultats du traitement des poudres
-
Distribution granulométrique et proportion de particules grossières
-
Récupération réelle de poudre
-
Sortie de poudre qualifiée
-
Aspect de la poudre et autres spécifications convenues
Ces résultats permettent aux clients de comparer les performances de leurs équipements avec leurs exigences réelles de production et de déterminer si la configuration sélectionnée est adaptée à leur application de recyclage.
Pour les fabricants de profilés de fenêtre, la poudre d'essai doit également être évaluée via le processus d'extrusion en aval prévu afin de vérifier davantage la compatibilité des matériaux et la qualité du profilé fini.
Il est important de préciser qu'un essai de pulvérisation vérifie la capacité de traitement de la poudre de l'équipement. Elle ne peut garantir de manière indépendante que les profilés finis seront exempts de défauts de surface. La formulation des matières premières, les conditions d’extrusion et les conditions de filière doivent toujours être évaluées séparément.
Foire aux questions sur la poudre de PVC recyclé
La poudre de PVC recyclée peut-elle être utilisée dans les profilés de fenêtres ?
Oui. Le PVC recyclé peut être utilisé dans des processus de fabrication de profilés de fenêtre appropriés lorsque sa composition, son niveau de contamination, sa stabilité thermique et les autres propriétés requises répondent aux spécifications techniques pertinentes.
Certains fabricants utilisent du PVC recyclé dans la structure interne des profilés tout en appliquant des matériaux adaptés sur les surfaces extérieures exposées.
L'application spécifique dépend de la conception du produit, des conditions de traitement et des exigences de qualité applicables.
Une poudre de PVC plus fine produit-elle des surfaces de profilés de fenêtre plus lisses ?
Non. Une poudre de PVC plus fine ne produit pas nécessairement des surfaces de profilés de fenêtre plus lisses.
La taille des particules n'est qu'un des facteurs affectant le mélange, l'alimentation et la fusion. Des fines excessives peuvent accroître les difficultés de manipulation de la poudre, tandis que des formulations inadaptées ou des conditions d'extrusion instables peuvent néanmoins provoquer des défauts de surface.
Les spécifications appropriées de la poudre doivent être déterminées par des essais de traitement réels.
Un pulvérisateur de PVC peut-il éliminer les points noirs ?
Un pulvérisateur de PVC ne peut pas éliminer les points noirs de toutes sources.
Un contrôle amélioré du broyage peut aider à réduire les variations de qualité de la poudre associées au processus de pulvérisation. Cependant, si les points noirs proviennent de contaminants incompatibles, de matériaux précédemment dégradés ou de dépôts à l'intérieur de l'extrudeuse, d'autres mesures correctives sont nécessaires.
La source des points noirs doit être identifiée avant de décider quel équipement ou quelle étape de traitement nécessite un ajustement.
Comment tester la poudre de PVC recyclée avant d’acheter un pulvérisateur de PVC ?
Les acheteurs doivent définir les spécifications de poudre requises et fournir des échantillons représentatifs de leurs matériaux réels.
Les essais de pulvérisation peuvent être utilisés pour évaluer la distribution granulométrique, les performances en température, la récupération de poudre et la production de poudre qualifiée.
La poudre obtenue doit ensuite être testée dans les conditions d'extrusion prévues pour confirmer si elle répond aux spécifications requises en matière d'apparence de profil et de performances du produit.
Conclusion : l'amélioration de la qualité de la poudre de PVC nécessite un meilleur contrôle des processus
Les défauts de surface des profilés de fenêtre en PVC recyclé peuvent résulter d'une contamination, d'une distribution granulométrique inappropriée, d'une dégradation thermique du matériau, de différences de formulation ou de conditions d'extrusion instables.
Les solutions efficaces devraient commencer par identifier la source réelle du problème plutôt que de blâmer automatiquement la poudre recyclée ou le pulvérisateur.
Pour les fabricants qui recyclent les chutes de profilés de fenêtres en PVC, un tri approprié, une pulvérisation contrôlée, une gestion de la température et des tests de matériaux sont des étapes importantes vers l'amélioration de la consistance de la poudre.
Lors de l'achat d'un pulvérisateur en PVC, les acheteurs doivent se concentrer sur les spécifications mesurables de la poudre, la production de poudre qualifiée, la qualité des composants de broyage et les exigences de maintenance à long terme plutôt que de comparer uniquement la capacité nominale ou la finesse minimale de broyage.
Contactez Mao Yue pour les essais de pulvérisation de déchets de profilés de fenêtre en PVC
Vous recyclez des chutes de profilés de fenêtre en PVC, mais vous rencontrez une qualité de poudre incohérente, des particules grossières excessives ou des performances de traitement instables ?
Mao Yue peut évaluer votre matériau PVC réel, la distribution granulométrique cible et la capacité de traitement requise pour vous aider à identifier une configuration de pulvérisation appropriée.
Avec des rotors, des plaques dentées et des composants de broyage en PVC fabriqués en interne, ainsi que des capacités réelles de test des matériaux, Mao Yue aide ses clients à évaluer les performances de broyage, la consistance de la poudre, la production de poudre qualifiée et les exigences de maintenance futures avant d'investir dans l'équipement.
Veuillez fournir à Mao Yue les informations suivantes :
-
Photos et détails matériels de vos chutes de profilés de fenêtre PVC
-
Taille des particules de poudre cible
-
Capacité de traitement requise
-
Les défis actuels de la production