

 中文简体
Même lorsqu'un pulvérisateur semble fonctionner normalement, la poudre du mélange maître coloré peut toujours présenter des tailles de particules incohérentes. Certaines particules peuvent être trop grossières, d'autres trop fines, ou la répartition granulométrique peut changer au cours d'une production continue.
Ces variations peuvent affecter la manipulation de la poudre, le traitement en aval et la stabilité de la production. Les causes courantes incluent les variations des matières premières, l'usure des disques abrasifs, les réglages de l'écartement des disques, les changements de température, l'alimentation instable et les problèmes de criblage. Pour choisir une mesure d’amélioration efficace, la première étape consiste à identifier où se produit la variation de taille des particules.
Six causes principales de granulométrie de poudre de mélange maître de couleur incohérente
Variations des propriétés des matières premières
Le support polymère, les pigments, les charges et les additifs contenus dans le mélange maître de couleur peuvent affecter la dureté, la ténacité, les propriétés thermiques et le comportement au meulage du matériau. Par conséquent, même lorsque les paramètres de fonctionnement du pulvérisateur restent inchangés, des différences dans la formulation, le lot de matériaux ou la taille de l'alimentation peuvent entraîner des variations dans la distribution granulométrique de la poudre.
Comment vérifier et vérifier
-
Comparez les informations sur les matières premières, les enregistrements de formulation et les tailles d'aliments sur différents lots.
-
Lorsque les conditions de l'équipement le permettent, testez les matériaux de différents lots tout en gardant les autres conditions de fonctionnement aussi cohérentes que possible.
-
Utilisez les mêmes méthodes d’échantillonnage et de test de granulométrie pour comparer les résultats de chaque lot.
Si les changements de taille des particules coïncident avec les changements dans les lots de matières premières et que les différences persistent dans des conditions d'équipement comparables, les propriétés des matières premières peuvent être un facteur contributif. Si les matières premières et les paramètres de fonctionnement changent simultanément, des tests supplémentaires sont nécessaires pour distinguer leurs effets individuels.
L’usure du disque de meulage modifie les performances de meulage
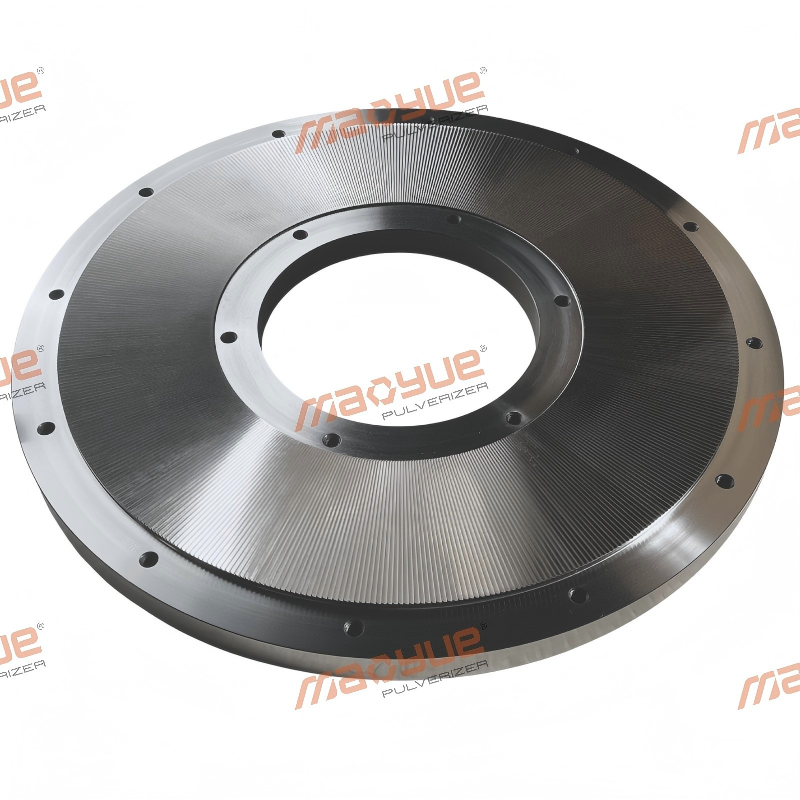
La géométrie de la surface de travail du disque abrasif affecte le processus de meulage. À mesure que le disque est utilisé au fil du temps, il peut développer une usure, des dommages inégaux ou des dépôts de matériaux, ce qui peut altérer les performances de meulage.
Dans des conditions par ailleurs similaires, ces changements peuvent augmenter la proportion de particules grossières ou affecter la distribution granulométrique. Cependant, les résultats anormaux de taille de particule ne prouvent pas à eux seuls que le disque de meulage est usé et ne doit pas être utilisé comme seule base pour le remplacer.
Comment vérifier et vérifier
-
Inspectez la surface de travail du disque abrasif pour déceler une usure inégale, des dommages ou des dépôts de matériaux.
-
Examinez les dossiers d’entretien des composants, les dossiers de maintenance et les échantillons de poudre collectés à différentes étapes de fonctionnement.
-
Gardez la matière première, le débit d'alimentation et l'écartement des disques de meulage aussi cohérents que possible lorsque vous comparez les résultats des tests de granulométrie.
Si des anomalies visibles sont constatées sur la surface de travail et que des changements de taille des particules persistent dans des conditions de fonctionnement comparables, l'état du disque abrasif peut être un facteur contributif important. La comparaison des résultats avant et après la maintenance ou le remplacement de composants peut aider à vérifier cette évaluation, tout en tenant compte de tout autre changement dans les conditions de fonctionnement.
Un écart inapproprié entre les disques de meulage affecte la taille des particules

L'écartement du disque de broyage affecte l'intensité du broyage et les caractéristiques de la poudre obtenue. Si l'écart ne correspond pas aux propriétés du matériau et à la taille des particules cible, la poudre finie peut contenir trop de grosses particules ou une proportion inappropriée de fines.
Un écart trop grand peut entraîner une réduction de taille insuffisante. Dans certaines conditions d'équipement et de matériaux, un écart trop étroit peut augmenter la friction, la génération de chaleur ou la charge mécanique. L'ajustement de l'espace doit donc équilibrer les exigences en matière de taille des particules, de débit et de stabilité de fonctionnement continue plutôt que de simplement viser l'espace le plus petit possible.
Comment vérifier et vérifier
-
Vérifiez si le réglage de l'écart actuel correspond aux spécifications de la poudre cible.
-
Vérifiez que le mécanisme de réglage peut maintenir l'écart défini de manière cohérente.
-
Dans la plage de fonctionnement autorisée de l'équipement, ajustez une variable principale à la fois et comparez la distribution granulométrique avant et après l'ajustement.
-
Enregistrez le débit et la température en même temps pour déterminer si les améliorations de la taille des particules s'accompagnent de changements significatifs dans d'autres indicateurs de fonctionnement.
Si le paramètre ajusté rapproche la distribution granulométrique de la plage cible et produit des résultats similaires lors de tests répétés dans des conditions comparables, il peut être mieux adapté à l'application. S’il y a peu d’amélioration, réévaluez les autres facteurs contributifs au lieu de continuer à réduire l’écart sans preuves suffisantes.
Une température excessive provoque un ramollissement ou une agglomération du matériau
Le broyage mécanique génère de la chaleur. En fonction du support polymère et de la formulation, hausse des températures peut ramollir le matériau, augmenter sa tendance à adhérer à la surface de travail du disque abrasif ou faire coller les fines particules ensemble et former des agglomérats.
En conséquence, des particules anormalement grosses dans la poudre finie ne sont pas nécessairement causées par un broyage insuffisant. Ils peuvent également se former lorsque des particules plus petites se collent les unes aux autres. La distinction entre ces deux conditions permet d'éviter des ajustements inappropriés des paramètres de broyage.
Comment vérifier et vérifier
-
Enregistrez les changements de température pendant le démarrage et le fonctionnement continu.
-
Inspectez la chambre de broyage et les surfaces de travail pour détecter tout dépôt de matériau ou adhérence.
-
Comparez les échantillons de poudre collectés lors du démarrage avec ceux collectés après un certain temps de fonctionnement de la machine.
-
Utilisez une méthode de test appropriée pour évaluer si les particules grossières anormales peuvent s'être formées par agglomération.
Si la hausse des températures coïncide avec une adhésion ou une agglomération accrue, le ramollissement thermique peut être un facteur contributif. Si aucune adhérence évidente n'est observée mais que la proportion de grosses particules reste élevée, des contrôles supplémentaires des conditions de broyage, de l'état des composants et des performances de criblage sont nécessaires.
Une alimentation instable provoque des fluctuations dans les conditions de broyage

Une alimentation stable permet de maintenir une charge de fonctionnement relativement constante à l’intérieur de la chambre de broyage. Si le matériau pénètre par intermittence dans le pulvérisateur, la charge de l'équipement peut fluctuer, modifiant ainsi les conditions dans lesquelles le broyage a lieu.
Lorsque les changements de taille des particules coïncident avec des fluctuations de la charge de l'équipement ou du débit d'alimentation, le système d'alimentation doit être inspecté plutôt que de supposer immédiatement que le disque de meulage est usé ou endommagé.
Comment vérifier et vérifier
-
Observez si le matériau pénètre dans le pulvérisateur de manière continue et cohérente.
-
Vérifiez le système d'alimentation pour déceler tout pontage, toute accumulation de matériaux ou toute décharge restreinte.
-
Comparez les enregistrements de débit d'alimentation, de charge de l'équipement et de débit pour déterminer si les changements de taille des particules se produisent à peu près en même temps que les fluctuations d'alimentation.
-
Après avoir amélioré la stabilité de l’alimentation, collectez de nouveaux échantillons en utilisant la même méthode d’échantillonnage et comparez les résultats.
Si les fluctuations de l'alimentation ont une relation temporelle claire avec les changements de taille des particules et que la poudre devient plus homogène une fois l'alimentation stabilisée, les conditions d'alimentation peuvent être un facteur contributif. Si le problème persiste après que l’alimentation soit devenue stable, étudiez d’autres étapes du processus.
Le dépistage et la classification ne correspondent pas correctement

Le broyage réduit la taille du matériau, tandis que le criblage sépare les particules en fonction des conditions de séparation appropriées. Même si la poudre sortant du pulvérisateur répond aux attentes, une configuration de criblage inadaptée, un maillage de tamis endommagé, une mauvaise étanchéité ou un contournement de matériau peuvent toujours affecter le produit final.
Comment vérifier et vérifier
Lorsque la disposition de l'équipement le permet, prélever des échantillons séparés à la sortie du pulvérisateur et sur le produit fini après criblage. Comparez-les en utilisant la même méthode de test.
-
Si l'échantillon à la sortie du pulvérisateur contient déjà trop de particules hors spécifications, étudiez plus en détail les matières premières et les conditions de broyage.
-
Si l'échantillon de sortie répond aux exigences mais pas le produit fini, priorisez les contrôles de l'intégrité du tamis, des spécifications du tamis, de l'étanchéité et du contournement du matériau.
-
Si des anomalies de taille des particules peuvent être liées à des résidus de matériaux ou à une contamination, inspectez également les processus de transport, de collecte et de nettoyage en aval.
La comparaison d'échantillons provenant de différentes étapes du processus permet d'identifier où apparaît l'anomalie de taille des particules et de déterminer quelles zones doivent être étudiées en premier.
Si les résultats des tests diffèrent considérablement avant et après le criblage, une évaluation plus approfondie des spécifications du criblage, de l'efficacité du criblage et de l'état du matériau est nécessaire. L’ouverture nominale du tamis ne peut à elle seule garantir que la poudre finie répond à la plage de granulométrie cible.
Comment identifier la cause réelle d'une taille de particule de poudre de mélange maître de couleur incohérente
La seule étape du dépannage consiste à déterminer si des différences de taille de particules se produisent entre les lots de matières premières ou si elles se développent au cours de la production continue du même lot. Il est également important d’identifier la première étape du processus à laquelle l’anomalie apparaît.
Pour les différences entre les lots, privilégiez les comparaisons des informations sur les matières premières, les enregistrements de formulation et la taille des aliments. Pour les variations qui se développent au fil du temps au sein du même lot, évaluez ensemble l’état du disque de meulage, la température du matériau, la vitesse d’avance et les enregistrements de fonctionnement de l’équipement.
Si le problème peut provenir du criblage ou de la manipulation en aval, comparez autant que possible les échantillons provenant de la sortie du pulvérisateur avec ceux du produit fini. Cela permet d’éviter d’attribuer chaque anomalie de taille de particule au processus de broyage.
Une fois les facteurs contributifs potentiels identifiés, contrôlez les principales variables lorsque cela est possible et effectuez des comparaisons en utilisant des méthodes d'échantillonnage et de test cohérentes. Évaluez les résultats par rapport aux spécifications de taille de particule cible, en sélectionnant une méthode appropriée telle que l'analyse par tamisage ou la diffraction laser en fonction de l'application réelle. Les résultats de différentes méthodes de test ne doivent pas être comparés directement sans une base de comparaison valable.
Après avoir effectué un ajustement, comparez la distribution granulométrique, la proportion de particules hors spécifications et les données de fonctionnement pertinentes. Les résultats qui peuvent être reproduits dans des conditions comparables fournissent des preuves plus solides pour identifier la cause et évaluer l'ajustement. Un seul test peut offrir des indices utiles, mais il peut ne pas suffire à confirmer la cause profonde.
Tableau de diagnostic rapide pour les problèmes de taille de particules
Ce tableau de diagnostic permet de prioriser les inspections. Il ne doit pas être utilisé seul pour déterminer la cause profonde du problème.
Pourquoi une distribution granulométrique stable est-elle importante ?
Pour la poudre de mélange maître coloré, l’objectif n’est pas simplement de produire des particules plus fines. La poudre doit répondre aux exigences de granulométrie de la formulation, de l’application et de la méthode de traitement en aval spécifiques.
Une distribution granulométrique stable permet de maintenir une manipulation et une alimentation constantes de la poudre, de réduire les variations entre les lots de production et de garantir que la poudre finie reste plus proche des spécifications d'application requises.
Cependant, la taille des particules n’est pas le seul facteur qui détermine la dispersion des pigments ou la qualité du produit final. Les propriétés du support polymère, les caractéristiques des pigments, la formulation et les conditions de traitement en aval peuvent également avoir un impact.
Par conséquent, les performances de broyage doivent être évaluées en fonction de la conformité constante de la poudre aux spécifications cibles et aux exigences réelles de l'application, plutôt que de se fier uniquement à la taille moyenne des particules ou à l'apparence visuelle.

Comment Mao Yue contribue à améliorer la cohérence du broyage des mélanges maîtres de couleurs
Une taille de particule de poudre de mélange maître de couleur incohérente ne signifie pas nécessairement que l’ensemble du pulvérisateur doit être remplacé. Une approche plus pratique consiste à identifier d'abord l'endroit où l'anomalie se produit, puis à utiliser les résultats des tests pour déterminer si la préparation des matières premières, les conditions de broyage, les composants principaux ou le criblage en aval doivent être pris en compte.
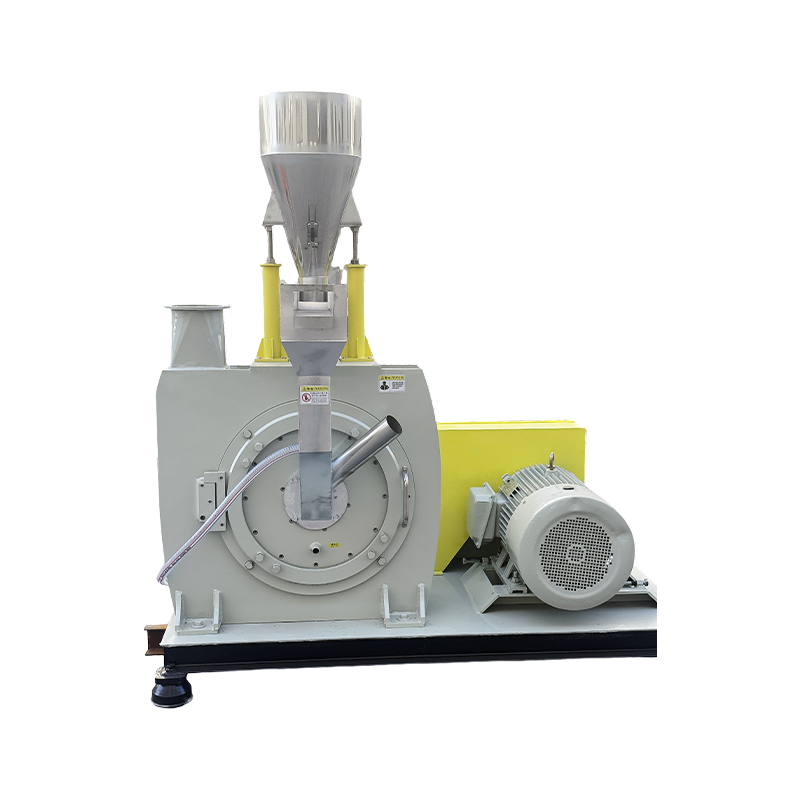
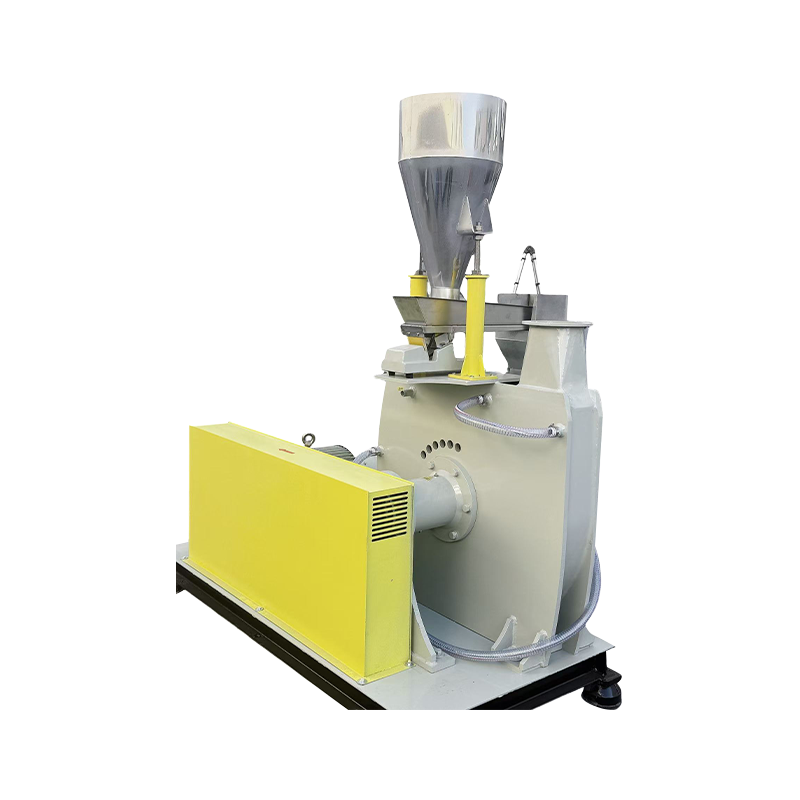
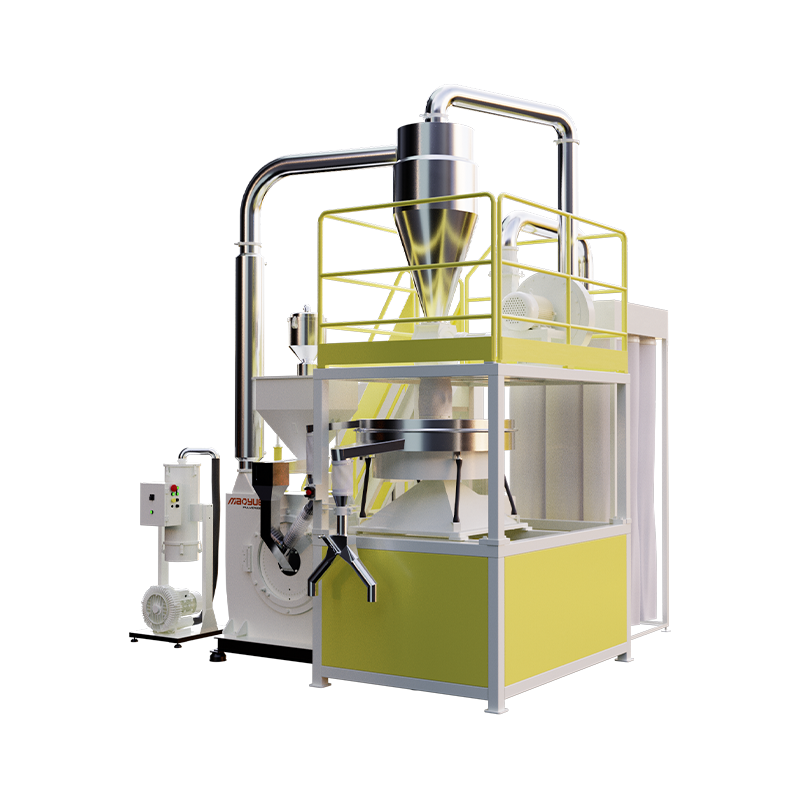
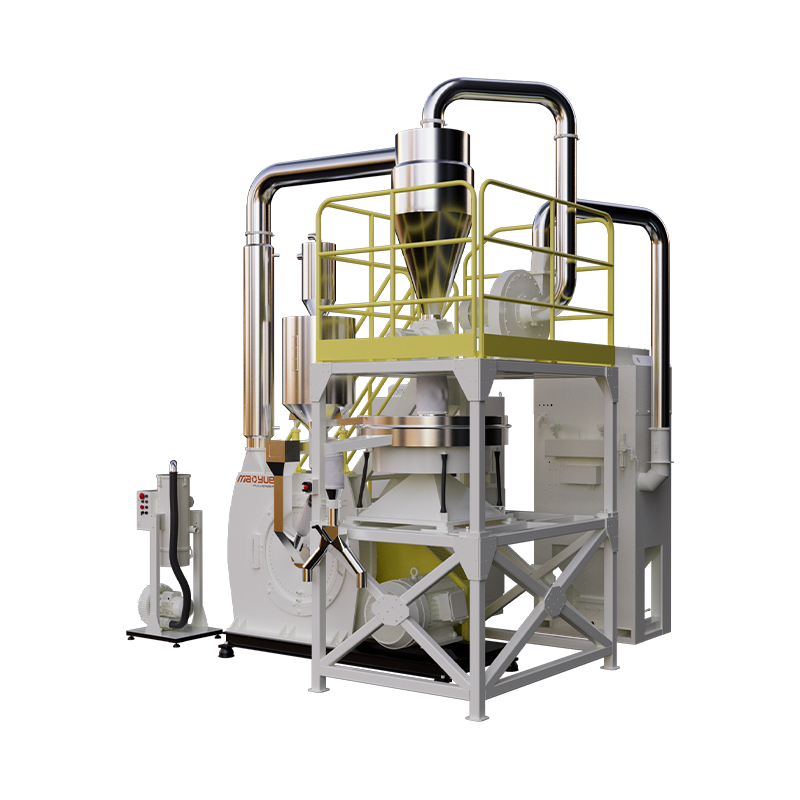
Mao Yue se spécialise dans la R&D et la fabrication de pulvérisateurs de plastique à disque. En combinant des tests de matériaux réels, la fabrication en interne de disques et de lames de meulage et l'adaptation des conditions de fonctionnement, Mao Yue peut aider ses clients à évaluer les performances de meulage et les configurations d'équipement en fonction de leurs exigences spécifiques.
Testez les matériaux réels avant de sélectionner l’équipement

Différentes formulations de mélanges maîtres de couleurs peuvent se comporter différemment pendant le broyage. Le nom du matériau ou la taille de maille cible ne suffisent pas à eux seuls à déterminer les performances d’un pulvérisateur dans des conditions de production réelles.
Lorsque les conditions de test le permettent, Mao Yue peut tester les matériaux fournis par les clients et enregistrer les résultats pertinents, notamment la finesse de la poudre, le débit, les changements de température et les conditions de fonctionnement, en fonction de la portée du test.
La comparaison de ces résultats avec les spécifications cibles du client permet d'évaluer si la configuration actuelle de l'équipement convient à l'application et si une évaluation plus approfondie des paramètres de broyage ou des conditions de refroidissement est nécessaire.
Pour les problèmes impliquant plusieurs facteurs contributifs, des tests supplémentaires peuvent être nécessaires. Un seul test ne doit pas être considéré comme une preuve concluante de la cause profonde.
Fabrication en interne de disques et de lames de meulage

L’état des disques et des lames de meulage affecte la géométrie de travail et les performances de meulage. Mao Yue fabrique ses propres disques et lames de meulage, ce qui permet de garder le contrôle sur les processus de fabrication et d'inspection de ces composants essentiels.
Lorsque la taille des particules change au fil du temps, les inspections de la surface de travail, les dossiers d'entretien des composants et les résultats des tests de poudre peuvent être évalués ensemble pour déterminer si l'état des composants peut affecter les performances de meulage.
Si les preuves disponibles ne justifient pas le remplacement des composants, d'autres facteurs de fonctionnement doivent être étudiés en premier. La comparaison des résultats avant et après la maintenance ou le remplacement peut fournir une base plus fiable pour la gestion future des composants et permettre d'éviter de remplacer les disques abrasifs uniquement en raison d'un seul résultat anormal en matière de taille de particule.
Faire correspondre les conditions de broyage à la poudre cible

La cohérence de la taille des particules dépend non seulement de l'état du disque de broyage, mais également de l'espacement du disque, des conditions d'alimentation, de la configuration du refroidissement et de la configuration du criblage.
Mao Yue peut évaluer les configurations d'équipement et les conditions de fonctionnement pertinentes en fonction des propriétés des matériaux du client, de la taille des particules cibles et des exigences de débit. Lorsque les conditions le permettent, la comparaison de la distribution granulométrique, du débit et de la température avant et après les ajustements permet de déterminer si les changements ont donné les résultats escomptés.
Si l'anomalie provient réellement du système de criblage ou de traitement en aval, le système concerné doit être inspecté plutôt que de continuer à ajuster les paramètres du disque abrasif.
Cette approche, basée sur des tests de matériaux réels et des données d'exploitation, aide les clients à sélectionner des configurations d'équipement et des mesures de dépannage appropriées tout en réduisant les ajustements de paramètres inutiles et le remplacement de composants.
Obtenez une solution de pulvérisation de mélange maître de couleurs pour votre matériau
Si votre pulvérisateur de mélange maître de couleur produit des particules grossières excessives, une proportion anormale de fines, une agglomération de poudre ou des variations de taille de particules entre les lots, vous pouvez fournir à Mao Yue les informations suivantes pour une première évaluation des exigences de votre application :
-
Type de matériau : support polymère et détails de formulation connus.
-
Taille d’alimentation : taille originale des particules ou du matériau.
-
Taille des particules cible : taille de maillage ou plage de tailles de particules requise.
-
Débit cible : Capacité de traitement attendue en kg/h.
-
Problème actuel : le problème observé et le moment et l'endroit où il se produit dans le processus de production.
Si disponible, vous pouvez également fournir des résultats de tests de granulométrie, des enregistrements de température ou des échantillons collectés à différentes étapes de fonctionnement. Ces informations peuvent aider à affiner les causes possibles et à déterminer si de véritables tests de matériaux sont nécessaires.
Contacter Mao Yue pour discuter d'une solution de pulvérisation de plastique adaptée à votre matériau de mélange maître de couleur, à la taille des particules cibles et aux exigences de production.