

 中文简体
Introduction : La taille stable des particules de poudre commence par un processus de pulvérisation stable
Pour la production par rotomoulage, la poudre PE ne consiste pas simplement à broyer le matériau suffisamment finement.
La granulométrie et la distribution granulométrique de la poudre de rotomoulage PE peuvent affecter l'alimentation, le transport, la distribution de la poudre à l'intérieur du moule, le chauffage, la fusion et la fusion.
Lorsque la proportion de grosses particules et de fines varie d'un lot à l'autre, la fluidité de la poudre, l'alimentation, la répartition du moule ainsi que le comportement au chauffage et à la fusion peuvent également être affectés.
Alors, pourquoi la taille des particules de poudre de rotomoulage PE est-elle incohérente ?
Dans certains cas, cela n’est pas dû à un seul facteur.
L'écartement des disques du pulvérisateur, l'usure des disques et des lames, la stabilité de l'alimentation, les caractéristiques des matières premières, la température de broyage, le criblage et les conditions de fonctionnement peuvent tous affecter la taille finale des particules de poudre.
Par conséquent, pour les transformateurs de PE et les producteurs de poudre de rotomoulage, la question clé n’est pas simplement de savoir si un pulvérisateur peut produire une poudre fine, mais si le processus de pulvérisation peut rester stable et produire en continu de la poudre de PE dans la plage de granulométrie cible.
C'est pourquoi la conception des équipements, le contrôle des processus et les tests réels des matériaux sont importants.
Quelle est la taille des particules de poudre de rotomoulage PE ?
La taille des particules fait référence à la taille des particules de poudre individuelles produites après la pulvérisation du matériau PE.
Cependant, dans la production réelle, la qualité de la poudre PE ne peut pas être évaluée sur la base d’une seule valeur granulométrique.
La distribution granulométrique doit également être prise en compte. Il décrit la proportion de particules de différentes tailles dans la poudre.
Par exemple, un lot de poudre peut avoir une taille de particule moyenne qui répond à l’objectif, tout en contenant trop de particules grossières ou un excès de fines.
Il suffit donc de dire :
"Ce pulvérisateur peut produire une poudre de 40 mesh."
ne décrit pas complètement la qualité de la poudre.
Pour les applications de rotomoulage, plusieurs facteurs doivent être pris en compte ensemble :
-
Taille des particules cible
-
Distribution granulométrique
-
Teneur en particules grossières
-
Contenu des amendes
-
Fluidité de la poudre
-
Température de la poudre
-
Stabilité alimentaire
-
Conditions de candidature finale
Par conséquent, la taille stable des particules n’est pas simplement une spécification du pulvérisateur. Cela fait partie du contrôle global de la qualité de la production.

Pourquoi la taille des particules de poudre de rotomoulage PE est-elle incohérente ?
Les changements dans la taille des particules de poudre de rotomoulage PE au cours de la production peuvent généralement être liés à plusieurs facteurs.
Écart instable du disque du pulvérisateur
L'écart entre le disque rotatif et le disque fixe affecte directement le processus de pulvérisation.
Si l'écart est trop grand, le matériau risque de ne pas être suffisamment pulvérisé.
Si l'espace est trop petit, cela peut augmenter la charge de pulvérisation et la friction, ce qui entraînera une augmentation des fines et une augmentation de la température.
Plus important encore, si l'espace de pulvérisation change pendant le fonctionnement, la taille finale des particules de poudre peut également changer.
Par conséquent, un pulvérisateur PE doit avoir une conception d’espace entre les disques fiable et réglable.
Pour une production continue, il ne suffit pas de régler l’écart une seule fois. Les conditions de pulvérisation doivent rester adaptées à la matière première et à l'objectif de production, avec la possibilité d'ajuster l'écart si nécessaire.
Usure des disques et des lames
Les composants de pulvérisation d'un pulvérisateur de plastique sont exposés à un frottement continu et à des forces mécaniques pendant le fonctionnement.
À mesure que la durée de fonctionnement augmente, les surfaces de travail des disques et des lames s'usent progressivement et leur géométrie d'origine peut changer.
Cela peut affecter :
-
Efficacité de pulvérisation
-
Temps de séjour du matériau
-
Taille des particules de poudre
-
Forme des particules
-
Consommation d'énergie
-
Augmentation de la température
Une nouvelle machine peut produire la poudre cible de manière constante, tandis que les performances de la poudre peuvent changer après un fonctionnement prolongé.
Par conséquent, l’usure des disques et des lames doit être évaluée ainsi que la stabilité de la taille des particules.
La question clé n’est pas simplement :
« Quelle est la dureté de la lame ? »
Une question plus importante est la suivante :
« L'équipement peut-il maintenir des conditions de pulvérisation stables et les spécifications de la poudre cible après une production continue ?
C'est pourquoi le matériau des pales, le traitement thermique, la précision de l'usinage, l'équilibrage dynamique et la maintenance sont tous importants.
Une alimentation instable provoque des fluctuations dans la charge de pulvérisation
Même lorsque le pulvérisateur lui-même a été correctement réglé, une alimentation instable peut toujours provoquer des fluctuations dans la poudre finale.
Si trop de matériau pénètre soudainement dans la chambre de broyage, la charge de pulvérisation peut augmenter rapidement.
Si la vitesse d'alimentation diminue soudainement, l'équipement fonctionnera dans des conditions de charge différentes.
Ces changements peuvent affecter :
-
Efficacité de pulvérisation
-
Temps de séjour du matériau
-
Température
-
Distribution granulométrique
-
Sortie réelle
Par conséquent, pour la production de poudre de rotomoulage PE, une alimentation stable fait également partie du contrôle de la taille des particules.
Un système d'alimentation stable permet de maintenir un flux de matériau plus continu et contrôlable dans la chambre de pulvérisation.
Différentes matières premières PE ont des caractéristiques différentes
Les différentes matières premières PE ne se comportent pas nécessairement de la même manière lors de la pulvérisation.
Les matériaux PE peuvent différer par :
-
Dureté
-
Caractéristiques de fusion
-
Taille des particules d'origine
-
Humidité ou contaminants
-
Contenu additif
-
Température du matériau
-
Densité apparente
Les granulés de PE, le PE recyclé, les bordures de film et les déchets de production peuvent également nécessiter des conditions de pulvérisation différentes.
Par conséquent, l’utilisation exactement des mêmes réglages d’équipement pour tous les matériaux PE ne produit pas nécessairement les mêmes résultats de poudre.
Une approche plus fiable consiste à tester le matériau réel, puis à déterminer les paramètres de pulvérisation appropriés.
Une température de broyage excessive peut affecter l’état de la poudre
Le PE génère de la chaleur par friction lors de la pulvérisation mécanique à grande vitesse.
Si la température devient trop élevée, le PE peut ramollir, ce qui rend difficile pour le matériau de conserver le comportement de broyage souhaité.
Selon le matériau et les conditions de fonctionnement, une température excessive peut provoquer :
-
Agglomération de poudre
-
Cordage ou adhésion de matériau
-
Fluidité réduite
-
Taille des particules incohérente
-
Efficacité de dépistage réduite
Par conséquent, le contrôle de la température doit être envisagé conjointement avec le contrôle de la taille des particules.
Le refroidissement n'est pas une solution à tous les problèmes de taille des particules, mais il peut constituer un élément important du maintien d'un processus de pulvérisation de PE stable.
Le criblage affecte la distribution finale de la taille des particules
La pulvérisation seule ne produit pas automatiquement une distribution granulométrique finale stable.
L'étape de criblage détermine quelles particules entrent dans le produit final en poudre.
Si les conditions de criblage changent, la proportion de particules grossières et fines dans la poudre finale peut également changer.
Par conséquent, un système complet de production de poudre PE doit prendre en compte :
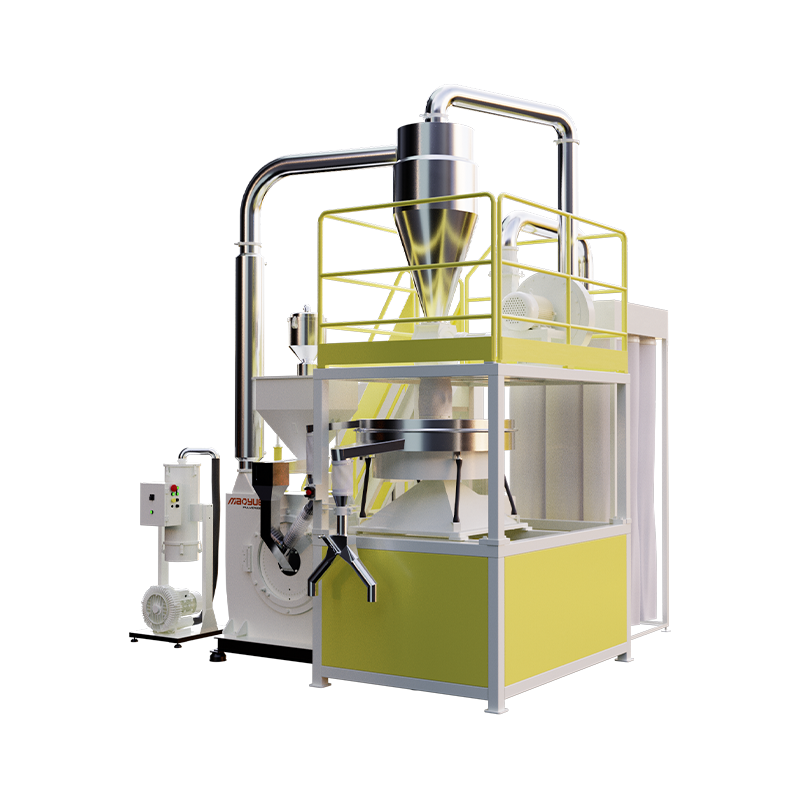
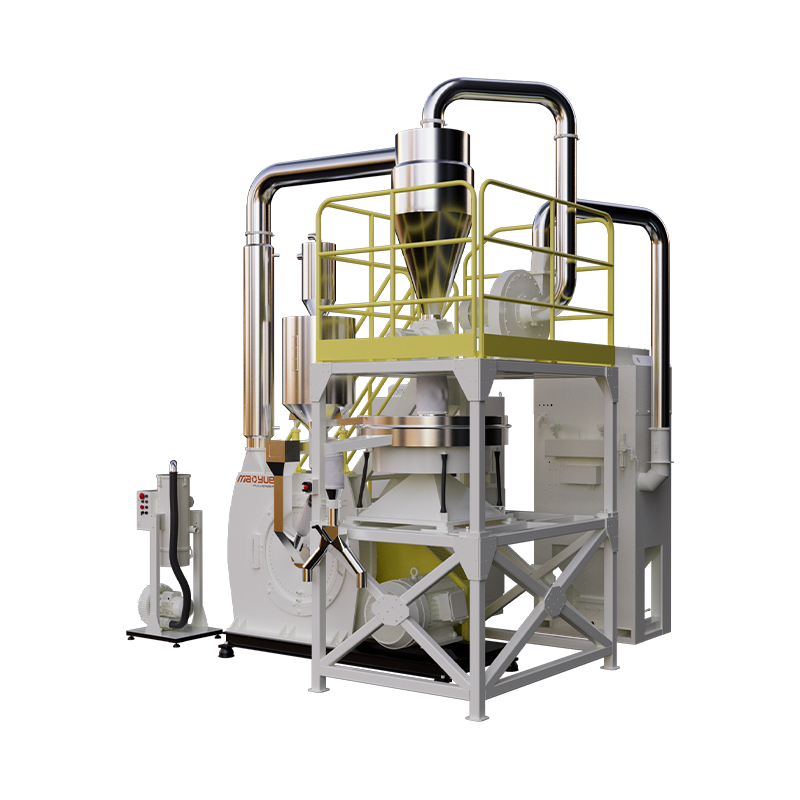
Alimentation → Pulvérisation → Refroidissement → Criblage → Collecte de poudre
plutôt que de se concentrer uniquement sur le pulvérisateur lui-même.
Guide de dépannage de la taille des particules de poudre PE
Lorsque la taille des particules change au cours de la production, la première étape consiste à identifier quelle partie du processus est à l’origine de la variation.
Cette approche de dépannage peut aider à identifier si la variation provient de l’étape de pulvérisation, d’alimentation, de refroidissement ou de criblage.
Comment améliorer la stabilité de la taille des particules de poudre de rotomoulage PE
Une fois les causes potentielles identifiées, les méthodes de contrôle de la taille des particules deviennent plus claires.
Contrôler l'écart entre les disques du pulvérisateur

Un espacement de disque stable et réglable peut être ajusté en fonction de la matière première PE, de la taille des particules d'alimentation, de la taille de la poudre cible et du rendement requis. Ne vous contentez pas de rechercher un écart plus petit ; l’objectif devrait être d’atteindre systématiquement la taille de particule cible.
Utiliser des composants de pulvérisation résistants à l'usure

Inspectez régulièrement les disques et les lames pour détecter toute usure, et entretenez-les ou remplacez-les si nécessaire.
Maintenir une alimentation stable en matériaux

En fonction de la matière première et des exigences de production, des systèmes d'alimentation automatiques, vibrants, verticaux, sous vide ou par déferrage peuvent être utilisés pour maintenir un flux de matière stable dans la chambre de pulvérisation.
Contrôler la température de pulvérisation

Sélectionnez le refroidissement par air, le refroidissement par eau ou le refroidissement air-eau en fonction du matériau et de la puissance requise, et surveillez la température de fonctionnement.
Contrôler la poudre finale grâce au criblage

La poudre finale doit être évaluée après criblage plutôt que sur la base uniquement de la poudre sortant directement de la chambre de pulvérisation.
Le dépistage peut aider à séparer :
-
Particules grossières
-
Particules de taille cible
-
Amendes excessives
Cela permet de mieux contrôler la répartition granulométrique de la poudre finale.
Les spécifications appropriées du tamis doivent être déterminées en fonction de la taille de poudre cible et de l’application finale.
40 Mesh sont-ils suffisants pour définir la qualité de la poudre PE ?
« Votre machine peut-elle produire de la poudre de 40 mesh ?
C'est une question courante lorsque les clients choisissent un pulvérisateur PE.
La question est importante, mais le mesh 40 ne définit pas à lui seul la qualité de la poudre.
Deux poudres peuvent toutes deux être décrites comme étant de 40 mesh, alors que leurs distributions granulométriques réelles peuvent être différentes.
Par exemple, une poudre peut contenir une proportion plus élevée de particules grossières, tandis qu’une autre peut contenir plus de particules fines.
Par conséquent, la poudre PE doit être évaluée en fonction de plusieurs paramètres :
Cette approche fournit une évaluation plus pratique de la poudre PE que la simple comparaison d'une seule spécification de maillage.
Besoin de poudre de rotomoulage PE 40 mesh ?
Ne choisissez pas un pulvérisateur uniquement en fonction de la taille des mailles. Envoyez-nous votre matériau PE et la taille de particule cible pour les tests.
Comment Mao Yue résout-il l’incohérence de la taille des particules de la poudre de rotomoulage PE ?
Fabrication en interne de composants de pulvérisation de base

Mao Yue fabrique ses propres disques et lames de pulvérisateur, avec un contrôle sur le développement des moules, l'usinage, le traitement des bords et l'inspection. Cela permet de maintenir la précision d’usinage et la géométrie de travail des principaux composants de pulvérisation.
Usinage de précision et équilibrage dynamique
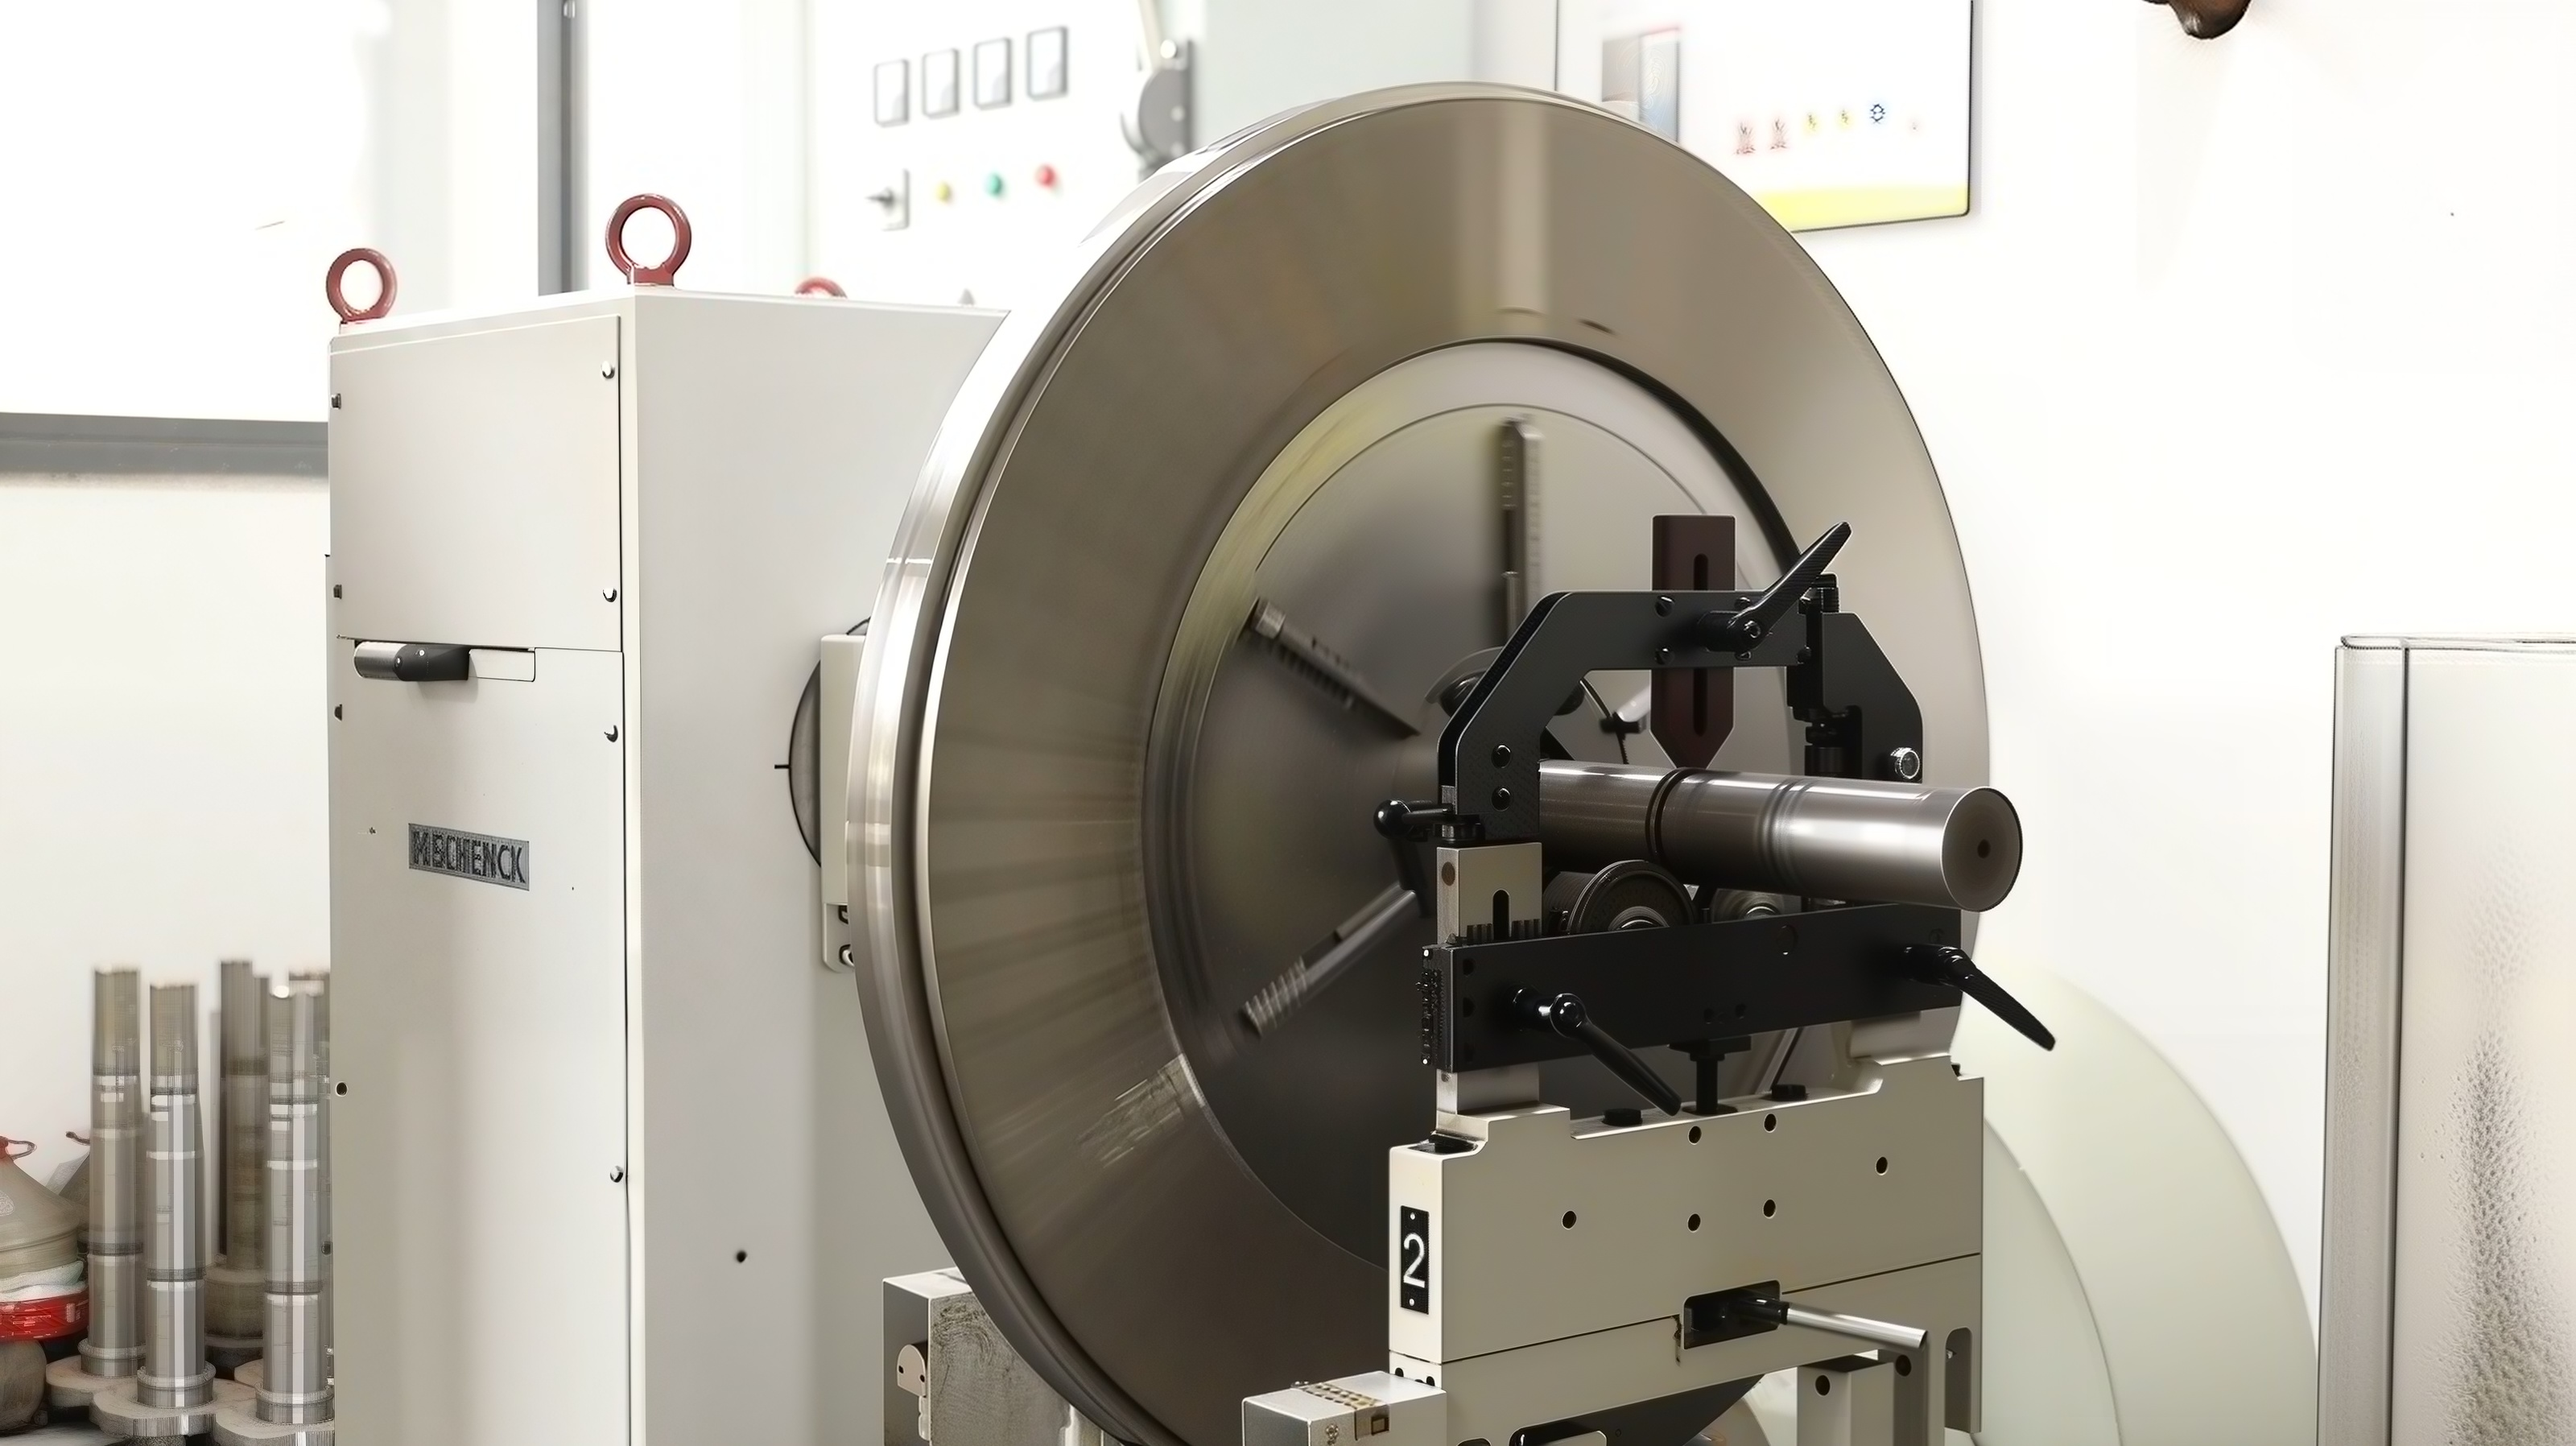
Les disques du pulvérisateur doivent maintenir une géométrie et un équilibre stables pendant le fonctionnement à grande vitesse. Mao Yue utilise un usinage de précision et un équilibrage dynamique pour réduire les variations de fonctionnement et aider à maintenir des conditions de pulvérisation stables.
Contrôlez l'ensemble du processus, pas seulement un paramètre
Mao Yue ne sélectionne pas l'équipement uniquement en fonction du diamètre du disque, de la puissance du moteur ou du maillage cible. Au lieu de cela, le processus de pulvérisation complet est évalué en fonction de l'alimentation, de l'espacement des disques, de l'état des composants, de la température, du criblage et des tests réels des matériaux.
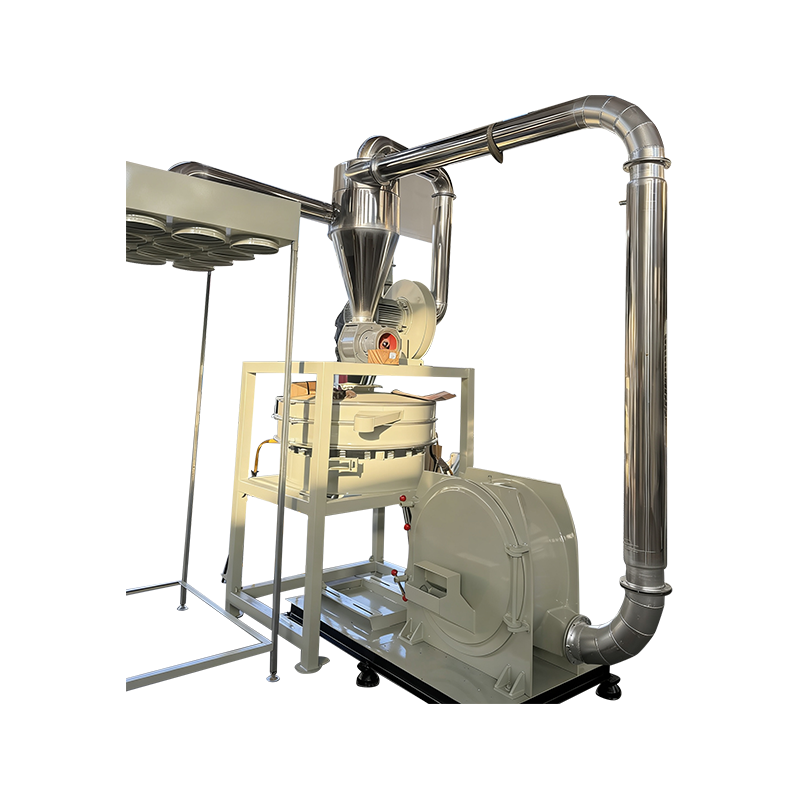
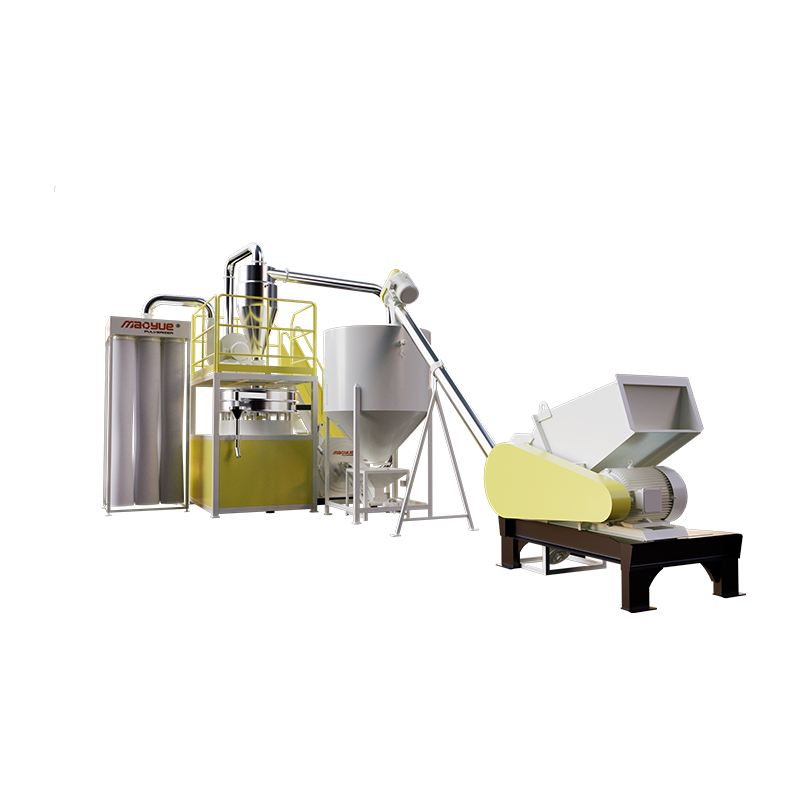
Pulvérisateur Mao Yue PE : contrôle de la stabilité de la poudre dans l'ensemble du système
Mao Yue ne se concentre pas sur un seul paramètre du pulvérisateur, mais sur le processus complet de pulvérisation du PE.
En fonction des exigences du projet, le système peut intégrer :
Alimentation → Élimination du fer → Pulvérisation → Refroidissement air/eau → Criblage → Séparation cyclonique → Collecte de poussière → Collecte de poudre

Pourquoi tester le matériau PE réel avant de choisir un pulvérisateur ?
Différentes matières premières PE peuvent se comporter différemment pendant le processus de pulvérisation. En conséquence, la même configuration d’équipement peut produire des résultats différents avec des matériaux différents.
Tester le matériau réel avant la sélection finale de l'équipement fournit un moyen plus direct d'évaluer les performances de pulvérisation et les conditions de fonctionnement.
Mao Yue peut tester et évaluer votre matériel PE sur la base des informations suivantes :
-
Matériau PE et taille des particules d'alimentation
-
Maille de poudre cible ou taille de particule
-
Sortie requise
-
Heures de travail par jour
-
Application finale du rotomoulage
-
Problèmes actuels liés à la poudre
Les tests se concentrent sur :
-
Finesse de la poudre et répartition granulométrique
-
Capacité de production
-
Augmentation de la température
-
Performances alimentaires
-
Performances de collecte de poudre
Sur la base des résultats des tests, une configuration de pulvérisateur, une méthode de refroidissement et des conditions de fonctionnement plus appropriées peuvent ensuite être déterminées.
Pour le PE recyclé et les matériaux présentant des variations significatives de caractéristiques, les tests de matériaux réels peuvent être particulièrement utiles.
Foire aux questions
Une poudre de rotomoulage PE plus fine est-elle toujours meilleure ?
Non. La taille appropriée des particules de poudre dépend de la matière première, des conditions de traitement, du moule et de l’application finale. Ce qui compte, c'est d'obtenir une distribution granulométrique stable qui réponde aux exigences de l'application, plutôt que de simplement produire une poudre plus fine.
L’usure de la lame peut-elle affecter la taille des particules de poudre PE ?
Oui. L'usure des lames et des disques peut modifier leur géométrie de travail, ce qui peut progressivement affecter l'efficacité de pulvérisation et la taille finale des particules de poudre.
Comment puis-je contrôler la température pendant la pulvérisation du PE ?
La capacité de refroidissement doit être adaptée à la matière première et à la puissance requise. En fonction des conditions de production réelles, un refroidissement par air, un refroidissement par eau ou un refroidissement air-eau peut être utilisé.
Comment choisir le bon pulvérisateur PE ?
Commencez par la matière première réelle, la taille des particules cible, le rendement requis, les heures de travail et l'application finale. Tester le matériau réel avant la sélection finale de l'équipement peut fournir une base plus fiable pour choisir le bon pulvérisateur.
Mao Yue peut-il tester mon matériel PE ?
Oui. Vous pouvez fournir un échantillon de matériau PE, la taille des particules de poudre cible, le rendement requis, les heures de travail par jour et l'application finale. Mao Yue peut tester le matériau réel pour évaluer les performances de pulvérisation et discuter d'une configuration d'équipement appropriée.
Qu'est-ce qui cause l'augmentation des particules grossières dans la poudre de rotomoulage PE ?
Les causes courantes incluent un écart excessif entre les disques, l'usure des disques ou des lames, des changements dans les conditions d'alimentation et des changements dans les conditions de criblage. La cause doit être identifiée en tenant compte du temps de production, des changements dans la qualité de la poudre et des conditions de fonctionnement de l'équipement.
La taille des particules de votre poudre de rotomoulage PE est-elle stable ?
Si votre poudre de rotomoulage PE présente des variations d'un lot à l'autre, un excès de grosses particules, un excès de fines, une alimentation instable ou des fluctuations de production, le problème ne vient peut-être pas de la poudre elle-même.
La question la plus importante est :
Où se produit la variation de la taille des particules lors du processus de pulvérisation ?
Nous pouvons évaluer :
-
Taille de maillage cible
-
Caractéristiques des matières premières
-
Sortie requise
-
Méthode de refroidissement
-
Configuration du pulvérisateur
-
Tests de matériaux réels
Mao Yue peut tester votre matériau PE réel, évaluer le processus de pulvérisation et discuter d'une configuration de pulvérisateur PE appropriée en fonction des résultats des tests.
Vous recherchez un pulvérisateur PE capable de produire une poudre de rotomoulage stable ? Testez votre matériel réel avant la sélection finale de l'équipement.