

 中文简体
La qualité des produits rotomoulés dépend non seulement de la matière première en polyéthylène, mais également de la taille des particules de poudre, de leur distribution granulométrique, de leur fluidité et des conditions réelles de traitement.
Pour les fabricants de rotomoulage, le broyage du matériau PE jusqu'à la taille de maille cible ne signifie pas nécessairement que la poudre obtenue est adaptée à la production. Une proportion excessive de particules grossières, des variations dans la distribution granulométrique ou des augmentations de température pendant un fonctionnement continu peuvent tous affecter les performances de traitement en aval.
Alors, comment produire de la poudre PE adaptée au rotomoulage ?
La clé est de faire correspondre les caractéristiques des matières premières, l’équipement de pulvérisation, la méthode de refroidissement, les conditions de criblage et les exigences d’inspection de la poudre finie plutôt que de simplement viser une poudre plus fine.
Cet article explique le processus de production de poudre de rotomoulage PE, les facteurs clés dans la sélection du pulvérisateur, les méthodes de vérification de la qualité de la poudre et comment Mao Yue aide ses clients à évaluer les solutions de pulvérisation de PE appropriées grâce à des tests de matériaux réels et à la fabrication en interne des composants de base.
Qu'est-ce qui rend la poudre PE adaptée au rotomoulage ?
Le rotomoulage est un processus dans lequel un moule chauffé tourne de manière à ce que la matière plastique fonde progressivement et recouvre la surface intérieure du moule. Pour de nombreuses applications de rotomoulage, le polyéthylène doit être pulvérisé en poudre adaptée à un traitement ultérieur.
La poudre PE pour rotomoulage doit être évaluée en fonction de la qualité de la résine, de la structure du produit et du processus de moulage. Les facteurs clés comprennent :
-
Taille des particules cible : La poudre doit répondre aux exigences de finesse de l’application spécifique de rotomoulage.
-
Distribution granulométrique : outre la taille moyenne des particules, les proportions de particules grossières, de particules fines et de particules en dehors de la plage cible doivent être prises en compte.
-
Fluidité de la poudre : la forme des particules et la proportion de particules fines peuvent affecter la façon dont la poudre se déplace et se répartit à l'intérieur du moule.
-
Stabilité de la température : L'augmentation de la température pendant la pulvérisation doit être correctement contrôlée pour réduire le risque de ramollissement, d'adhésion et d'agglomération du matériau.
-
Cohérence d'un lot à l'autre : les différents lots de production doivent maintenir des spécifications de poudre et des caractéristiques de traitement raisonnablement cohérentes.
Pour certaines applications de rotomoulage PE, un maillage de 20 à 40 peut servir de plage de référence. Toutefois, il ne s’agit pas d’une norme universelle pour tous les produits. L'objectif réel doit être déterminé en fonction des caractéristiques des matières premières, de la structure du produit et du processus de rotomoulage.
Par conséquent, la poudre de rotomoulage PE appropriée doit non seulement répondre à la finesse cible, mais également passer l'inspection de la taille des particules et, si nécessaire, les essais de moulage réels pour vérifier si elle répond aux exigences de production.
Quel est le processus de production de la poudre de rotomoulage PE ?
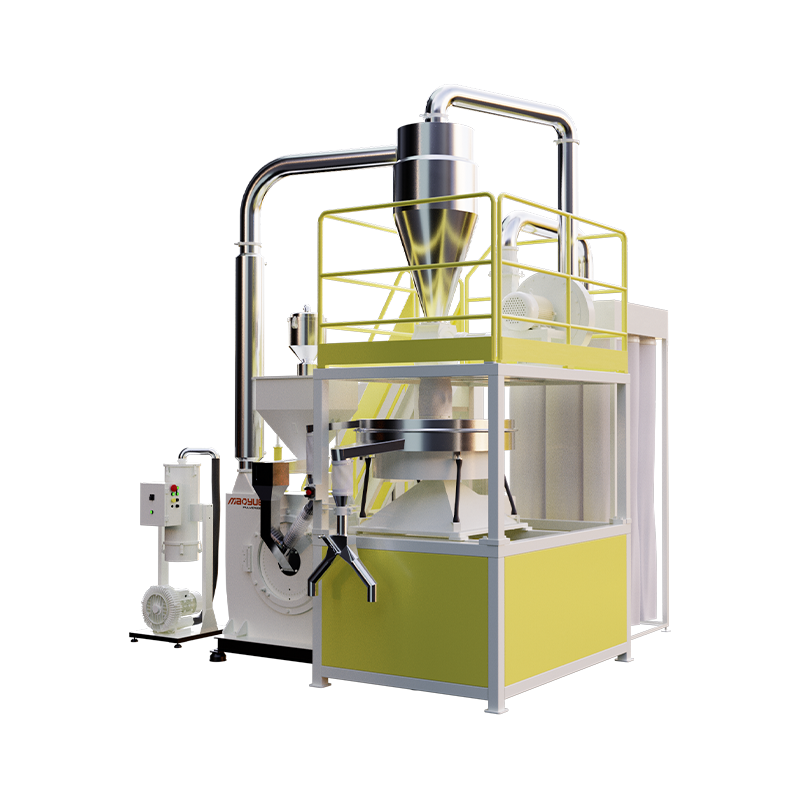
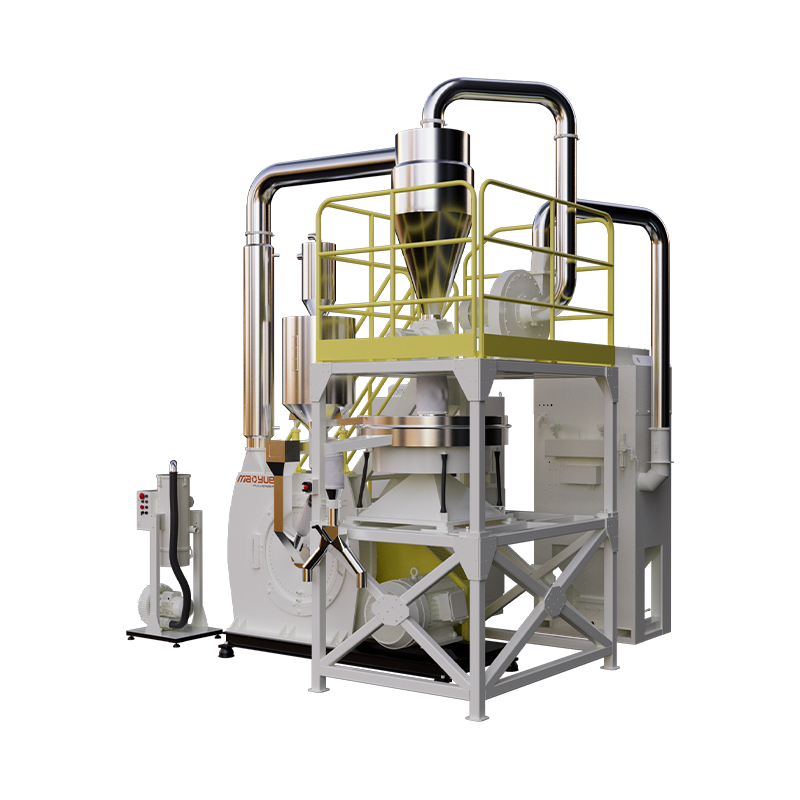
La production de poudre de rotomoulage PE implique généralement l'évaluation des matières premières, l'alimentation, la pulvérisation, le refroidissement, le criblage, la collecte de la poudre et l'inspection du produit fini.
Un processus de production typique est :
Évaluation des matières premières PE → Alimentation → Pulvérisation → Refroidissement → Criblage → Collecte de poudre → Inspection de la poudre finie
Chaque étape répond à un objectif différent.
Évaluation des matières premières : confirmez le type de matériau PE, la qualité de la résine, la taille de l'alimentation et les spécifications de la poudre cible pour prendre en charge la sélection de l'équipement et l'évaluation du processus.
Alimentation : Contrôlez l'état et le débit du matériau entrant dans le pulvérisateur en fonction des exigences de l'équipement afin de réduire l'impact des fluctuations d'alimentation sur la production.
Pulvérisation : utilisez des composants de travail de base, tels que des disques de meulage et des lames, pour traiter le matériau PE dans la plage de granulométrie cible.
Refroidissement : Aide contrôler la chaleur générée lors de la pulvérisation . La configuration de refroidissement doit correspondre aux caractéristiques des matériaux et aux exigences de fonctionnement de l'équipement.
Criblage : Séparez la poudre qui répond aux exigences de criblage spécifiées des particules nécessitant un traitement ultérieur, réduisant ainsi la proportion de particules hors spécifications dans le produit fini.
Collecte de poudre : transportez et collectez la poudre qualifiée tout en gérant la poussière, les fuites et les pertes de matière.
Inspection de la poudre finie : vérifiez si la poudre répond aux spécifications prédéfinies et vérifiez d'autres paramètres clés en fonction des exigences du client.
L'ensemble de la chaîne de production doit maintenir un équilibre entre les capacités de traitement des différentes étapes. Par exemple, si le système de criblage ou de collecte ne peut pas gérer le débit du pulvérisateur, la production globale peut être limitée même si la machine principale a une capacité de traitement suffisante.
Comment choisir un système de pulvérisation pour la production de poudre de rotomoulage PE
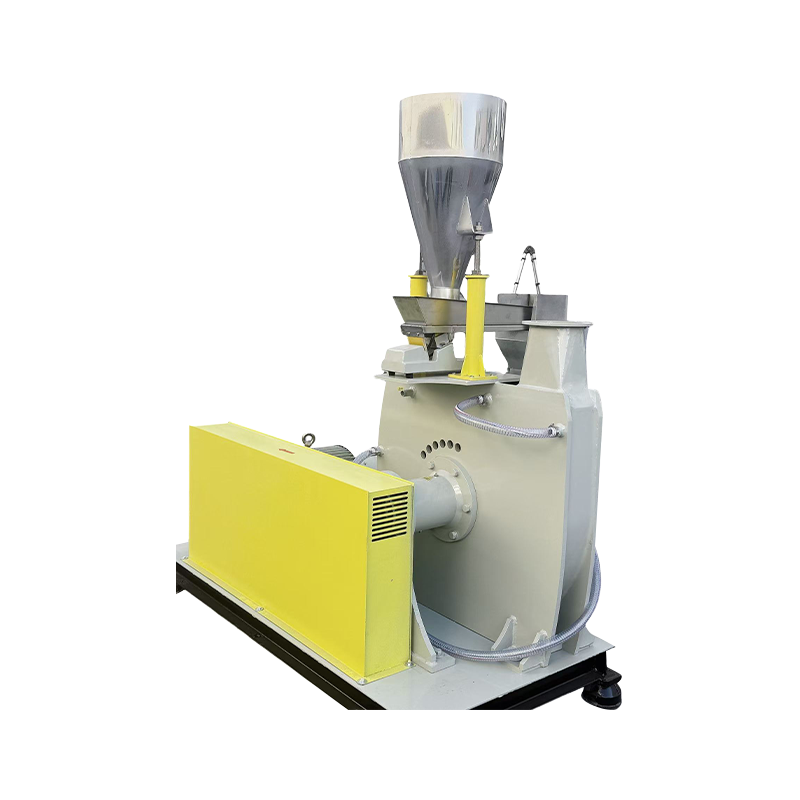
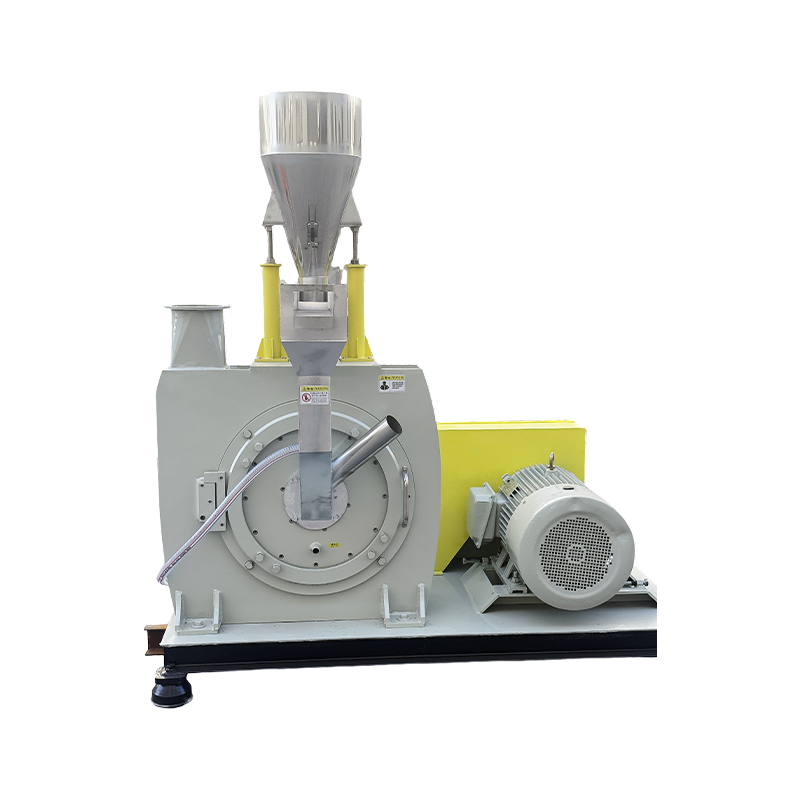
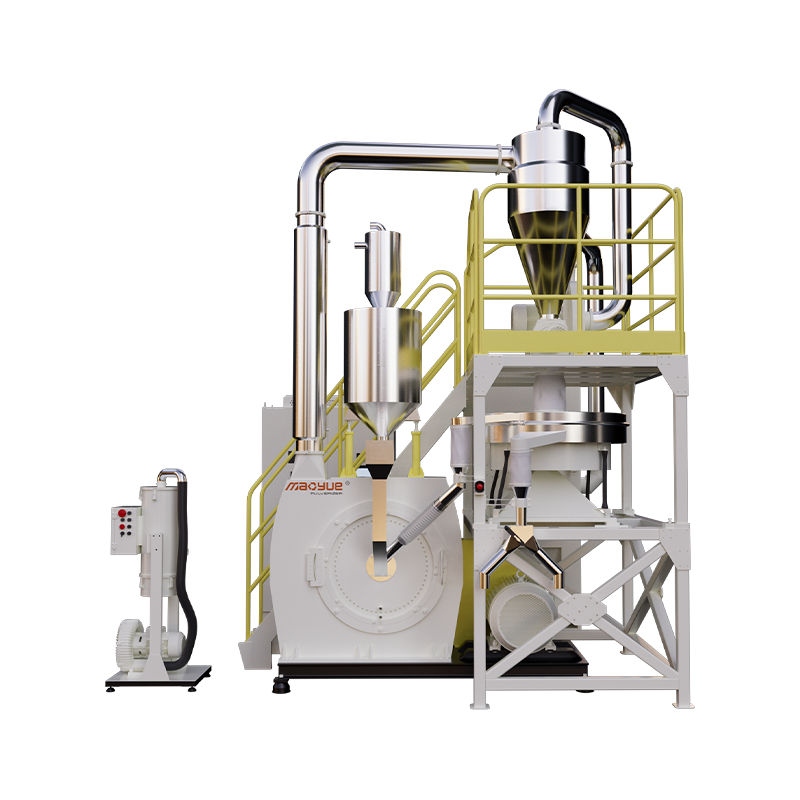
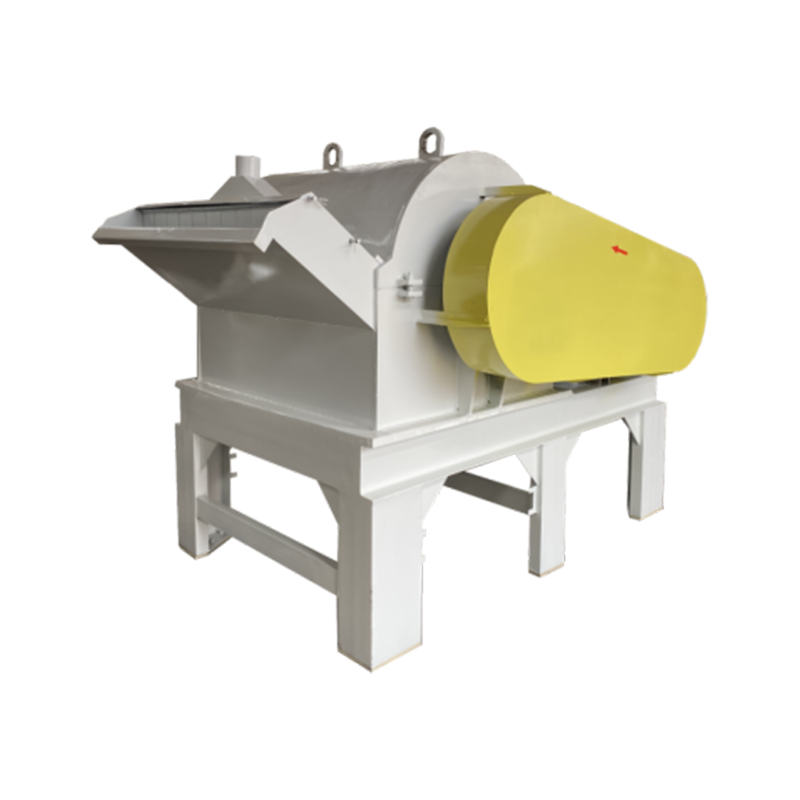
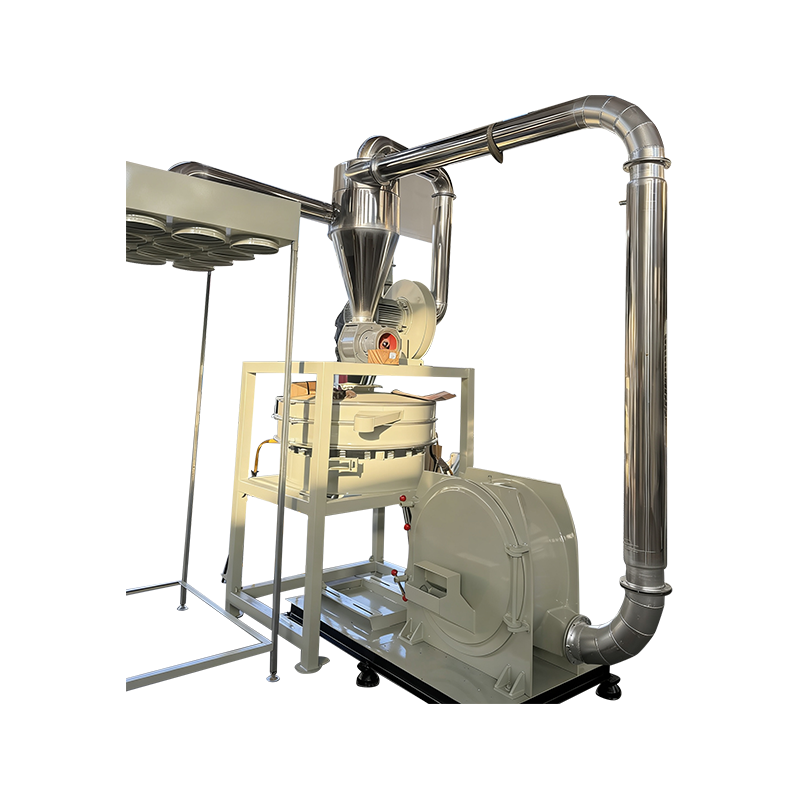
Un pulvérisateur de plastique est un équipement essentiel dans la production de poudre de rotomoulage PE. Lors de la sélection d’un système, les fabricants ne doivent pas seulement prendre en compte la puissance du moteur et la capacité nominale. La qualité des composants de base, l'ajustement de l'écart de broyage et la capacité du système complet à répondre aux spécifications de la poudre cible et aux exigences de production doivent également être évaluées.
Conditions de travail des disques et lames de meulage

La géométrie de travail, la précision d'usinage et l'état d'usure des disques de meulage et des lames affectent le processus de pulvérisation. À mesure que ces composants s'usent, leurs conditions de travail réelles peuvent changer, affectant potentiellement la poudre. taille des particules et sortie.
Écart de meulage réglable

L'espace de broyage doit être adapté aux caractéristiques de la matière première et aux spécifications de la poudre cible.
Un réglage d’écart approprié permet d’équilibrer la finesse cible, le rendement de production et les conditions de fonctionnement de l’équipement. Pour une production à long terme, les fabricants doivent également se demander si l'écart peut rester stable et si des conditions de travail appropriées peuvent être rétablies après la maintenance.
Évaluer la configuration du refroidissement et les exigences de fonctionnement continu

La capacité de refroidissement doit être évaluée en fonction des caractéristiques de la matière première, de la finesse cible, de la charge de pulvérisation et de la durée de fonctionnement prévue. La configuration de refroidissement sélectionnée doit être capable de répondre aux exigences de production prévues.
Vérifier la compatibilité globale du système

La capacité nominale de l'équipement n'est pas nécessairement égale à la production réelle lors du traitement d'un matériau spécifique à une finesse particulière.
Lors de l'évaluation de l'équipement, clarifiez le type de matière première, la finesse cible, les conditions de fonctionnement et l'équipement auxiliaire associé à la capacité indiquée. Si la chaîne de production comprend des systèmes d'alimentation, de criblage, de transport et de collecte de poudre, la capacité de traitement de chaque étape doit également être vérifiée.
Un système de pulvérisation de PE approprié doit être sélectionné en fonction des objectifs de production réels plutôt qu'en comparant uniquement la puissance du moteur ou les modèles de machines.
Comment vérifier la qualité de la poudre PE et la stabilité de la production
L'objectif principal de l'étape de pulvérisation est d'amener la matière première dans les spécifications de la poudre cible tout en surveillant les écarts du processus.
En production réelle, la qualité de la poudre et la stabilité de la production peuvent être évaluées de trois manières.
Tout d’abord, vérifiez si la distribution granulométrique répond aux exigences.
Testez les proportions de particules dans différentes plages de tailles selon les spécifications du produit prédéfinies pour déterminer si la poudre finie répond aux exigences cibles.
Deuxièmement, comparez les résultats d’inspection de différentes périodes de production.
Si la distribution granulométrique change de manière persistante dans des conditions de production par ailleurs similaires, des contrôles supplémentaires de l'état de l'équipement et des paramètres de fonctionnement sont nécessaires pour déterminer si le procédé s'est écarté de son état prévu.
Troisièmement, analysez les anomalies ainsi que les conditions de production et de fonctionnement.
Si la poudre devient progressivement plus grossier tandis que le rendement diminue , ou si les conditions de fonctionnement de l'équipement changent, inspectez les disques et lames de meulage, l'espace de meulage et les conditions d'alimentation.
La combinaison des résultats de l'inspection des poudres avec les dossiers de fonctionnement des équipements fournit une base plus fiable pour décider si des ajustements de processus ou une maintenance des équipements sont nécessaires, plutôt que de se fier à un seul résultat de test.
Comment contrôler l'augmentation de la température et réduire l'agglomération de la poudre PE
Le système de refroidissement doit être évalué en fonction des caractéristiques des matières premières, des spécifications de la poudre cible, de la charge de l'équipement et des exigences de fonctionnement continu. Le refroidissement par air ou le refroidissement combiné air et eau doit être sélectionné en fonction des conditions de traitement réelles plutôt que du modèle de machine uniquement.
Lorsque la chaleur générée dépasse la capacité de dissipation thermique du système, la température du matériau peut augmenter progressivement. Si le PE ramollit ou devient collant, une agglomération de poudre, une fluidité réduite ou des changements dans les performances de production peuvent survenir.
Le contrôle de ce risque nécessite une évaluation des conditions de traitement, de la capacité de refroidissement et des performances opérationnelles réelles.
Charge de pulvérisation et conditions de traitement
Le débit d'alimentation, la finesse de la cible et la charge de l'équipement influencent tous la génération de chaleur pendant la pulvérisation.
Si le débit d'alimentation est augmenté ou si une poudre plus fine est ciblée sans évaluer en même temps la capacité de dissipation thermique, les conditions de fonctionnement de l'équipement peuvent devenir instables. Les paramètres de fonctionnement doivent donc être ajustés en fonction des objectifs réels du matériau et de la production.
Système de refroidissement et capacité de dissipation thermique
Le refroidissement par air aide à éliminer la chaleur générée lors de la pulvérisation. Avec un système correctement conçu, le refroidissement par eau peut fournir une dissipation thermique supplémentaire.
Les performances réelles d'un système de refroidissement combiné air-eau dépendent de la conception de l'équipement, des conditions de refroidissement, des caractéristiques des matières premières et de la charge de fonctionnement.
Performance opérationnelle continue
Un pulvérisateur fonctionnant normalement lors d’un court essai ne maintient pas nécessairement les mêmes conditions de traitement lors d’une production prolongée.
Pour les projets de production continue, la durée de fonctionnement, les changements de température, l'agglomération de poudre et le rendement doivent être évalués ensemble pour déterminer si l'équipement peut répondre de manière cohérente aux exigences de production.
Il est également important de reconnaître que l’agglomération n’est pas toujours causée uniquement par un refroidissement insuffisant. Les caractéristiques des matières premières, les conditions d’alimentation et les paramètres de pulvérisation peuvent également contribuer. En cas d'agglomération, identifiez où le problème se développe avant de décider s'il convient d'ajuster les conditions de fonctionnement ou de réévaluer la configuration du système.
Comment Mao Yue aide-t-il ses clients à produire de la poudre PE pour le rotomoulage ?
Pour Mao Yue, un projet de pulvérisateur de rotomoulage PE ne consiste pas simplement à fournir une machine. L'objectif est d'évaluer une solution de pulvérisation appropriée en fonction de la matière première du client, des spécifications de la poudre cible et des exigences de production.
Notre approche se concentre sur trois domaines clés.
Tests de matériaux réels : sélection d'équipement de base sur des conditions de traitement réelles
Différents matériaux PE peuvent présenter des caractéristiques de traitement différentes. Les résultats réels de pulvérisation ne peuvent pas être entièrement déterminés à partir du seul nom de la résine, de la puissance du moteur ou de la capacité théorique.
Mao Yue peut effectuer des tests de matériaux réels en utilisant les matières premières fournies par le client et évaluer la solution d'équipement en fonction de la taille des particules cible, du rendement attendu et des exigences de production.
Les tests peuvent se concentrer sur les domaines suivants :
-
Inspection des poudres : enregistrez les résultats des tests par rapport aux spécifications définies par le client pour prendre en charge la configuration de l'équipement et l'évaluation des processus.
-
Capacité de production : enregistrez la production réelle lors du traitement du matériau spécifié jusqu'à la finesse cible, fournissant ainsi une référence pour la sélection de l'équipement.
-
Changements de température : surveillez l'augmentation de la température pendant la pulvérisation pour évaluer si la configuration de refroidissement et les conditions de fonctionnement sont adaptées.
-
Performance opérationnelle : évaluez l'état de la poudre et les performances de l'équipement pour identifier les paramètres de traitement qui nécessitent un ajustement ou une vérification plus approfondi.
Ces résultats de tests aident les clients à comprendre la qualité de la poudre, le rendement réel et les changements de température pour un matériau PE spécifique dans des conditions de traitement définies. Ils peuvent également aider à identifier les risques de production qui nécessitent une vérification plus approfondie.
Cependant, les résultats des tests de matériaux ne remplacent pas une vérification continue du fonctionnement à long terme ou des essais de rotomoulage réels.
Fabrication en interne de disques et de lames de meulage : application de la fabrication de composants de base à la gestion des performances de pulvérisation

Mao Yue fabrique ses propres disques et lames de meulage, en utilisant des processus d'usinage et d'inspection pour contrôler la géométrie de travail critique et la précision dimensionnelle.
Lors d'une production à long terme, la valeur des composants essentiels réside non seulement dans leur précision d'usinage initiale, mais également dans leur capacité à les inspecter et à les entretenir en fonction de leur état d'usure réel.
Lorsque la taille des particules de poudre ou le débit change, l'état de fonctionnement des disques et lames de meulage, l'espace de meulage et les enregistrements d'exploitation pertinents peuvent être vérifiés pour déterminer si un entretien ou des ajustements sont nécessaires. Cela fournit une base plus éclairée pour les décisions de maintenance que de se fier uniquement à la dureté de la lame ou à un intervalle de remplacement fixe.
Configuration complète du système : adapter chaque étape de traitement aux exigences de production
La production de poudre de rotomoulage PE implique l'alimentation, la pulvérisation, le refroidissement, le criblage, le transport et la collecte de la poudre. Différents projets ont des matières premières, des spécifications cibles, des exigences de production et des calendriers d'exploitation différents, de sorte que leurs configurations système peuvent également différer.
Pour chaque projet, Mao Yue peut évaluer :
-
Si la capacité de traitement du pulvérisateur atteint le résultat cible.
-
Si la configuration de refroidissement convient aux caractéristiques des matières premières et aux exigences de fonctionnement continu.
-
Si la capacité de criblage répond aux spécifications de la poudre cible.
-
Si les systèmes de transport et de collecte peuvent gérer la capacité de production attendue.
Notre objectif n’est pas de fournir à chaque client une configuration identique. Au lieu de cela, nous évaluons la manière dont les différentes étapes fonctionnent ensemble dans des conditions de traitement réelles pour aider les clients à sélectionner leurs équipements et à planifier leurs lignes de production.
Trouvez la bonne solution de pulvérisation pour votre production de poudre PE par rotomoulage
Si vous envisagez une nouvelle ligne de production de poudre de rotomoulage PE ou si votre équipement existant présente des problèmes tels qu'une taille de particule incohérente, des particules grossières excessives, une augmentation de la température, une agglomération de poudre ou un rendement inférieur aux attentes, contactez Mao Yue pour une évaluation technique.
Partagez votre type de matériau PE, les spécifications de la poudre cible, le rendement attendu et les défis de production actuels. Si certains paramètres n'ont pas encore été déterminés, vous pouvez toujours fournir les informations disponibles. Nous pouvons ensuite discuter des tests de matériaux et de la sélection des équipements en fonction de vos besoins réels de production.
FAQ : questions fréquemment posées sur la production de poudre de rotomoulage PE
Quelle taille de maille est généralement requise pour la poudre de rotomoulage PE ?
Il n’existe pas de taille de maillage unique adaptée à chaque application de rotomoulage. Une gamme de 20 à 40 mesh peut servir de référence pour certaines poudres de rotomoulage PE. Les exigences réelles doivent être déterminées en fonction de la qualité de la résine, de la structure du produit et du processus de rotomoulage.
Pourquoi la poudre PE contient-elle encore trop de particules grossières après pulvérisation ?
Les causes possibles incluent l'état de fonctionnement des disques et lames de meulage, l'espace de broyage, les conditions d'alimentation en matières premières ou les performances de criblage. Déterminez d’abord si les particules grossières sont générées lors de la pulvérisation ou si elles ne sont pas efficacement séparées lors du criblage.
Pourquoi la poudre PE s’agglomère-t-elle pendant la pulvérisation ?
L'augmentation de la température peut ramollir le PE et le rendre collant, mais les caractéristiques des matières premières, les conditions d'alimentation et les paramètres de pulvérisation peuvent également contribuer à l'agglomération. Le processus de production réel doit être examiné pour identifier où le problème se produit.
Le refroidissement à l’azote liquide est-il nécessaire pour la production de poudre de rotomoulage PE ?
Le refroidissement à l'azote liquide n'est pas nécessaire pour chaque application de poudre de rotomoulage PE. La nécessité d'une méthode de refroidissement spécialisée doit être évaluée en fonction des caractéristiques du matériau, de la finesse cible, des exigences de rendement et des besoins de contrôle de la température. Pour les matériaux PE appropriés, une pulvérisation mécanique à température ambiante avec un système de refroidissement par air approprié ou un système de refroidissement combiné air et eau peut être envisagée.
Comment choisir le bon pulvérisateur de rotomoulage PE ?
Évaluez les résultats réels des tests de matériaux, la taille des particules cible, les exigences de sortie, les conditions de fonctionnement continu, les systèmes de refroidissement et la qualité de fabrication des composants de base. Ne comparez pas les équipements uniquement en fonction de la puissance du moteur ou du modèle de machine.