

 中文简体
Deux lots de la même résine PE sont broyés sur le même pulvérisateur. Le premier lot s'écoule uniformément dans la trémie, se dépose dans chaque coin du moule et produit une pièce rotomoulée avec une épaisseur de paroi uniforme. Le deuxième lot fait un pont au niveau de l'embouchure de la trémie, bloque l'alimentation et laisse des vides dans la pièce finie. L'analyse par tamisage semble presque identique pour les deux lots. Ce n’est pas le cas de l’indice de fluidité.
L'indice de fluidité est le nombre pratique qui vous indique comment une poudre se comportera dans une chaîne de production réelle plutôt que la moyenne de ses tailles de particules sur papier. Il ne s’agit pas d’une seule valeur fixe mais d’une famille de mesures construite à partir de quelques tests simples. Cet article explique ce qu'est l'indice de fluidité, comment les versions les plus courantes sont calculées et pourquoi ces chiffres devraient influencer la façon dont vous choisissez et utilisez l'équipement de pulvérisation de plastique.
Qu'est-ce qu'un indice de fluidité ?
Un indice de fluidité est une note numérique qui décrit la facilité avec laquelle une poudre se déplace sous l'effet de la gravité, de la pression atmosphérique ou d'une agitation mécanique. Comme aucun test ne capture à lui seul tous les aspects du débit, le terme couvre plusieurs mesures liées, chacune répondant à une question différente. La poudre coule-t-elle librement ? Est-ce qu'il se tasse sous l'effet des vibrations ? Est-ce qu'il se cambre au-dessus d'une ouverture de trémie ? Est-ce qu'il s'écoule à un rythme constant à travers un orifice ?
L’échelle composite la plus largement référencée est l’indice de fluidité de Carr, développé dans les années 1960. Il combine quatre sous-indices, chacun noté de 0 à 25 :
- Indice d'angle de repos
- Angle d'index de la spatule
- Indice de compressibilité, également appelé indice de Carr
- Indice d'uniformité
Les quatre valeurs totalisent un score total sur 100. Un total plus élevé signifie un meilleur débit. Les bandes d'interprétation sont présentées ci-dessous.
| Note totale | Classification des flux |
|---|---|
| 90-100 | Excellent |
| 80-89 | Bien |
| 70-79 | Foire |
| 60-69 | Passable |
| 40-59 | Pauvre |
| 20-39 | Très pauvre |
| 0-19 | Très, très pauvre |
De nombreuses poudres de plastique fines se situent entre 60 et 75 avant toute action corrective. Des scores supérieurs à 80 peuvent être obtenus lorsque la distribution granulométrique est étroite et que la forme des particules est régulière, ce qui est exactement ce qu'un pulvérisateur en plastique bien conçu est censé offrir.
Indice de Carr et ratio de Hausner : les deux nombres les plus simples
La plupart des laboratoires de contrôle qualité partent de deux valeurs qui ne nécessitent aucune instrumentation coûteuse : l'indice de Carr, également appelé indice de compressibilité, et le rapport de Hausner. Les deux sont dérivés de la densité apparente et de la densité tapotée.
La densité apparente est mesurée en versant une masse connue de poudre dans un cylindre gradué et en lisant le volume non décanté. La densité tapée est mesurée après avoir tapoté mécaniquement le cylindre jusqu'à ce que le volume cesse de changer. Les formules sont :
Indice Carr = [(Densité taraudée - Densité apparente) / Densité taraudée] x 100
Rapport Hausner = Densité taraudée / Densité apparente
La logique derrière les deux est simple. Une poudre qui se tasse beaucoup plus étroitement après avoir été tapotée présente un frottement interparticulaire élevé et un verrouillage mécanique, qui résistent tous deux à l'écoulement. Une poudre dont les densités libres et tapotées sont presque égales a un faible frottement interne et s'écoule librement.
Voici un exemple fonctionnel. Une poudre PE a une densité apparente de 0,35 g/cm3 et une densité tassée de 0,47 g/cm3. L'indice Carr est de [(0,47 - 0,35) / 0,47] x 100, ce qui équivaut à 25,5. Le rapport Hausner est de 0,47/0,35, ce qui équivaut à 1,34. Les deux chiffres indiquent un débit passable, ce qui signifie que la poudre se déplacera mais peut nécessiter des vibrations ou une aide à l'écoulement dans les géométries critiques de la trémie.
| Indice Carr (%) | Rapport Hausner | Classification des flux |
|---|---|---|
| 10 ou moins | 13h00-13h11 | Excellent |
| 11-15 | 1.12-1.18 | Bien |
| 16-20 | 1.19-1.25 | Foire |
| 21-25 | 1,26-1,34 | Passable |
| 26-31 | 1,35-1,45 | Pauvre |
| 32-37 | 1,46-1,59 | Très pauvre |
| 38 ou plus | 1,60 ou plus | Très, très pauvre |
Ces deux indices sont suffisamment fiables pour que la Pharmacopée américaine les répertorie dans son chapitre officiel sur le flux de poudre, USP <1174>, aux côtés de plusieurs autres méthodes. Cela fait de l’indice Carr et du ratio Hausner un choix défendable et reproductible pour le contrôle des processus dans n’importe quelle usine de poudre.
Angle de repos et autres tests à connaître
L'angle de repos est l'angle le plus raide entre la pente d'un tas de poudre et la base horizontale une fois la poudre versée à travers un entonnoir. Il s’agit de l’indicateur de fluidité le plus rapide disponible et il est directement en corrélation avec la forme des particules. Les particules arrondies roulent les unes sur les autres et forment des tas à faible angle ; les particules irrégulières, en blocs ou fibreuses forment des tas abrupts.
Deux méthodes supplémentaires complètent le tableau pour les poudres plastiques. Le débit à travers un orifice mesure la masse de poudre déchargée par une ouverture définie par unité de temps, ce qui est directement pertinent pour le déchargement et le dosage de la trémie. Les tests par cellules de cisaillement mesurent le frottement interne et la cohésion sous charge, ce qui prédit le cambrage et le ratholing dans les silos de stockage. Pour le contrôle de production de routine, l'angle de repos combiné à l'indice de Carr et au rapport Hausner est généralement suffisant.
Pourquoi l'indice de fluidité est important dans la production de poudre plastique
La fluidité n’est pas une préoccupation abstraite en laboratoire. Il décide si une ligne de production fonctionne à sa capacité nominale ou s'arrête plusieurs fois par équipe, et décide si une pièce finie répond aux spécifications d'épaisseur de paroi ou devient un rebut.
Rotomoulage
Dans le rotomoulage, la poudre PE doit s'écouler uniformément à l'intérieur d'un moule tournant sur deux axes. Une mauvaise fluidité produit des épaisseurs de paroi inégales, des trous d'épingle et des ponts dans des géométries complexes. Les qualités de rotomoulage sont donc broyées selon une distribution granulométrique étroite avec une grande uniformité, et le broyeur à disques qui les produit doit être suffisamment stable pour maintenir cette distribution d'un lot à l'autre.
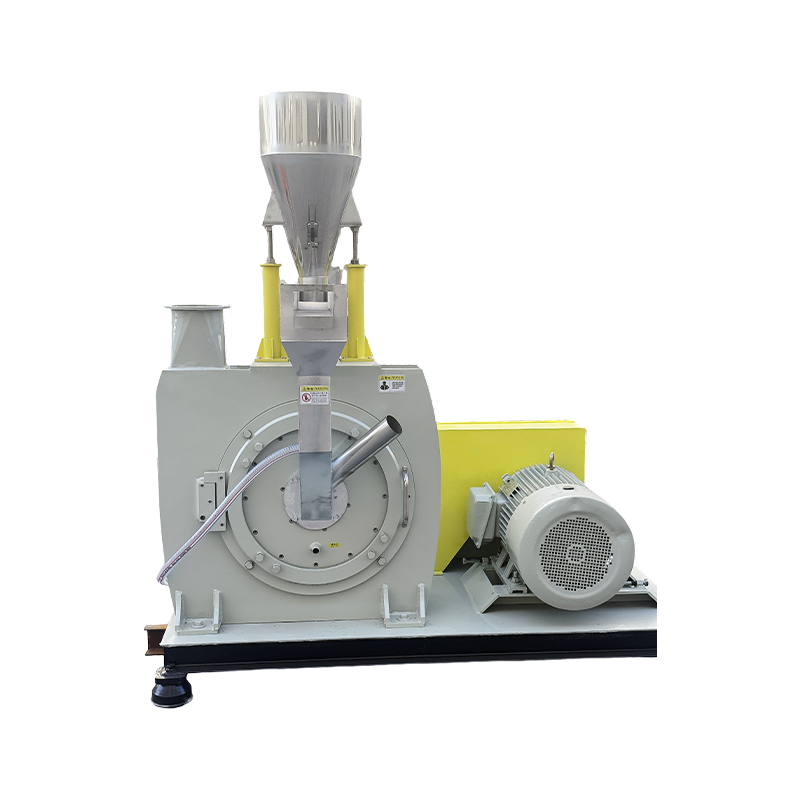
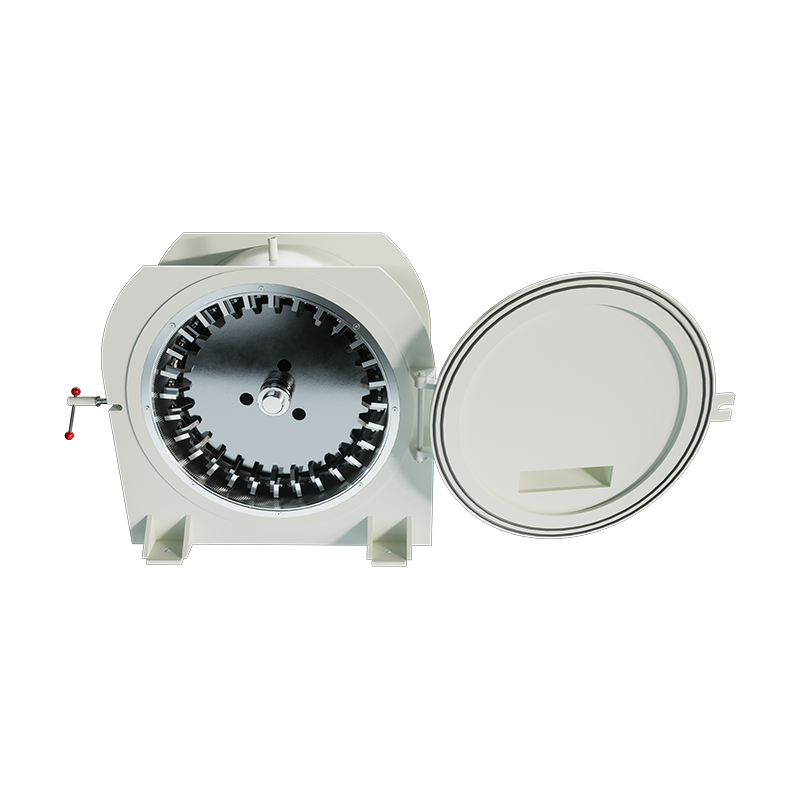
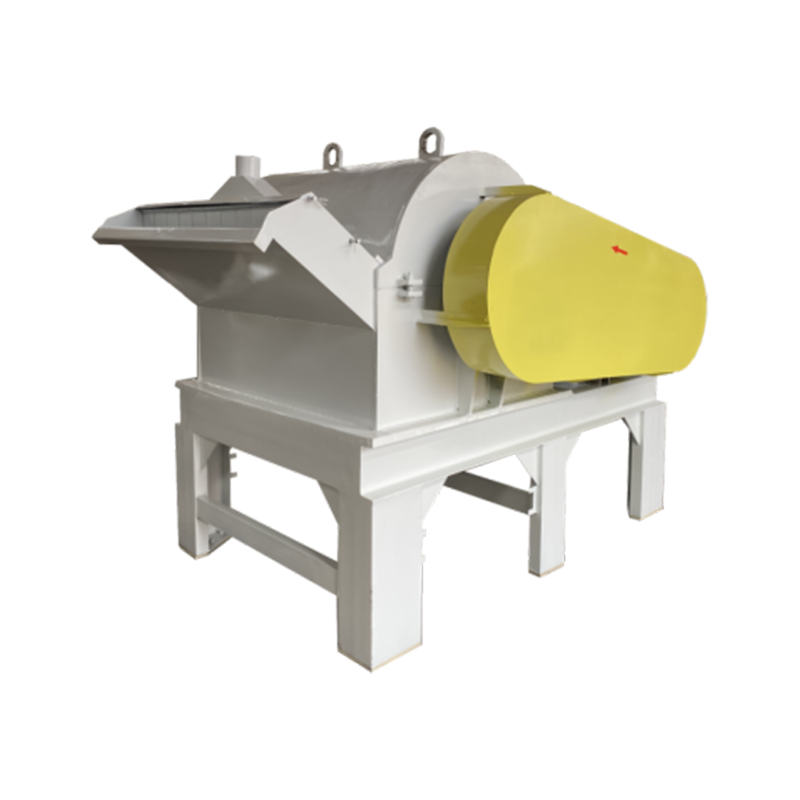
 Pulvérisateur de poudre de rotomoulage Mao Yue 500 PE avec disques de meulage DC53 Ce pulvérisateur compact est conçu pour les petits et moyens producteurs de rotomoulage, délivrant 150 à 450 kg/h avec une finesse de 20 à 100 mesh. Ses disques DC53 et ses lames rectifiées avec précision aident à maintenir une distribution étroite des particules pour une fluidité constante. Voir le produit →
Mélanges maîtres et composés polymères
Dans la production de mélanges maîtres et de composés, la poudre est dosée en continu dans une extrudeuse ou un mélangeur. Si la poudre inonde, se courbe ou change de densité apparente entre les lots, le dosage de l'additif change et la couleur finale ou les propriétés mécaniques dérivent. Un indice de fluidité stable fait donc partie de la cohérence d’un lot à l’autre, et n’est pas seulement une mesure de qualité intéressante.
PA et PP à température ambiante
Le PA et le PP sont des polymères résistants et ductiles qui résistent au broyage en dessous de leur température de transition vitreuse à moins qu'ils ne soient fragilisés par l'azote liquide. Le broyage à température ambiante évite ce coût, mais la forme des particules et la teneur en fines dépendent alors fortement de la conception du disque et de la vitesse du rotor. Une machine qui produit des particules régulières et en blocs donnera un indice de fluidité nettement meilleur qu'une machine qui déchiquete le polymère en fragments filandreux.
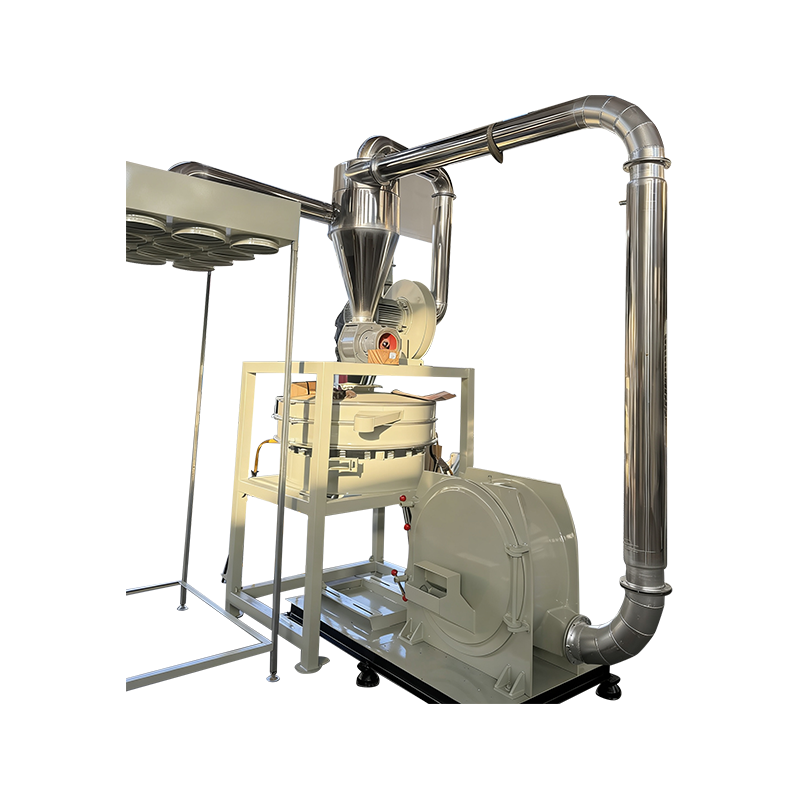
 Pulvérisateur à température ambiante Mao Yue PA/PP-500 pour polymères résistants Conçue pour le PA et le PP sans azote liquide, cette unité est dotée de disques en alliage à haute teneur en chrome et d'un contrôle intelligent de la température pour empêcher l'adhérence de la matière fondue. Il produit une poudre uniforme et fluide dans la plage de mailles 20 à 100, prenant en charge des indices de débit constants. Voir le produit →
Poudre fine de PVC
Les mélanges secs de PVC et les poudres fines sont utilisés dans les plastisols, le rotomoulage et l'extrusion. Les particules inférieures à 100 mesh augmentent la surface et améliorent la fusion, mais elles augmentent également la cohésion et augmentent l'angle de repos. Un pulvérisateur capable de produire une poudre fine tout en gardant une distribution granulométrique serrée maintiendra l'indice de fluidité dans une plage réalisable ; une machine qui génère une large répartition des fines les verra tomber rapidement.
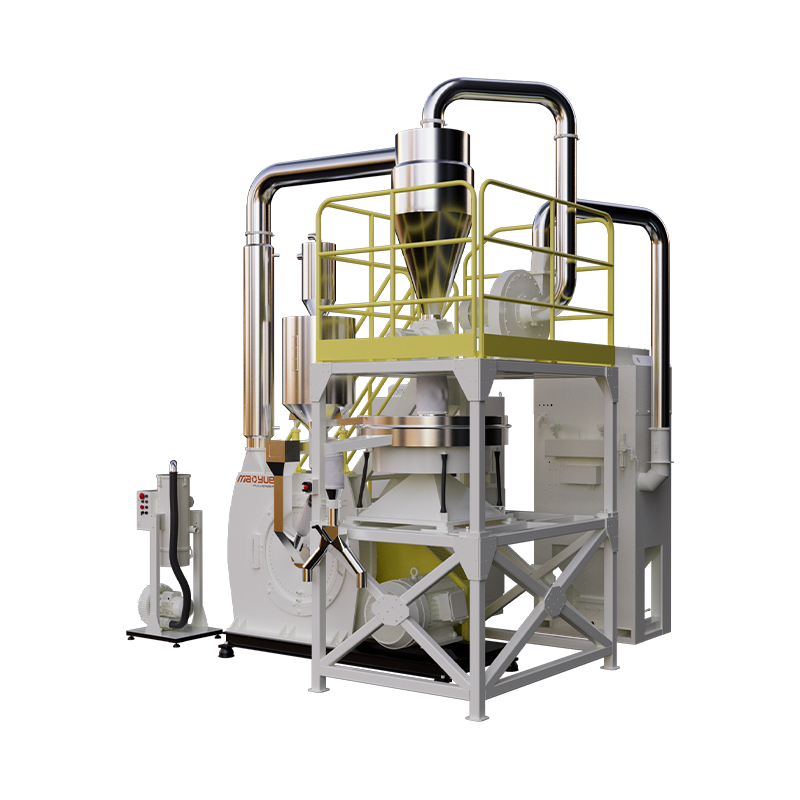
 Pulvérisateur de poudre fine en PVC Mao Yue 900 pour la production à haut volume En tant que produit phare de la série pour le traitement du PVC à grande échelle, cette machine à disque de 900 mm atteint des capacités allant jusqu'à 1 300 kg/h avec des disques en alliage durable et un refroidissement à double circuit. Il maintient la forme et la distribution des particules de manière serrée, aidant ainsi à maintenir une fluidité stable dans les opérations exigeantes. Voir le produit →
Comment les choix d'équipement modifient l'indice de fluidité
Ce que la plupart des discussions sur l'équipement oublient, c'est que l'indice de fluidité d'une poudre plastique est largement déterminé par la machine qui la broie. L'analyse par tamisage vous indique la taille moyenne des particules, mais la fluidité dépend de la distribution autour de cette moyenne et de la forme de chaque particule.
Une large répartition granulométrique est le premier ennemi d’un bon écoulement. Les particules fines se regroupent dans les espaces entre les plus grosses, augmentent la cohésion et augmentent la densité exploitée. Une distribution étroite maintient la poudre mobile. Chez Changzhou Mao Yue Intelligent Equipment, un fabricant de pulvérisateurs de plastique avec trente ans d'expérience dans la réduction de taille, chaque conception de machine vise le même résultat : une distribution granulométrique étroite et un indice de fluidité stable à la puissance nominale.
La gestion de la température est le deuxième facteur. Les résines telles que le PA et le PP se ramollissent lorsque le broyeur à disques chauffe et le polymère ramolli se déforme au lieu de se fracturer proprement. Le résultat est des particules allongées et un indice de fluidité dégradé. Un broyeur à température ambiante avec un refroidissement adéquat maintient le polymère suffisamment fragile pour se briser, produisant ainsi des particules en bloc régulières qui s'écoulent bien.
L’état du disque et de la lame est le troisième facteur. À mesure que les arêtes de coupe s'usent, les contraintes mécaniques sur le polymère augmentent, la génération de chaleur augmente et la proportion de particules irrégulières et de fines augmente. L’inspection régulière des disques et des lames du pulvérisateur n’est pas seulement une tâche de maintenance ; c'est une tâche de contrôle de la fluidité. Pour voir de plus près comment les composants internes du pulvérisateur affectent la forme des particules, lisez notre explication de que fait réellement un pulvérisateur en plastique .
Que demander avant d'acheter un pulvérisateur
Lorsque vous évaluez un équipement de pulvérisation, demandez des données sur le débit de poudre, pas seulement une analyse par tamisage. Tout fournisseur peut indiquer une taille moyenne de particules ; moins de personnes peuvent vous montrer l'indice Carr, le rapport Hausner et l'angle de repos de la poudre que leur machine produit à partir de votre propre résine. Parce que nous sommes une usine source, nous pouvons effectuer des essais avec votre matériel et fournir ces chiffres avant que vous ne vous engagez.
Utilisez cette liste de contrôle lors de votre prochain examen d’équipement :
- Quel est l’indice Carr de la poudre de référence à la granulométrie cible ?
- Quel est l'angle de repos à cette taille ?
- Quel pourcentage de fines en dessous du maillage cible la machine génère-t-elle ?
- La machine fonctionne-t-elle à température ambiante ou nécessite-t-elle de l'azote liquide ou un refroidissement secondaire ?
- Comment l’indice de fluidité évolue-t-il avec l’usure du disque et des pales ?
Les réponses vous en diront plus sur la consistance de la poudre à long terme que n’importe quelle spécification de brochure. Si un fournisseur ne peut pas fournir de données de flux, considérez cela comme un signe d'avertissement. Notre guide de sélection du pulvérisateur couvre plus en détail les types de machines, les principes de fonctionnement et les critères d’achat.
L'indice de fluidité n'est pas un chiffre marketing ou une curiosité de laboratoire. Il s'agit d'une prédiction directe du comportement de votre poudre dans une trémie, un moule ou une goulotte d'alimentation d'extrudeuse. Mesurez-le sur votre propre matériau, comparez-le entre les machines et intégrez-le à vos critères d'achat. La cohérence de votre processus en aval et la qualité de vos pièces finies suivront.