

 中文简体
Un broyeur qui coince sur les chutes de profilés PVC et celui qui cale sur les purges PE sont souvent le même modèle, alimentés différemment. C'est le premier fait utile concernant les broyeurs de plastique : la machine n'est qu'un maillon d'une chaîne de réduction de taille, et la plupart des problèmes de débit sont dus à la manière dont cette chaîne a été spécifiée plutôt qu'au broyeur lui-même.
La conclusion pratique vient d’abord : choisissez la chaîne, puis la machine. Décidez de la taille des particules dont votre processus en aval a besoin, travaillez à rebours en passant par la pulvérisation, la granulation et le déchiquetage, puis comparez ensuite les rotors, les cribles et l'acier des lames. Les usines qui achètent d'abord un broyeur et adaptent tout le reste plus tard ont tendance à le payer en changements de tamis, en blocage de rotors et en rebroyés dont aucun extrudeur ne veut.
Où se situe un broyeur de plastique dans la chaîne de réduction de taille
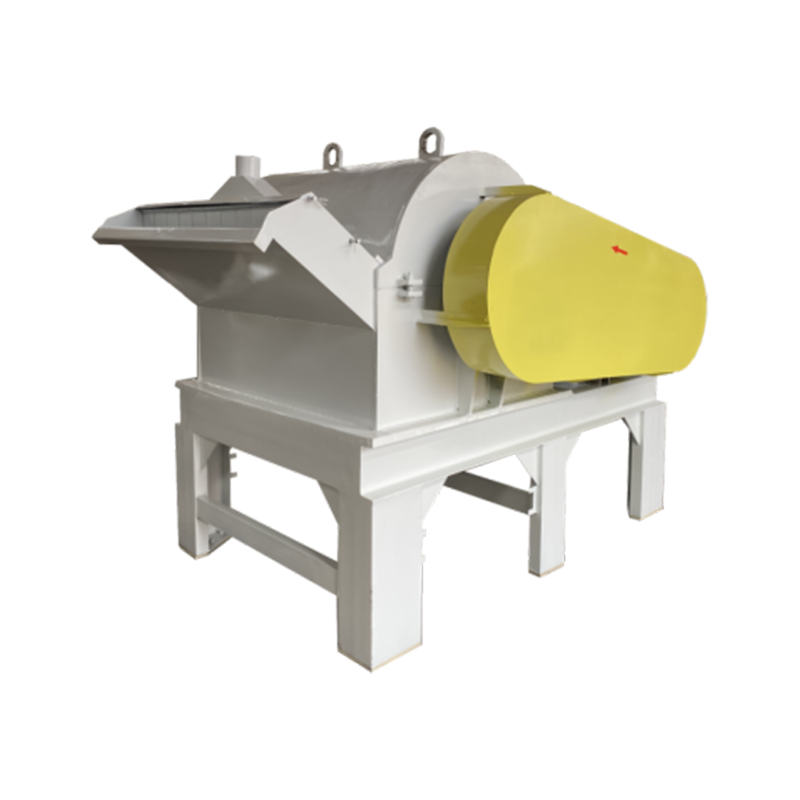
Le déchiquetage est une réduction primaire de la taille. Un broyeur transforme les balles, les purges, les tuyaux à paroi épaisse, les feuilles, les chutes de profilés et les grandes pièces moulées en morceaux qu'un granulateur peut accepter. Il s'agit d'une machine à faible vitesse et à couple élevé, dont le but est de réduire la taille des particules manipulées et non de produire une taille de particule contrôlée. Cette distinction explique pourquoi un broyeur seul résout rarement un problème de valorisation matière.
| Scène | Machine typique | Taille de sortie | Principales pièces d'usure | Ce qu'il décide en aval |
|---|---|---|---|---|
| Broyage primaire | Broyeur à arbre simple ou double | Pièces de 20 à 100 mm | Rotor, contre-couteaux, tamis | Consistance alimentaire pour la granulation |
| Granulation secondaire | Granulateur ou broyeur | 6-12 mm réaffûté | Lames rotatives, couteaux de lit, écran | Qualité de rebroyage pour extrusion ou moulage |
| Pulvérisation fine | Broyeur à disques, à couteaux ou à marteaux | Poudre, souvent 200-800 microns | Disques de meulage, lames, rotor | Flux de poudre, frittage et dispersion |
Deux conséquences découlent de ce tableau. Premièrement, les matériaux déchiquetés sont un produit intermédiaire et non un produit fini. Si votre processus nécessite des granulés ou de la poudre, le broyeur est la première étape parmi trois. Deuxièmement, lorsqu'une ligne est sous-performante, le goulot d'étranglement est souvent l'étape qui suit le broyeur : un granulateur sous-dimensionné ou un broyeur qui ne peut pas gérer la forme du rebroyé produit par le broyeur.
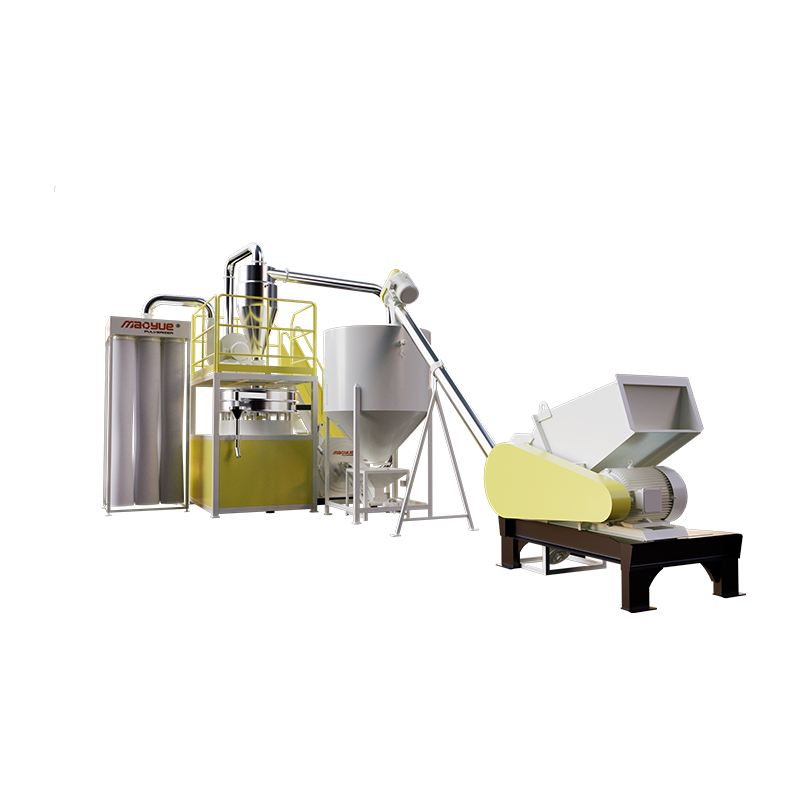
Les transformateurs qui préfèrent ne pas intégrer eux-mêmes trois machines distinctes achètent souvent les étages comme un ensemble coordonné, avec un débit et des hauteurs de décharge adaptés.
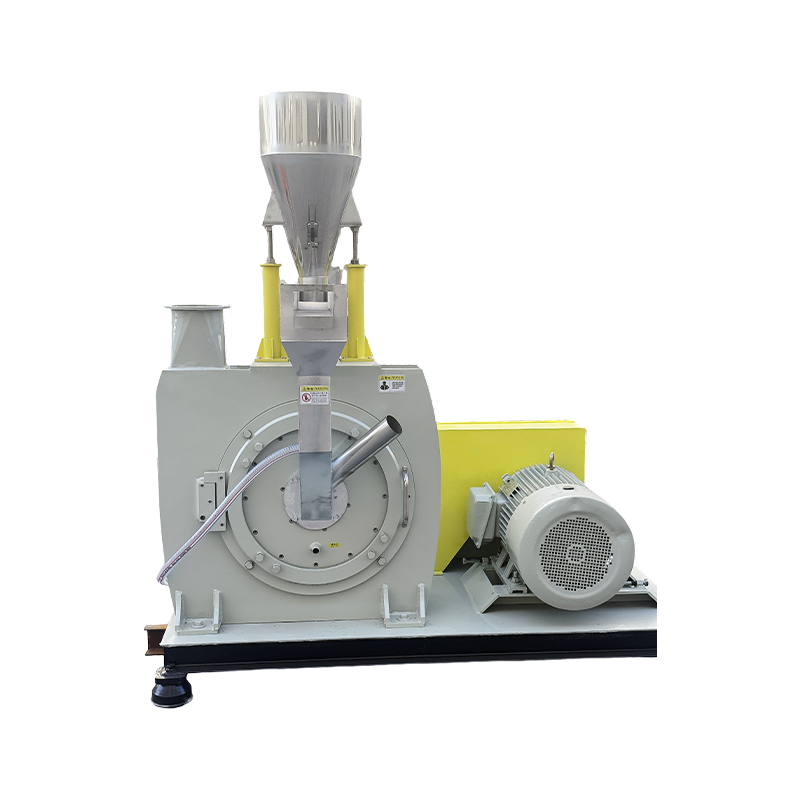
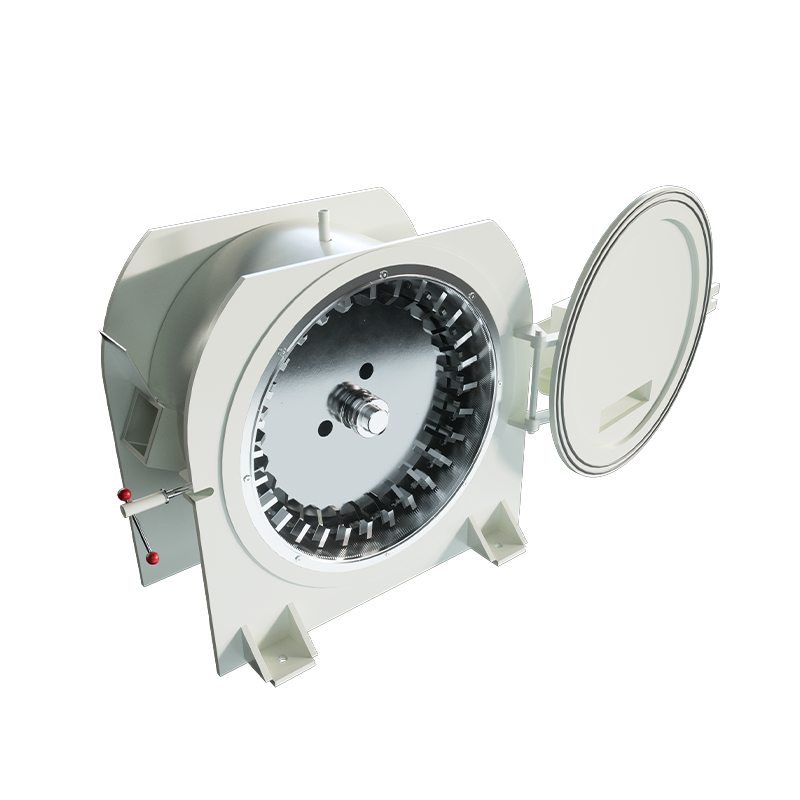
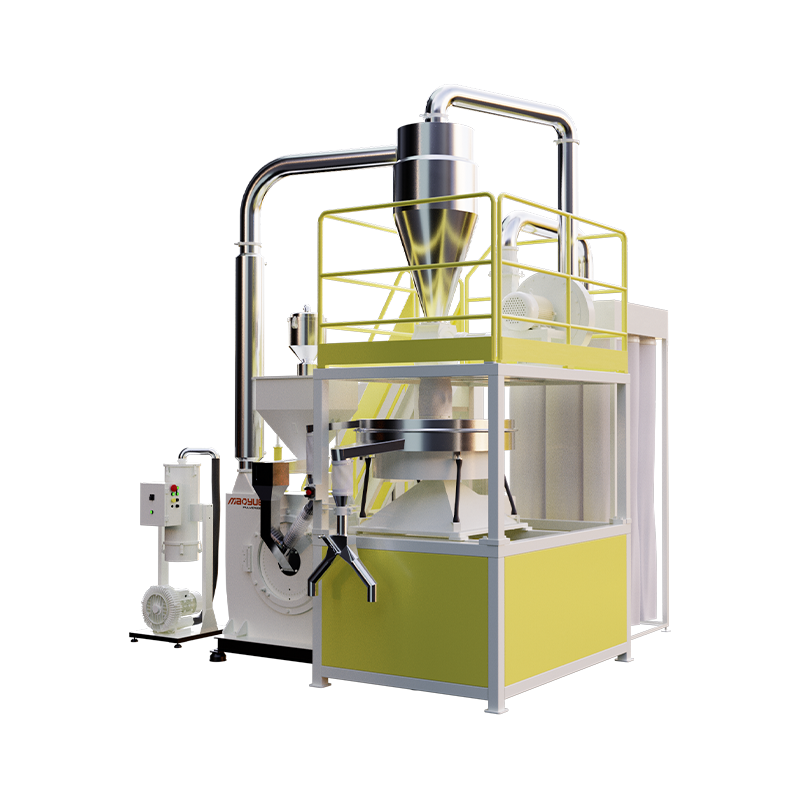
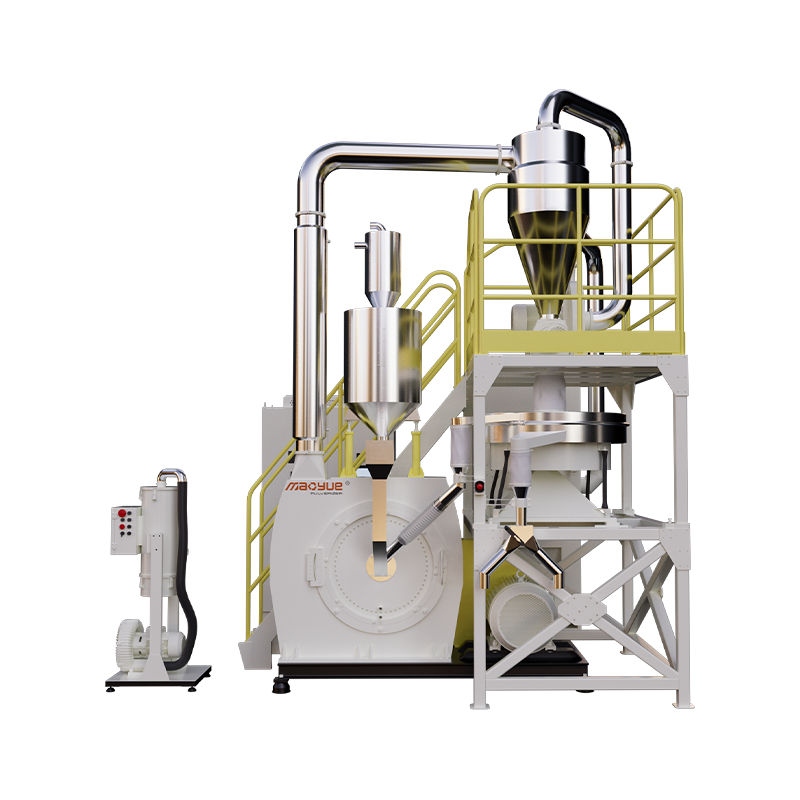
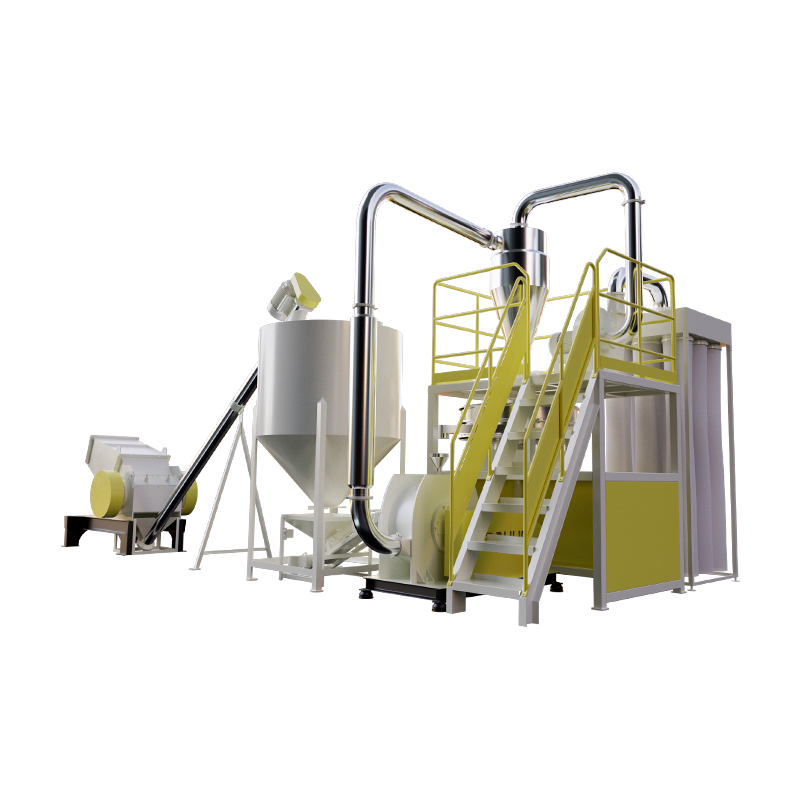 Ligne de production de déchiquetage-meulage à lame Mao Yue Un ensemble de déchiquetage-broyage coordonné pour les transformateurs recherchant un débit et une décharge adaptés, avec des options de broyeur à disques et un système de dépoussiérage fermé. Voir le produit →
Des lignes coordonnées existent dans différents principes de coupe précisément pour cette raison : le broyeur, le granulateur et le broyeur doivent s'entendre sur la taille de l'alimentation, la taille de la décharge et la capacité, sinon l'un d'eux devient la contrainte permanente.
Faire correspondre le rotor, le couteau et le tamis au matériau
Le comportement des matériaux modifie les spécifications de la machine plus que ne l'admettent la plupart des fiches techniques. Les différences ci-dessous sont celles qui apparaissent dans l'atelier après la première semaine de production.
Déchets de tuyaux, profilés et feuilles en PVC
Le PVC est à la fois abrasif et sensible à la chaleur. Les déchets de tuyaux et de profilés transportent souvent des charges élevées de charges qui émoussent rapidement les bords de coupe, tandis que le polymère lui-même peut se décolorer ou se dégrader s'il persiste dans la chambre de coupe. Une géométrie de lame résistante à l'usure, des dégagements généreux et un rotor qui déplace rapidement le matériau comptent ici plus que la puissance nominale du moteur.
PE pour rotomoulage
En rotomoulage, la poudre est effectivement le produit. Un broyeur qui produit une large répartition de la taille des particules produira des trous d'épingle, une épaisseur de paroi inégale et une mauvaise finition de surface plus tard dans le four, quelle que soit la qualité du moule. La cohérence de la coupe supérieure compte souvent plus que le débit de pointe, c'est pourquoi des configurations à haute uniformité sont spécifiées pour cette application plutôt que le plus grand disque disponible.
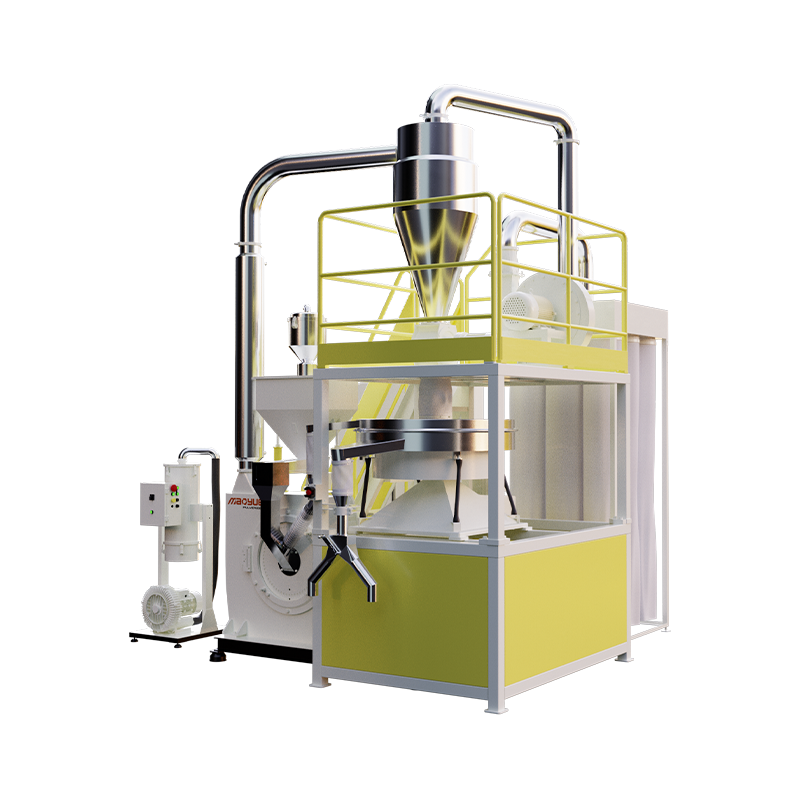 Pulvérisateur de poudre de rotomoulage Mao Yue 600 PE Pulvérisateur de rotomoulage PE à haute uniformité avec réglage de 20 à 100 mailles, refroidissement par eau, contrôle de la température par PLC et capture de poussière à plus de 99,9 %. Voir le produit →
PP et PA
PP et PA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
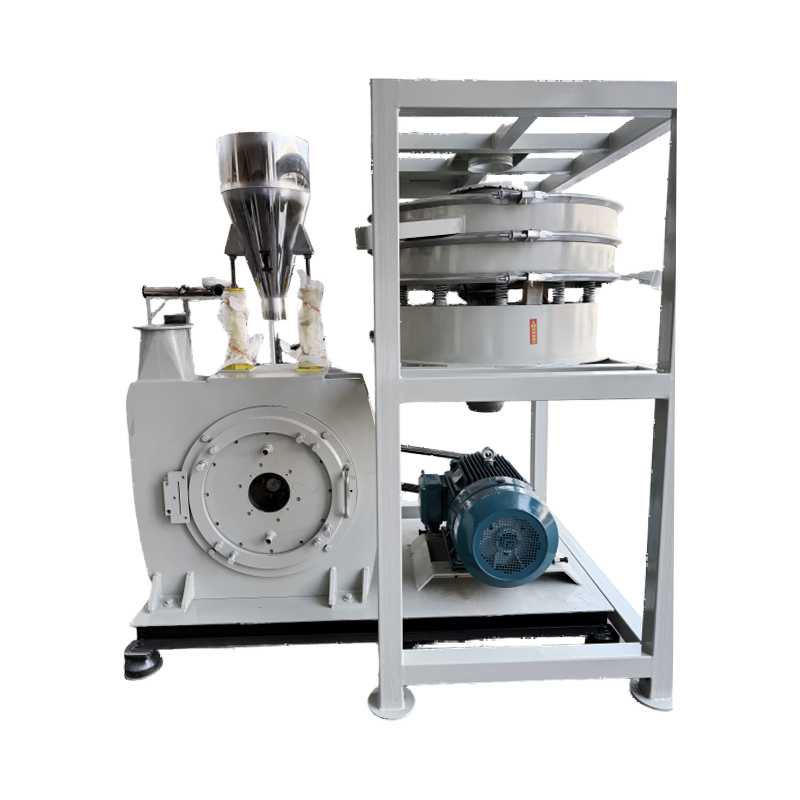 Pulvérisateur à température ambiante Mao Yue PA/PP-500 Pulvérisateur PA/PP ambiant d'entrée de gamme avec disques à haute teneur en chrome-molybdène-vanadium et contrôle de température de ±3 à 5°C pour une production multi-matériaux de petite à moyenne taille. Voir le produit →
Mélange maître et composés chargés
Le mélange maître de couleur et les composés chargés ajoutent de l'abrasion au mélange. Les qualités de carbonate de calcium, de talc et de verre raccourcissent considérablement la durée de vie des lames et des disques, et récompensent une machine qui peut être ouverte, réinitialisée et rééquilibrée rapidement. Lorsqu'une usine utilise plusieurs résines sur une seule plate-forme, des disques interchangeables et un gamme de pulvérisateurs de plastique réduire à la fois les stocks de pièces de rechange et les délais de changement.
Des spécifications qui déterminent le débit réel
Une fois le matériau et la taille des particules cibles fixés, une poignée de spécifications déterminent si la machine fonctionne comme indiqué :
- Diamètre du rotor et largeur de travail, qui déterminent la taille de la gorge et le couple disponible.
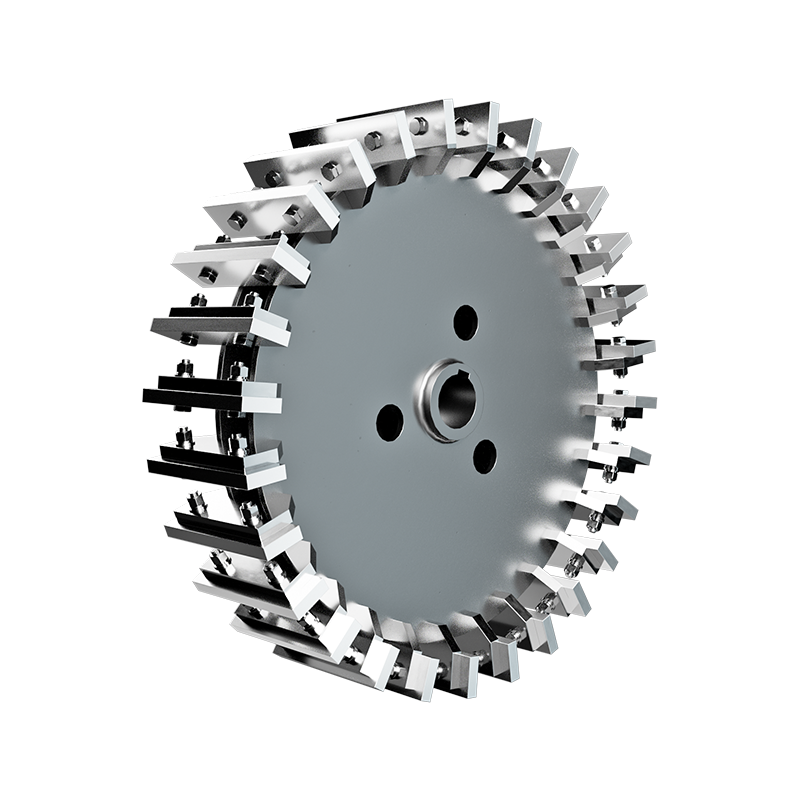
- Géométrie de coupe et nombre de couteaux, y compris si le rotor utilise des dispositions de couteaux droits, en forme de V ou décalées.
- Ouverture de l'écran, qui régit directement la taille et la capacité de sortie ; chaque millimètre de réduction de taille coûte cher en débit.
- La puissance motrice et la masse du volant d'inertie, qui importent beaucoup plus pour les purges et les sections épaisses que pour les films minces.
- Jeu entre les couteaux rotatifs et fixes, généralement réglé en fractions de millimètre ; le jeu à la dérive se manifeste par un rebroyage filandreux et une accumulation de chaleur.
- Trémie et agencement d'alimentation, que ce soit par convoyeur, à vérin ou par gravité ; les pics d'alimentation sont la cause la plus fréquente des décrochages.
Les fournisseurs citent souvent un seul chiffre de débit sans indiquer le matériau, le tamis ou la taille des particules cible. Un nombre cité sans ces trois variables n’est pas une spécification, c’est une déclaration marketing.
Combien coûte un broyeur de plastique sur cinq ans
Le prix d'achat est la plus petite partie du total. Le coût de fonctionnement d’une ligne de réduction de taille est dominé par quatre éléments :
- Énergie par tonne traitée, qui augmente fortement lorsqu'on demande à une machine de moudre plus finement que ce pour quoi elle a été conçue.
- Pièces d'usure par tonne, y compris les lames, les disques et les tamis ; la teneur en charges et la contamination sont à l'origine de ce phénomène bien plus que les heures de machine.
- Temps d'arrêt par changement de couteau ou de disque, qui dépend de l'accessibilité de la chambre de coupe.
- Les fines et les pertes de poussières réduisent le rendement utilisable et génèrent des coûts de manutention et de filtration.
Le choix de l'acier pour lame, sa dureté et la manière dont il est entretenu est l'un des indicateurs les plus fiables du coût à long terme, et mérite plus d'attention qu'il n'en reçoit habituellement au stade de l'offre ; une référence pratique est-ce guide de lame de pulvérisateur matériaux de revêtement, entretien et sélection.
Questions à poser à un fournisseur avant de commander
Ces questions distinguent les fournisseurs qui comprennent votre processus de ceux qui vendent simplement des machines :
- Pouvez-vous tester mon matériau réel et fournir une distribution granulométrique, et non une gamme provenant d'une résine générique ?
- Quel est le débit sur ce matériau avec le tamis que je compte utiliser ?
- À combien d’heures de durée de vie de la lame ou du disque dois-je m’attendre compte tenu de la teneur en matière de remplissage et du niveau de contamination ?
- Combien de temps prend un changement complet de couteau avec cette conception et quel outillage est requis ?
- Quelles pièces détachées sont en stock et quel est le délai de livraison pour un rotor ou un disque ?
- Si j’évolue dans deux ans, quelle étape de la chaîne deviendra en premier le goulot d’étranglement ?
Demandez des réponses par écrit. Un fournisseur qui s'engagera sur une distribution granulométrique et un chiffre de débit sur votre matériau vous explique comment la machine a été conçue et comment se déroulera la relation après la livraison.
Obtenir la bonne chaîne
Un broyeur de plastique est une bête de somme, mais ce n’est pas une solution complète. Les usines qui tirent le meilleur parti de la réduction de taille traitent le déchiquetage, la granulation et la pulvérisation comme un seul système, spécifient chaque étape en fonction du matériau qu'elles verront réellement et budgétisent les pièces d'usure dès le premier jour plutôt que de les découvrir la deuxième année.
Partez de la poudre ou rebroyez les besoins de votre processus, mesurez le matériau dont vous disposez réellement et dimensionnez chaque étape avec une marge pour l'apport le plus difficile qu'il vous sera inévitablement demandé d'exécuter. Les équipements construits comme un ensemble assorti, avec des pales, des disques et des rotors pris en charge par la même source, sont plus faciles à entretenir et à chiffrer tout au long de leur durée de vie.