

 中文简体
Imaginez un atelier de rotomoulage dont les pièces ne cessent de tomber en panne le long de la ligne de soudure. Le pulvérisateur fonctionne à son tonnage nominal, les pales ont été remplacées le mois dernier et l'opérateur alimente le PE rebroyé propre. Le problème n'est pas le débit. Il s'agit de la répartition granulométrique de la poudre à la sortie du broyeur : les gros grains fondent trop lentement, les fines emportent les pigments et le stabilisant et le moule se remplit de manière inégale. C’est à ce moment-là que l’équipement de broyage du plastique cesse d’être un achat de marchandise et devient une décision de processus.
La conclusion pratique vient en premier : dimensionnez la capacité de broyage autour de la fenêtre de granulométrie la plus étroite que votre processus en aval acceptera, et comparez ensuite seulement les tonnages. Deux machines avec des chiffres de production identiques peuvent se comporter très différemment une fois que vous les mettez côte à côte en termes de distribution de poudre, de fonctionnement ambiant ou cryogénique et de vitesse d'usure de leurs lames et disques. Les sections ci-dessous expliquent d'où viennent ces différences et comment les évaluer avant de signer un bon de commande.
Si vous souhaitez d'abord une orientation sur les catégories, ceci guide général des types de pulvérisateurs de plastique et conseils d'achat couvre les principales familles de machines avant de se limiter à un seul modèle.
Le broyage ambiant d’abord : l’article de la gamme d’azote liquide que la plupart des acheteurs manquent
La pulvérisation à température ambiante est le choix par défaut pour le PE, le PVC, le PA et le PP, et la raison est arithmétique plutôt que préférée. Le broyage cryogénique maintient un polymère fragile en injectant de l'azote liquide dans le broyeur. Dans les qualités PA et PP résistantes, la consommation peut approcher environ un kilogramme d’azote pour chaque kilogramme de polymère traité. Aux prix du gaz industriel, ce coût s'applique à chaque kilo de poudre que vous fabriquez, année après année, sans améliorer la pièce que vous finirez par mouler.
Les broyeurs ambiants contrôlent la chaleur grâce à la géométrie du rotor, au flux d'air et à la discipline de débit. Le compromis est réel : une alimentation trop agressive et la poudre s'étale contre le disque, décolore ou aveugle l'écran. La règle raisonnable n'est pas "jamais cryogénique" mais "cryogénique uniquement lorsque le broyage ambiant ne peut pas maintenir le matériau en dessous de sa plage de ramollissement". Les composés à faible point de fusion et à allongement élevé restent l'exception ; Le PE, le PP, le PA et le PVC rigide ne le sont pas.
Un test pratique est un essai sur vos propres flocons. Si une machine ambiante maintient la production sur votre maillage cible sans alarmes de température ni aveuglement de l'écran, la facture d'azote n'apparaît jamais. Les unités à température ambiante telles que la classe PA/PP 500, qui sont explicitement conçues pour fonctionner sans azote liquide, méritent d'être comparées en premier car elles éliminent le coût récurrent le plus important de la comparaison.
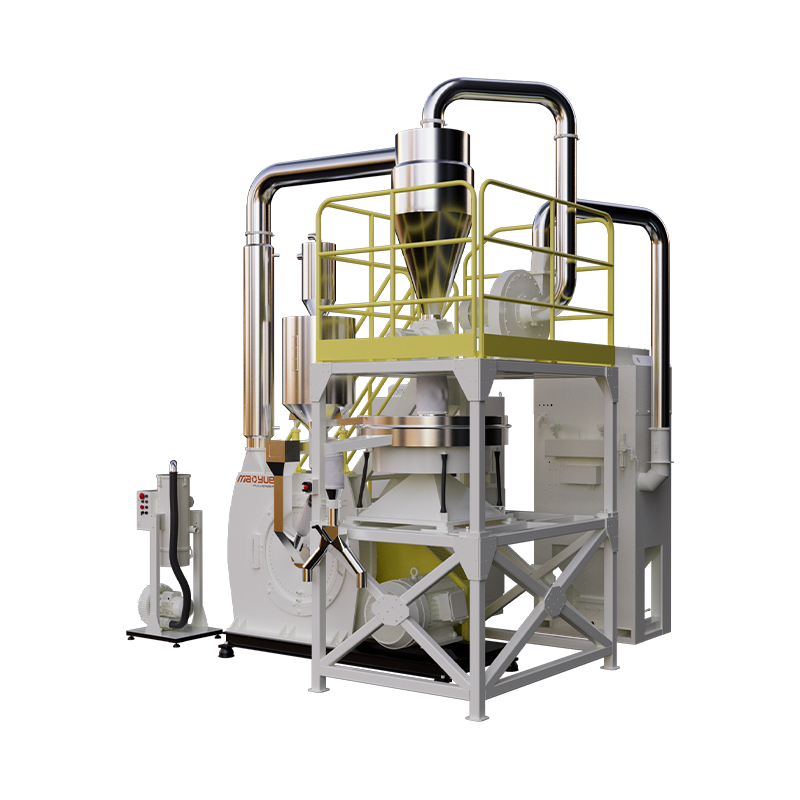
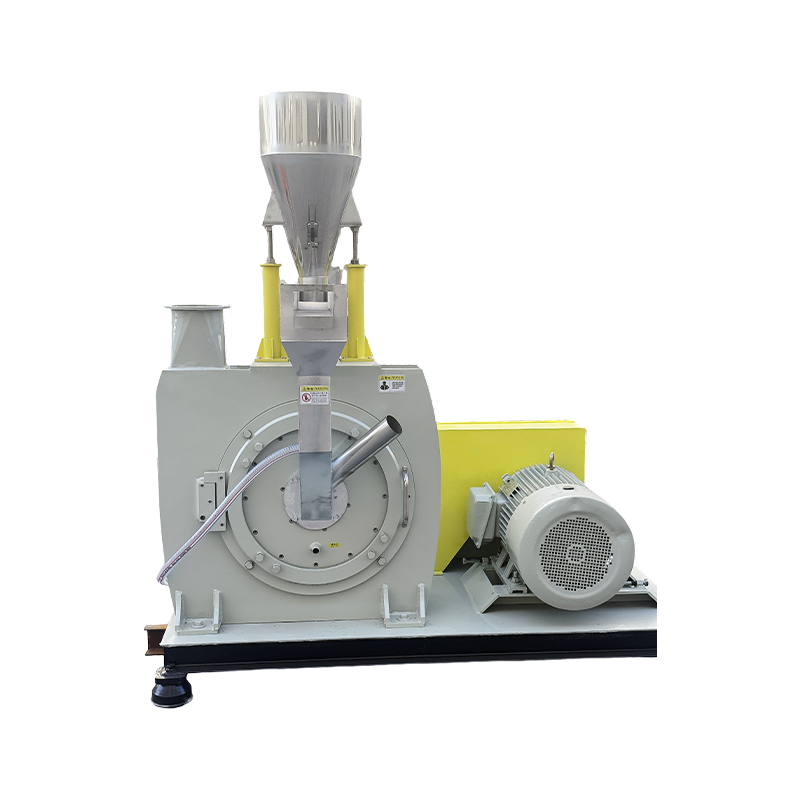
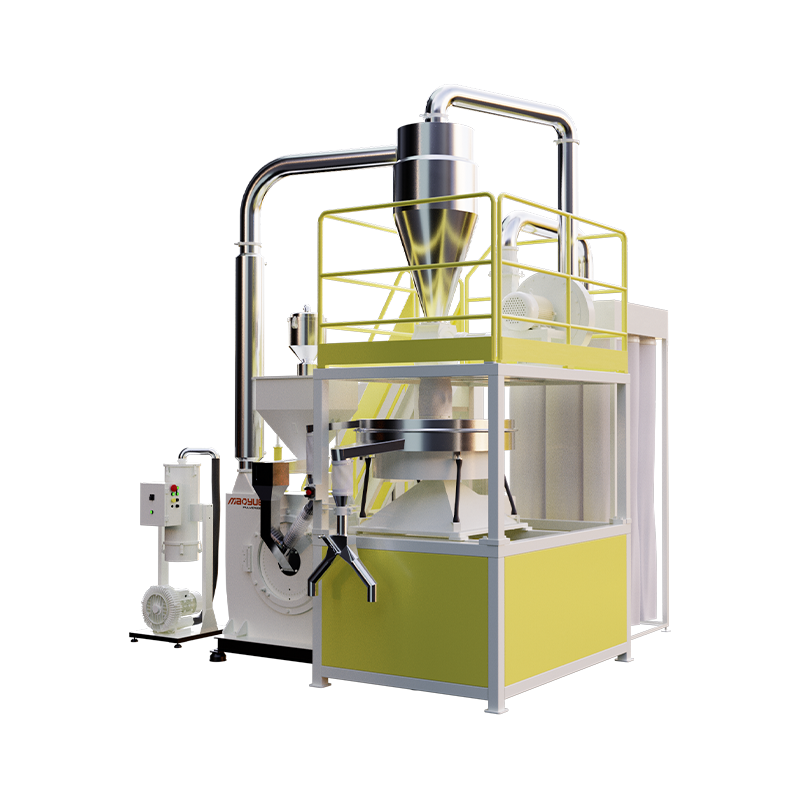
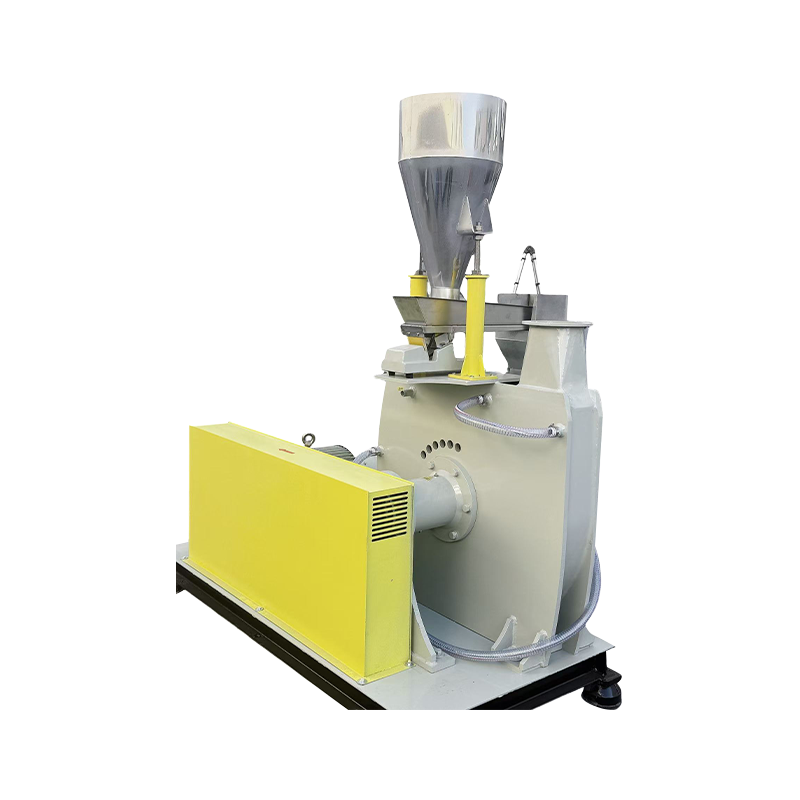
 Broyeur à température ambiante 500PA/PP pour la pulvérisation de PA et PP Pulvérisateur PA/PP ambiant conçu pour fonctionner sans azote liquide ; cela vaut la peine d’être comparé pour le recyclage ou la R&D où le coût de l’azote domine. Voir le produit →
Une mise en garde mérite d'être clairement formulée : le broyage ambiant déplace le coût du gaz vers les pièces d'usure et le flux d'air de refroidissement. Si votre matériau est abrasif ou fortement rempli, prévoyez un entretien plus fréquent de la lame avant de célébrer les économies.
Dimensionner la machine en fonction du matériau, pas seulement du tonnage
Les numéros de modèle de cette classe d'équipement reflètent généralement une classe de diamètre de rotor ou de disque, et non une production garantie en kilogrammes par heure. Le rendement dépend de la forme de l'aliment, de la densité apparente, du maillage cible et de la quantité de fines que vous êtes prêt à tolérer. Utilisez le tableau ci-dessous comme outil de sélection, puis confirmez les chiffres réels lors d'un essai.
| Famille de matériaux | Gamme de modèles typique | Ce que la classe de taille vous achète habituellement |
|---|---|---|
| PE pour rotomoulage | 500, 600, 800 | Un rendement plus élevé et une distribution plus serrée ; des classes plus grandes conviennent aux usines fonctionnant sur plusieurs équipes et plusieurs moules à la fois. |
| Mélanges maîtres et composés polymères | 500, 600, 800 | Broyage fin des concentrés de couleur avec des fines contrôlées, de sorte que la dispersion et la force de la couleur restent reproductibles. |
| PA et PP | 500, 600, 800, ambiant | Broyage à température ambiante sans azote liquide ; des variantes résistantes à l'usure et économes en énergie apparaissent dans les classes 600 et 800. |
| PVC | 500, 700, 800, 850, 900 | La diffusion la plus large, du broyage grossier à la poudre fine ; Les machines de classe 850 sont positionnées comme des unités résistantes à l'usure, celles de classe 900 comme unités à poudre fine. |
Pour le rotomoulage en particulier, l’uniformité compte plus que le rendement maximal. Une machine qui produit une bande étroite autour de votre maillage cible remplira les détails du moule et les libérera de manière plus cohérente qu'une unité plus grande fonctionnant à sa limite. Les configurations à haute uniformité, telles que le modèle de rotomoulage de classe 600, sont généralement spécifiées lorsque la cohérence de l'épaisseur de paroi et la durée du cycle sont toutes deux sous pression.
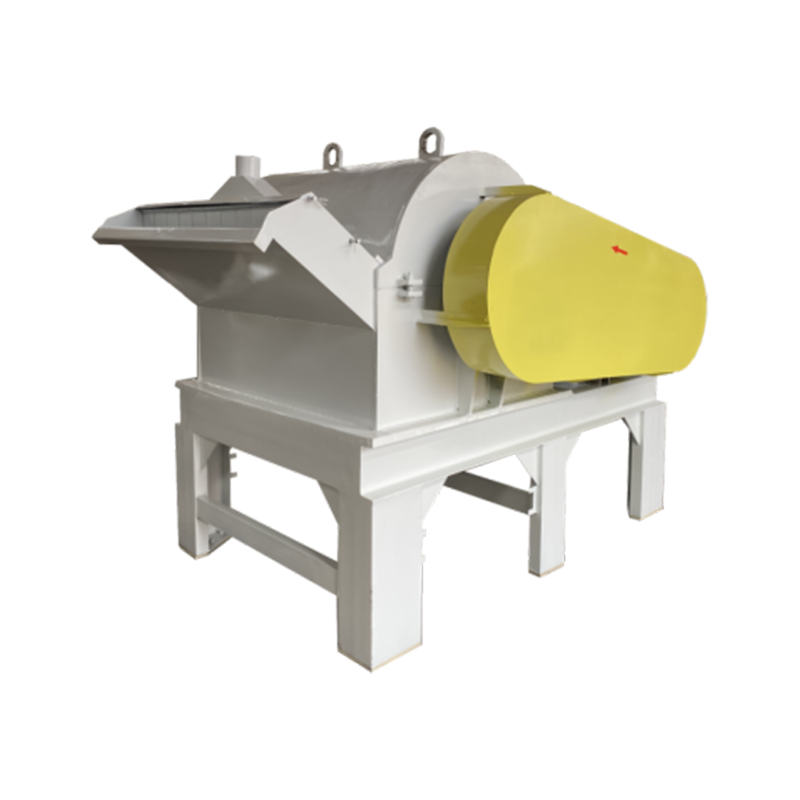
 Pulvérisateur de poudre de rotomoulage PE de type 600 pour une uniformité élevée Pulvérisateur de rotomoulage PE pour les producteurs moyens à grands, adapté à la distribution contrôlée de poudre où la cohérence de l'épaisseur de paroi et le temps de cycle sont importants. Voir le produit →
La distribution granulométrique est la spécification qui apparaît rarement sur un devis
Demandez à trois fournisseurs de la « poudre 35 mesh » et vous recevrez peut-être trois produits différents. Une coupe de tamisage de 35 mailles équivaut à environ 500 microns, mais la question utile est de savoir quelle part du lot se situe au-dessus et en dessous de cette ligne. Le rotomoulage veut généralement que l'essentiel de la poudre soit compris entre 200 et 500 microns environ, avec une fraction de fines contrôlée. Trop de gros grains et les coins du moule restent sous-remplis ; trop de fines et vous perdez des additifs dans la collecte de poussière et risquez des bulles dans les sections épaisses.
Deux méthodes de mesure sont courantes et ne concordent pas parfaitement. L’analyse par tamisage est peu coûteuse, largement comprise et adaptée aux contrôles de routine. La diffraction laser donne une courbe de distribution plus complète et capture la queue inférieure à 100 microns que les tamis ont tendance à sous-estimer. Quelle que soit la méthode que vous utilisez, fixez la méthode dans les spécifications d'achat afin que « dans les limites de tolérance » signifie la même chose pour les deux parties six mois plus tard.
Les applications de poudre fine poussent toute la distribution vers le bas. Le travail avec des mélanges maîtres et des composés de PVC, où la dispersion et l'écoulement dans un mélangeur, nécessite souvent des coupes supérieures plus serrées et des fines plus faibles. Il s’agit d’un problème de conception de machine autant que de fonctionnement, puisque la géométrie du disque, le réglage de l’écart et le comportement du classificateur façonnent tous la courbe.
 Pulvérisateur de poudre fine en PVC modèle 900 pour le broyage de gros volumes Pulvérisateur fin en PVC pour composés à forte abrasion ou fortement chargés, où la distribution constante de la poudre et les coûts d'usure à long terme déterminent l'économie de la production. Voir le produit →
Pales, disques et rotors : là où se situe réellement le coût de fonctionnement
L'équipement de broyage est jugé sur la poudre qu'il produit au cours du premier mois et sur ce qu'il en coûte pour continuer à fabriquer cette poudre au cours du vingtième mois. Les lames, disques et rotors en acier allié sont des consommables et leur durée de vie dépend de l'abrasivité du matériau, de la teneur en charges, de la discipline des écarts et du soin avec lequel le rotor est équilibré après chaque changement.
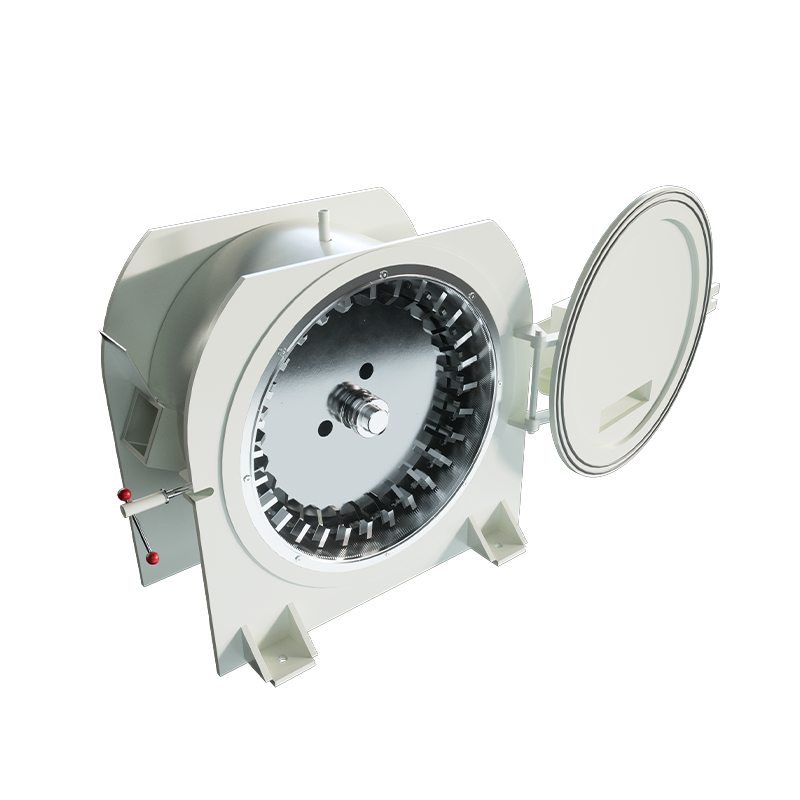
Deux modèles de disques apparaissent à plusieurs reprises dans cette catégorie. Un disque à double dent augmente le cisaillement et convient aux matériaux nécessitant une réduction agressive de la taille ; un disque intégré échange un peu de mordant contre de la stabilité et même de l'usure. Choisir entre eux est une question de matière première et de calendrier de maintenance, et non de savoir laquelle est universellement la meilleure. La même logique s'applique à l'acier des lames : les bords plus durs maintiennent un espace plus longtemps mais s'écaillent plus facilement contre les débris métalliques.
Les qualités des matériaux de lame, la géométrie des bords et les intervalles de réaffûtage sont traités plus en profondeur dans ce document. matériaux de lame de pulvérisateur et guide d'entretien , qui mérite d'être lu avant de conclure un contrat de pièces de rechange.
Une liste de contrôle pré-achat qui évite les révisions coûteuses
Parcourez les points suivants avant de passer une commande. Chacun d’eux est peu coûteux à clarifier maintenant et coûteux à corriger une fois la machine boulonnée à votre sol.
- Maille cible et coupe supérieure acceptable, indiquées en microns, avec la méthode de test nommée.
- Fraction maximale de fines que vous pouvez tolérer sans perte d’additifs ni de fluidité.
- Forme des aliments et densité apparente : les flocons, les rebroyés, les granulés ou les agglomérats se comportent très différemment.
- Teneur en humidité, car l'alimentation humide aveugle les tamis et réduit considérablement le débit.
- Débit mesuré au niveau de votre maillage cible, et non au meilleur réglage de la machine.
- Température de sortie de la poudre, qui vous indique si le broyeur travaille trop fort le matériau.
- Qualité des matériaux des pales, des disques et du rotor, ainsi que le délai de livraison et le prix des remplacements.
- Exigences en matière d'extraction de poussière et de débit d'air de refroidissement, et comment le broyeur y est verrouillé.
- Accès pour inspection de l'usure, de sorte qu'une vérification des écarts prend quelques minutes au lieu d'un démontage d'une demi-journée.
Ce qu'une usine source change dans l'expérience d'achat
L’approvisionnement en consommables constitue le risque discret de cet achat. La qualité d'une machine dépend de la disponibilité du disque, du rotor ou du jeu de lames qui la maintient conforme aux spécifications. Les fabricants qui usinent ces pièces en interne, plutôt que de les acheter, ont tendance à réduire les délais de livraison et à maintenir les tolérances de manière plus cohérente entre les lots.
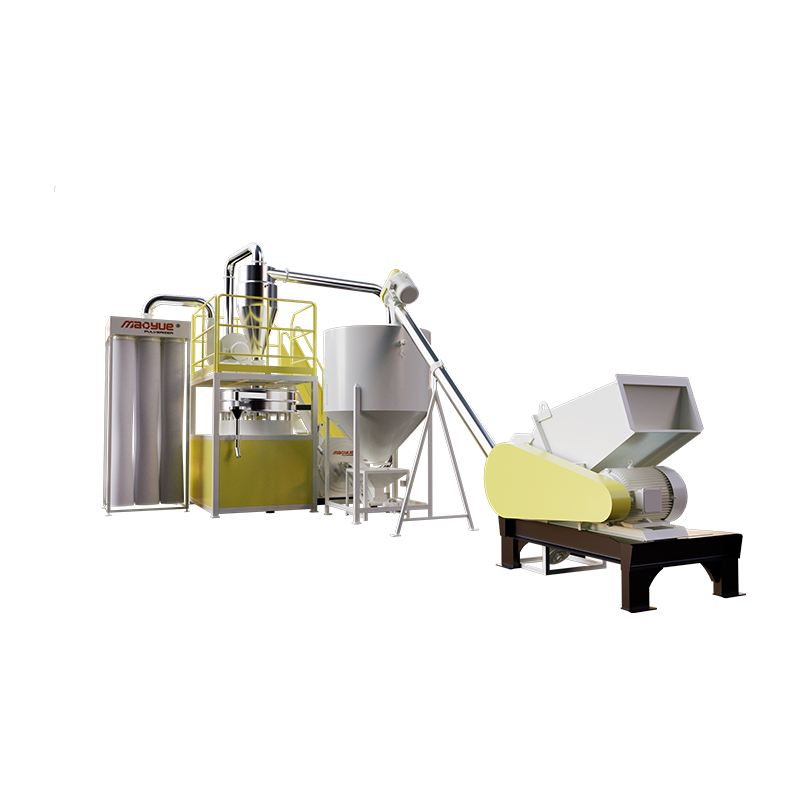
Changzhou Mao Yue Intelligent Equipment Co., Ltd. se présente exactement dans cette position. L'entreprise déclare qu'elle opère depuis trois décennies en tant qu'usine source, gère six ateliers d'usinage d'une superficie moyenne d'environ 1 400 mètres carrés chacun et dispose d'un centre de fabrication de pales dédié parallèlement à ses travaux d'assemblage. Sa gamme de modèles couvre 500 à 900 classes de rotomoulage PE, de mélanges maîtres et de composés polymères, de broyage ambiant PA et PP et de PVC. L'entreprise fait également état de plus de 5 000 partenaires mondiaux et déclare fabriquer selon les normes de qualité européennes, avec du personnel envoyé périodiquement à l'étranger pour étudier les applications des machines. Ces chiffres sont ceux de l'entreprise et méritent d'être confirmés lors d'une visite d'usine ou d'un essai sur échantillons.
Ce qui est vérifiable au stade de la spécification est plus utile que n'importe quelle allégation marketing : demandez un essai sur votre matériau, demandez le rapport de distribution de poudre de cet essai et obtenez les prix de remplacement des lames et des disques par écrit. Si ces trois éléments correspondent à votre fenêtre de processus et à votre budget de maintenance, la décision de sélection de la machine est déjà en grande partie correcte.